
Запуск токарного центра с ЧПУ: как перейти от монтажа к стабильному производству
Проверка патрона, револьверной головки, приводного инструмента и контрольной детали.
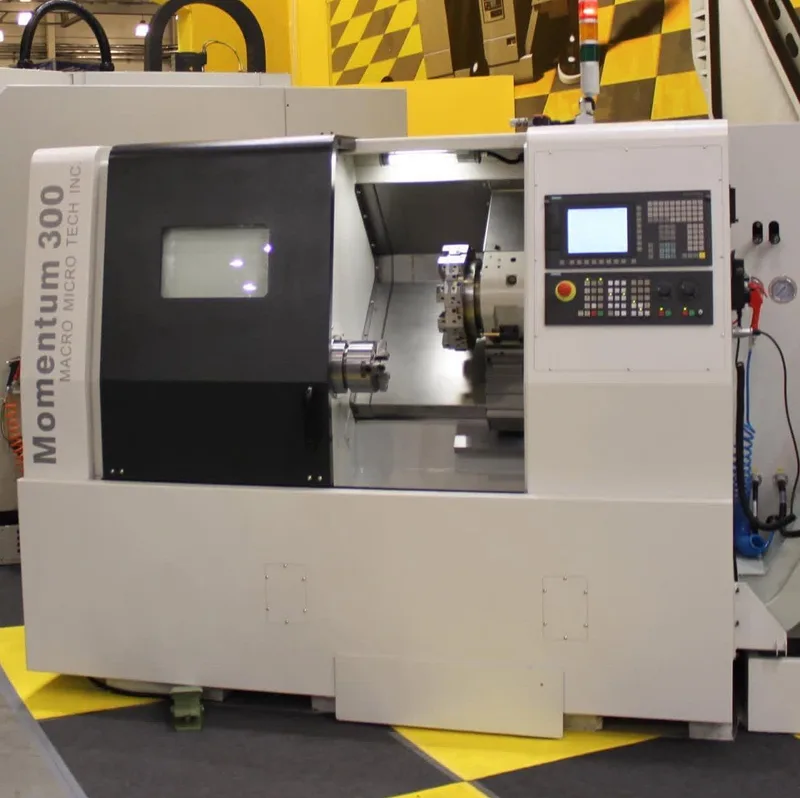
Запуск токарного центра включает проверку патрона, всех позиций револьверной головки и дополнительных опций станка.
Запуск токарного центра с ЧПУ включает монтаж и выверку, проверку биения патрона и точности его зажима, тестирование всех позиций револьверной головки, отдельную проверку дополнительных опций — приводного инструмента, оси Y, противошпинделя, если они есть в комплектации станка, — и обработку контрольной детали с измерением результата. Чем богаче комплектация станка, тем больше отдельных функциональных проверок требует пусконаладка перед переходом к стабильному серийному производству.
Проверка патрона
Биение патрона проверяют индикатором на контрольной оправке — избыточное биение переносится на все обрабатываемые детали как систематическая погрешность. Также проверяют равномерность усилия зажима кулачков, особенно для деталей с тонкой стенкой, где неравномерный зажим может вызвать деформацию заготовки.
Револьверная головка
Все позиции револьверной головки тестируют на корректность индексации (поворота в заданную позицию) и повторяемость — аналогично полной проверке инструментального магазина на фрезерном центре (см. соответствующий материал), сбой на непроверенной позиции проявится не сразу, а при обращении к ней в реальной производственной программе.
Проверка дополнительных опций
Контрольная деталь
Контрольную деталь по возможности обрабатывают с использованием реальных операций будущей номенклатуры — точения, сверления, при наличии соответствующих опций также фрезерования и передачи на противошпиндель — чтобы подтвердить работу станка в конфигурации, близкой к производственной, а не только на упрощённой тестовой программе.
Частые вопросы
Нужно ли проверять каждую позицию револьверной головки отдельно?
Да, рекомендуется проверить все позиции — сбой на непроверенной позиции проявится не на пусконаладке, а во время производственной работы, что дороже по времени простоя.
Как проверяется приводной инструмент при пусконаладке?
Тестированием вращения на разных оборотах и, при наличии оси Y, проверкой точности позиционирования при смещении от центральной оси детали — отдельно от базовой проверки самого токарного цикла.
Что делать, если у станка есть противошпиндель — как его проверяют?
Отдельно тестируют синхронизацию и точность передачи детали между главным шпинделем и противошпинделем, обычно на нескольких пробных деталях, прежде чем переходить к производственному использованию этой функции.
Оборудование и решения из материала
Похожие материалы
Запуск вертикального обрабатывающего центра: чек-лист ввода в эксплуатацию
Монтаж, геометрия, инструментальный магазин, тестовая деталь, инструктаж.
Читать →
Запуск горизонтально-фрезерного центра: от поставки до первой детали
Что входит в ввод горизонтального обрабатывающего центра в эксплуатацию — от приёмки до первой детали.
Читать →
Ввод установки гидроабразивной резки в производство: что важно на старте
Насос высокого давления, режущая головка, стол и первая контрольная резка.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.