
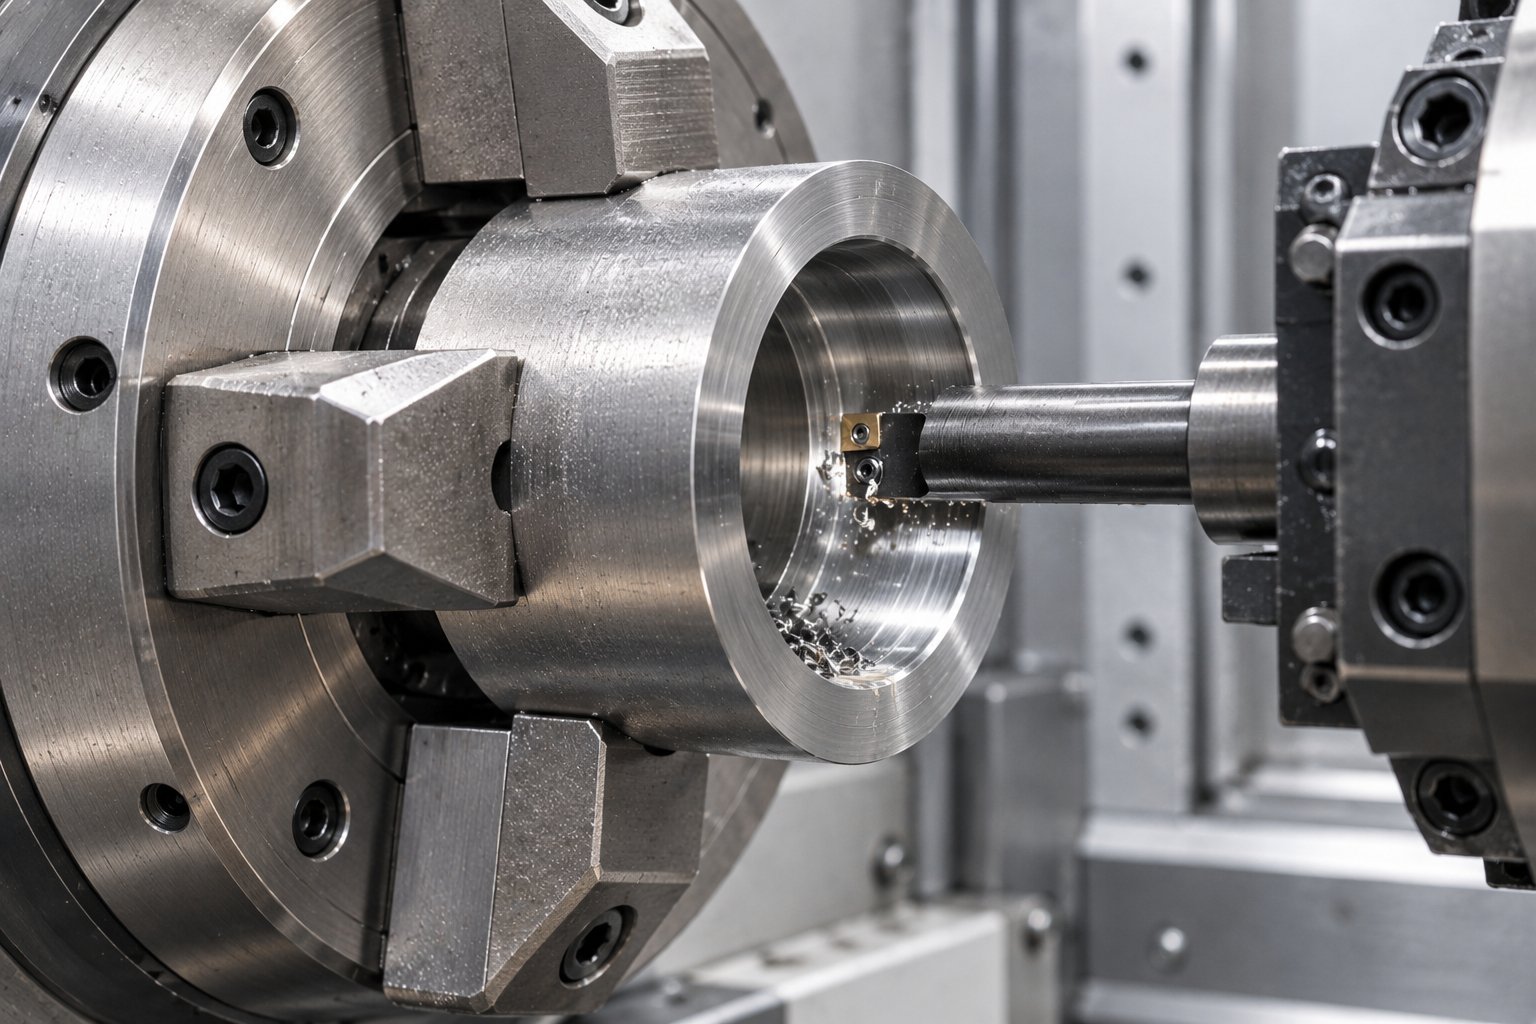
Растачивание: инструмент, вылет и режимы
В растачивании всё упирается в вылет. Пока отношение вылета к диаметру невелико, работает обычная борштанга; дальше нужны твердосплавные и антивибрационные системы, иначе точность и поверхность недостижимы.
Что определяет результат
Отношение вылета к диаметру
До 4×D — стальная борштанга, до 7×D — твердосплавная, дальше — антивибрационная.
Жёсткость закрепления
Зажим борштанги по всей длине втулки, минимальный свес, проверка биения.
Геометрия и радиус
Малый радиус при вершине снижает радиальную силу — это главный приём против вибрации на вылете.
Отвод стружки
В глухих отверстиях стружка не уходит сама: нужен внутренний подвод СОЖ или воздуха.
Стартовые режимы по материалам
Диапазоны — стартовые ориентиры для твердосплавного инструмента с покрытием. Рабочие значения берутся из каталога конкретного инструмента, окончательные — после пробной детали на вашем станке.
| Материал | Скорость резания Vc | Подача | Глубина и примечания |
|---|---|---|---|
| PСтали | 150–300 м/мин | 0,08–0,30 мм/об | чистовой ap 0,1–0,5 мм |
| MНержавеющие стали | 90–180 м/мин | 0,08–0,25 мм/об | острая геометрия, без наклёпа |
| KЧугун | 130–300 м/мин | 0,10–0,35 мм/об | следить за сколом на выходе |
| NАлюминий | 400–1500 м/мин | 0,05–0,30 мм/об | высокие обороты, баланс оправки |
| SТитан и жаропрочные | 25–70 м/мин | 0,08–0,20 мм/об | антивибрационная борштанга |
| HЗакалённые стали | 70–150 м/мин (CBN) | 0,04–0,15 мм/об | жёсткое закрепление, малый вылет |
Типовые проблемы и причины
Выберите, что видите на детали или на кромке, — причина и что менять.
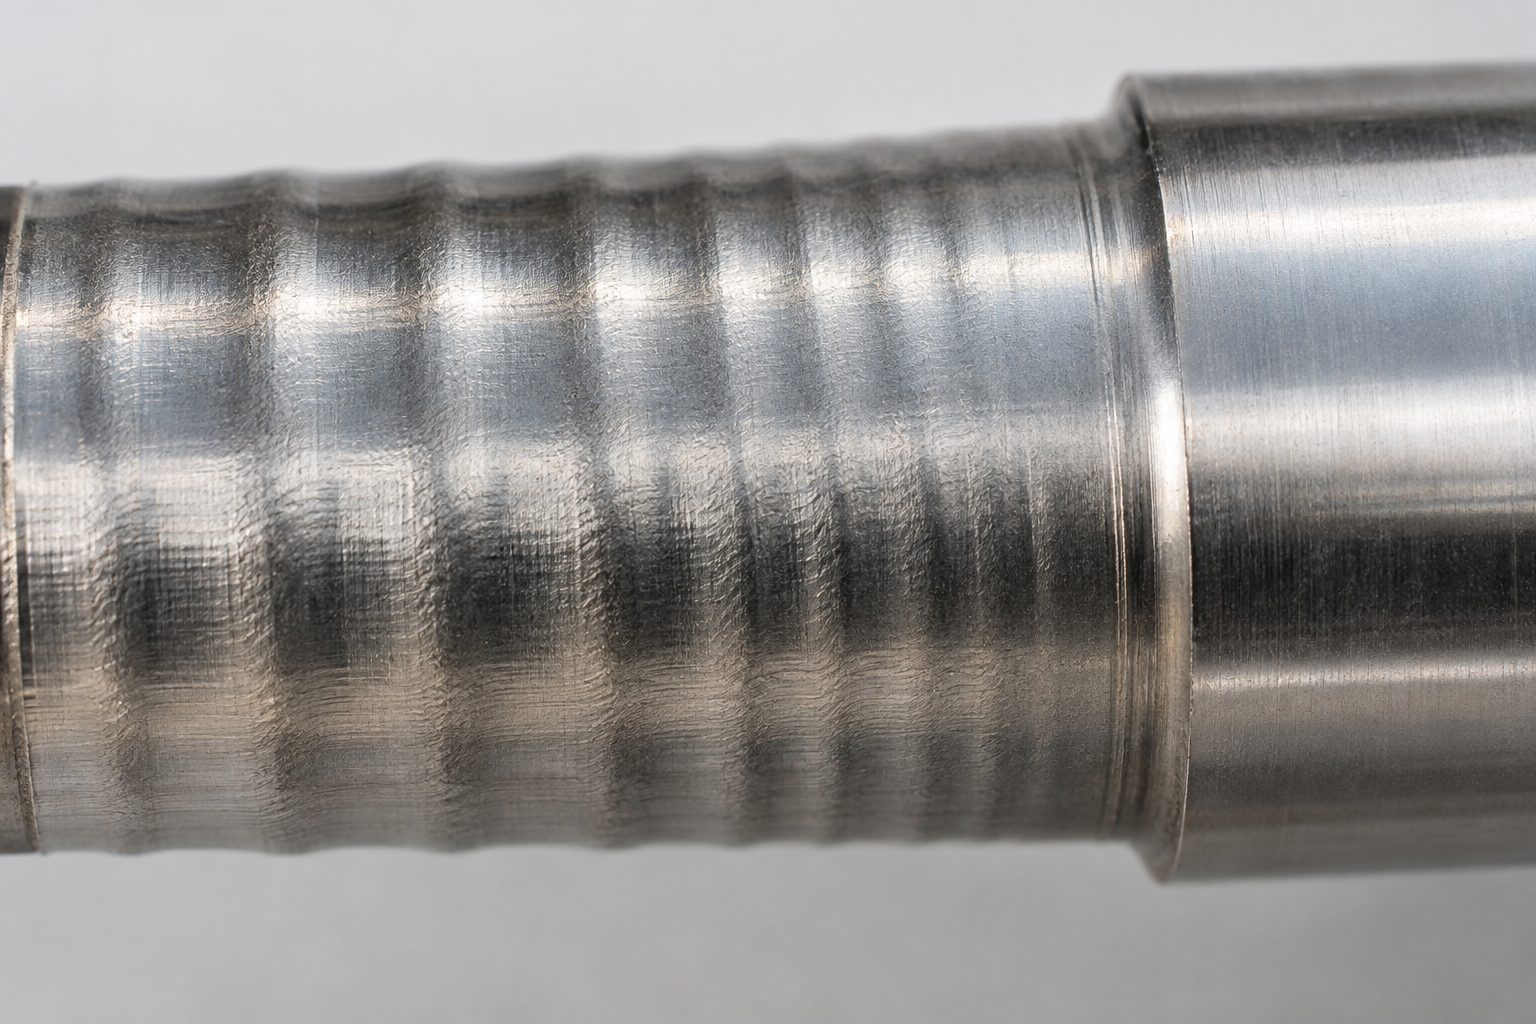
Вибрация на вылете
- Слишком длинная борштанга
- большой радиус
- малая подача
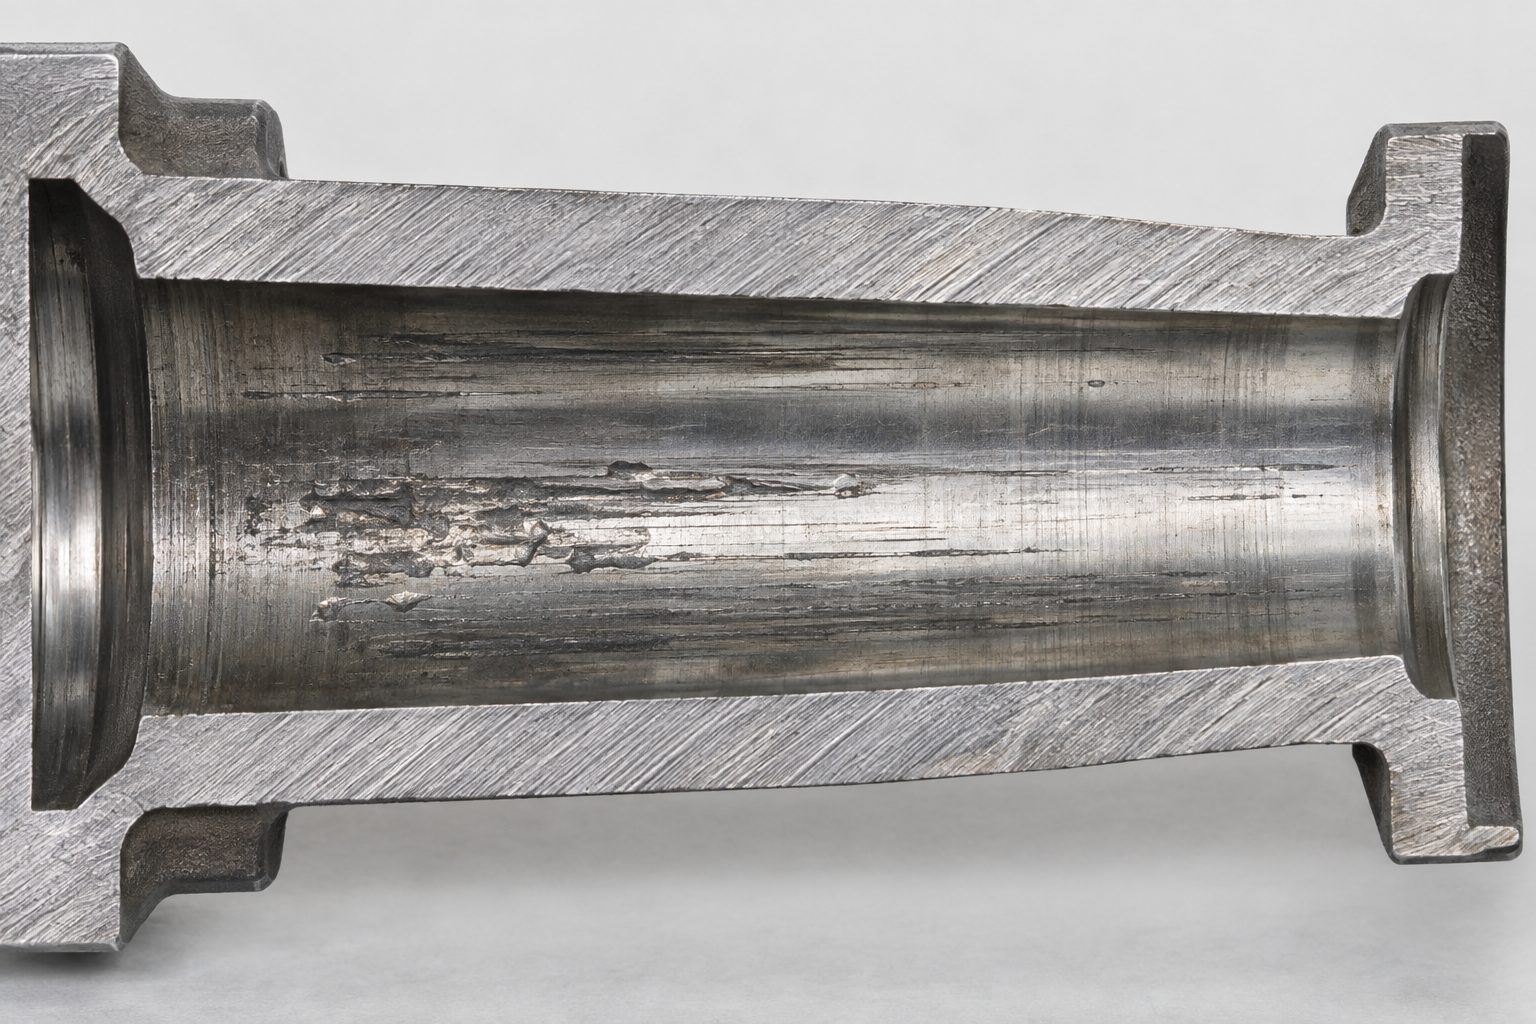
Конусность отверстия
- Отжим инструмента
- неравномерный припуск
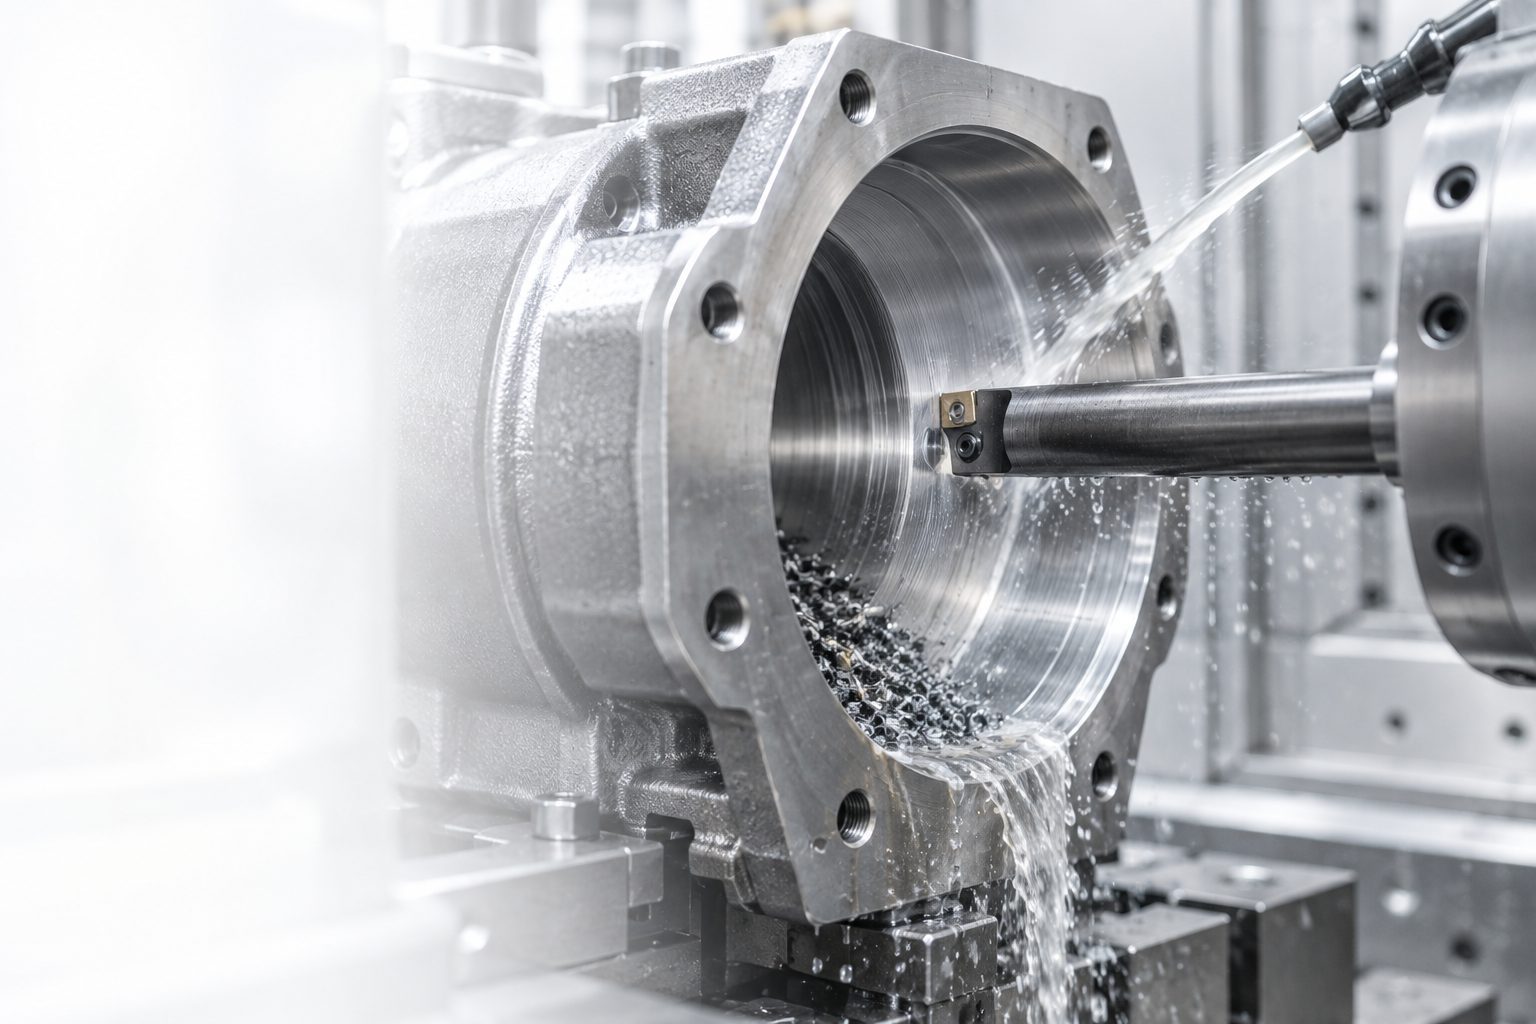
Плохая шероховатость
- Износ кромки
- вибрация
- недостаточная подача СОЖ
Задиры на стенке
- Стружка в зоне резания
Не держится размер в серии
- Тепловые деформации
- износ
- слабое закрепление головки
Бренды под эту операцию
Конкретную позицию подбирает технолог под материал и станок.
Частые вопросы
С какого вылета нужна антивибрационная борштанга?
Практическая граница — около 7 диаметров для твердосплавной борштанги. Дальше без демпфера удержать поверхность и размер не получается.
Как убрать конусность отверстия?
Чаще всего конусность даёт отжим инструмента при неравномерном припуске. Помогают меньшая глубина чистового прохода, выхаживающий проход и повышение жёсткости системы.
Растачивание или развёртывание?
Развёртка быстрее на серийных отверстиях под стандартный размер. Растачивание даёт управление размером и подходит для нестандартных диаметров и высокой точности.
Нужен инструмент под вашу деталь?
Пришлите чертёж, материал, станок и партию — технолог подберёт инструмент и посчитает стоимость обработки детали.