
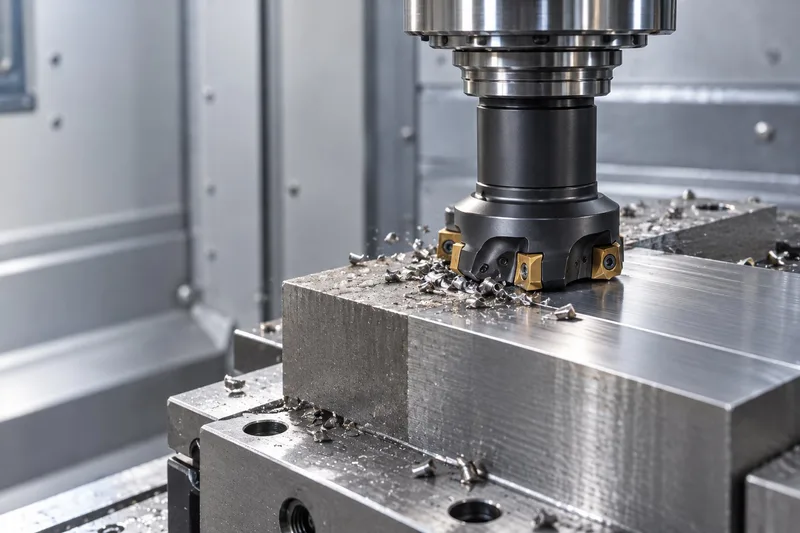
Режущий инструмент для металлообработки
Пластины, фрезы, свёрла, резьбовой и специальный инструмент — под материал, станок и стабильность серии.
Бренды по видам обработки
Выберите операцию — останутся бренды, которые её закрывают.
 Собственная марка Механита: подбор под деталь
 Инструментальная оснастка и режущий инструмент
 Российский твердосплавный инструмент и оснастка
 Твердосплавный инструмент и пластины
 Резьба, канавки и отрезка
 Инструмент и оснастка российской марки
 Метчики, резьбовые фрезы, протяжной инструмент
 Пластины и фрезы для сложных материалов
 Монолитные фрезы, свёрла и развёртки
 Фрезы, свёрла и резьбовой инструмент
 Свёрла, развёртки, зенкеры и метчики
 Алмазный инструмент PCD
 Микросвёрла для миниатюрных деталей
 Инструментальная оснастка и расточные системы
 Приводные блоки и угловые головки
 Револьверные головки и приводные блоки
 Цанги и направляющие втулки
Группы материалов ISO
С группы начинается подбор: она задаёт геометрию, сплав и покрытие раньше, чем бренд.
 PСтали
Длинная сливная стружка — нужен работающий стружколом и стойкость к лунке износа
 MНержавеющие
Наклёп и налипание — острая геометрия и подача без выхаживания на месте
 KЧугун
Стружка надлома, абразивный износ — прочная кромка и теплостойкое покрытие
 NЦветные
Налипание — полированные канавки, большой передний угол, иногда алмазный инструмент
 SЖаропрочные
Низкая теплопроводность — пониженная скорость и обильная подача СОЖ в зону
 HЗакалённые
Только прочная кромка: твёрдый сплав с фаской, CBN или керамика
Покрытия и когда они работают

| Покрытие | Где применяют | Ограничение |
|---|---|---|
| TiN | Универсальное, стали на умеренных скоростях | Уступает современным покрытиям по теплостойкости |
| TiCN | Абразивные материалы, сверление, чугун | Ниже теплостойкость — не для высоких скоростей |
| TiAlN / AlTiN | Стали и нержавеющие на высоких скоростях, сухая обработка и с СОЖ | Плохо работает по алюминию |
| AlCrN | Высокие температуры в зоне резания, чугун, закалённые стали | Дороже, избыточно для простых задач |
| Без покрытия, полированная канавка | Алюминиевые и медные сплавы, вязкие цветные металлы | Не для сталей |
| Алмазное: PCD, CVD | Композиты, графит, цветные металлы | Не применяют по чёрным металлам — углерод диффундирует в железо |
Значения — ориентиры для типовых исполнений. Рабочие цифры по конкретной позиции берутся из каталога производителя, окончательные — после проверки на вашем станке.
Подбор по операции
Стартовые режимы, типовые проблемы и их причины — для каждой операции.

Ошибки при выборе инструмента
Шесть решений, которые чаще всего обходятся дороже экономии.
Выбирают по цене позиции, а не по стоимости обработки детали
Пластина вдвое дешевле при вдвое меньшей стойкости выходит дороже на партии
Не проверяют мощность станка под выбранный режим
Просадка оборотов, вибрация, скол кромки вместо нормального износа
Одна геометрия на черновую и чистовую
Либо не держит припуск, либо не даёт нужную шероховатость
Меняют инструмент, не меняя режимы
Новый инструмент работает на чужих режимах и не показывает свой ресурс
Не учитывают вылет и жёсткость установа
Вибрацию списывают на инструмент, хотя причина в оснастке
Нет учёта стойкости
Момент замены определяют на глаз, брак обнаруживают по факту
Частые вопросы
Как подобрать инструмент под конкретную деталь?
Нужны материал заготовки, операция, станок и требования к точности и шероховатости — по ним технолог подберёт пластины, геометрию и режимы резания.
Поставляете специальный инструмент под нестандартную деталь?
Да, специальный инструмент разрабатывается и поставляется под конкретную деталь или технологическую операцию.
Чем отличается инструмент под серию от инструмента под единичную деталь?
В серии считается стоимость обработки детали: там окупается дорогая кромка с большей стойкостью и специальный инструмент, который закрывает несколько переходов сразу. На единичной детали выгоднее универсальный инструмент со склада — он не должен окупаться, он должен быть завтра.
Можно ли подобрать аналог инструмента, которого больше нет в поставке?
Да. Для этого нужны обозначение старой позиции, материал детали, станок и режимы, на которых она работала. Подбираем аналог по геометрии, сплаву и посадочным размерам и проверяем на пробной детали.
Нужен инструмент под конкретную деталь?
Передайте чертёж, материал и операцию — технолог подберёт пластины, фрезы или специальный инструмент под задачу.