
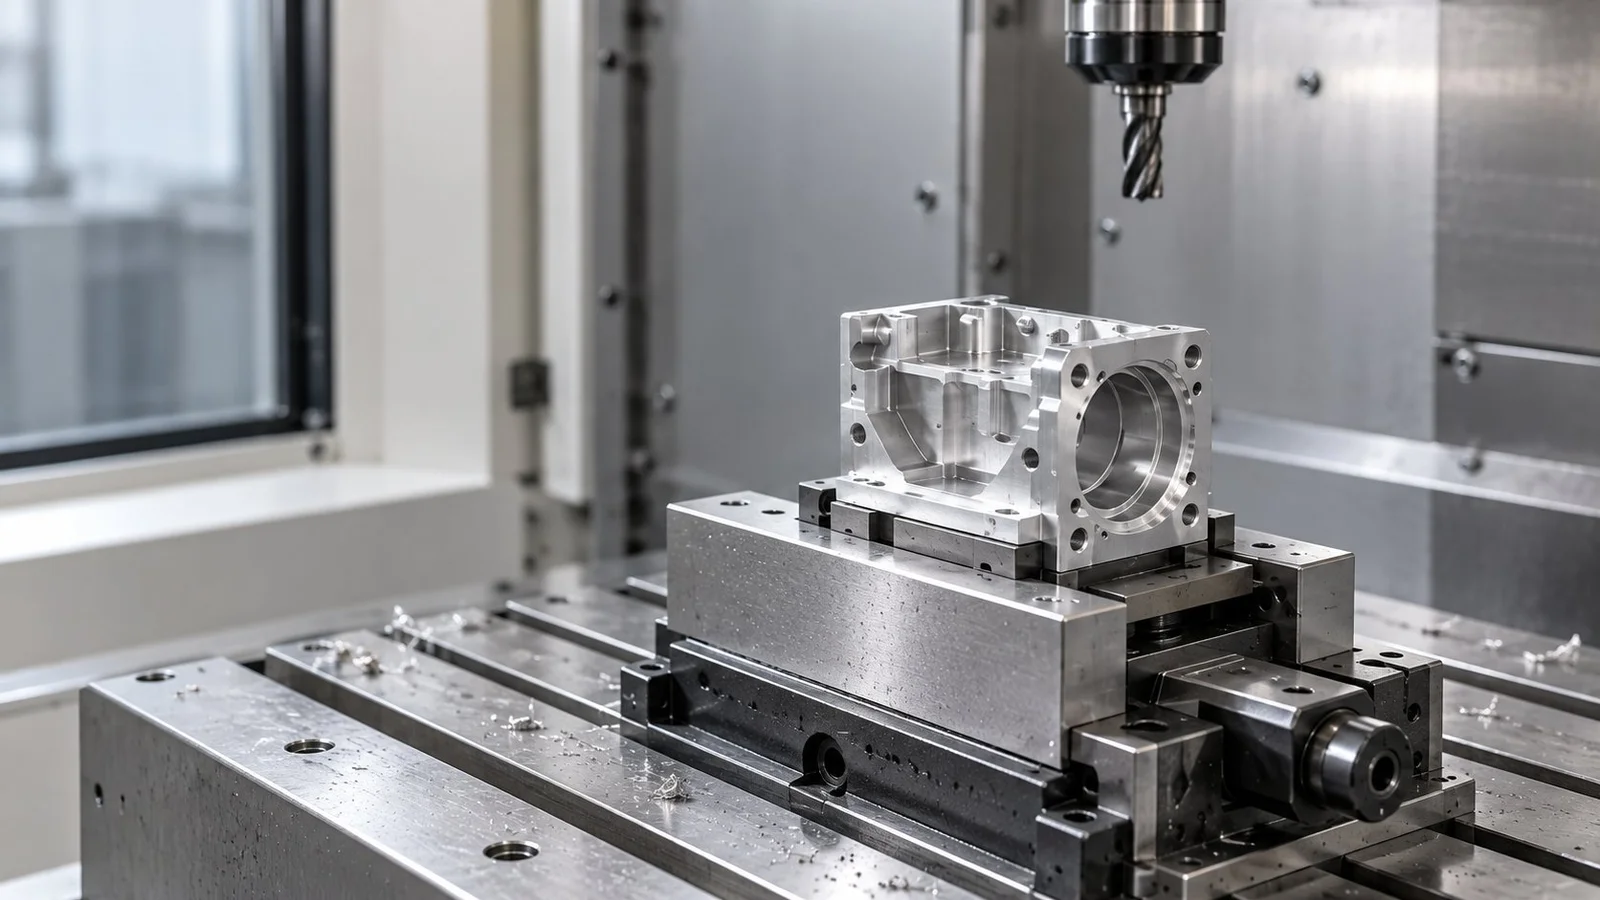
Станочная оснастка для станков с ЧПУ
Зажим детали, инструментальные оправки и специальные приспособления — жёсткость, повторяемость и быстрая переналадка.
Что входит в поставку
Каждый модуль подбираем отдельно или собираем в комплект под станок, деталь и требования к точности.

Зажим детали
Решения для надёжной фиксации заготовки, сохранения базы и повторяемости при единичной, мелкосерийной и серийной обработке.
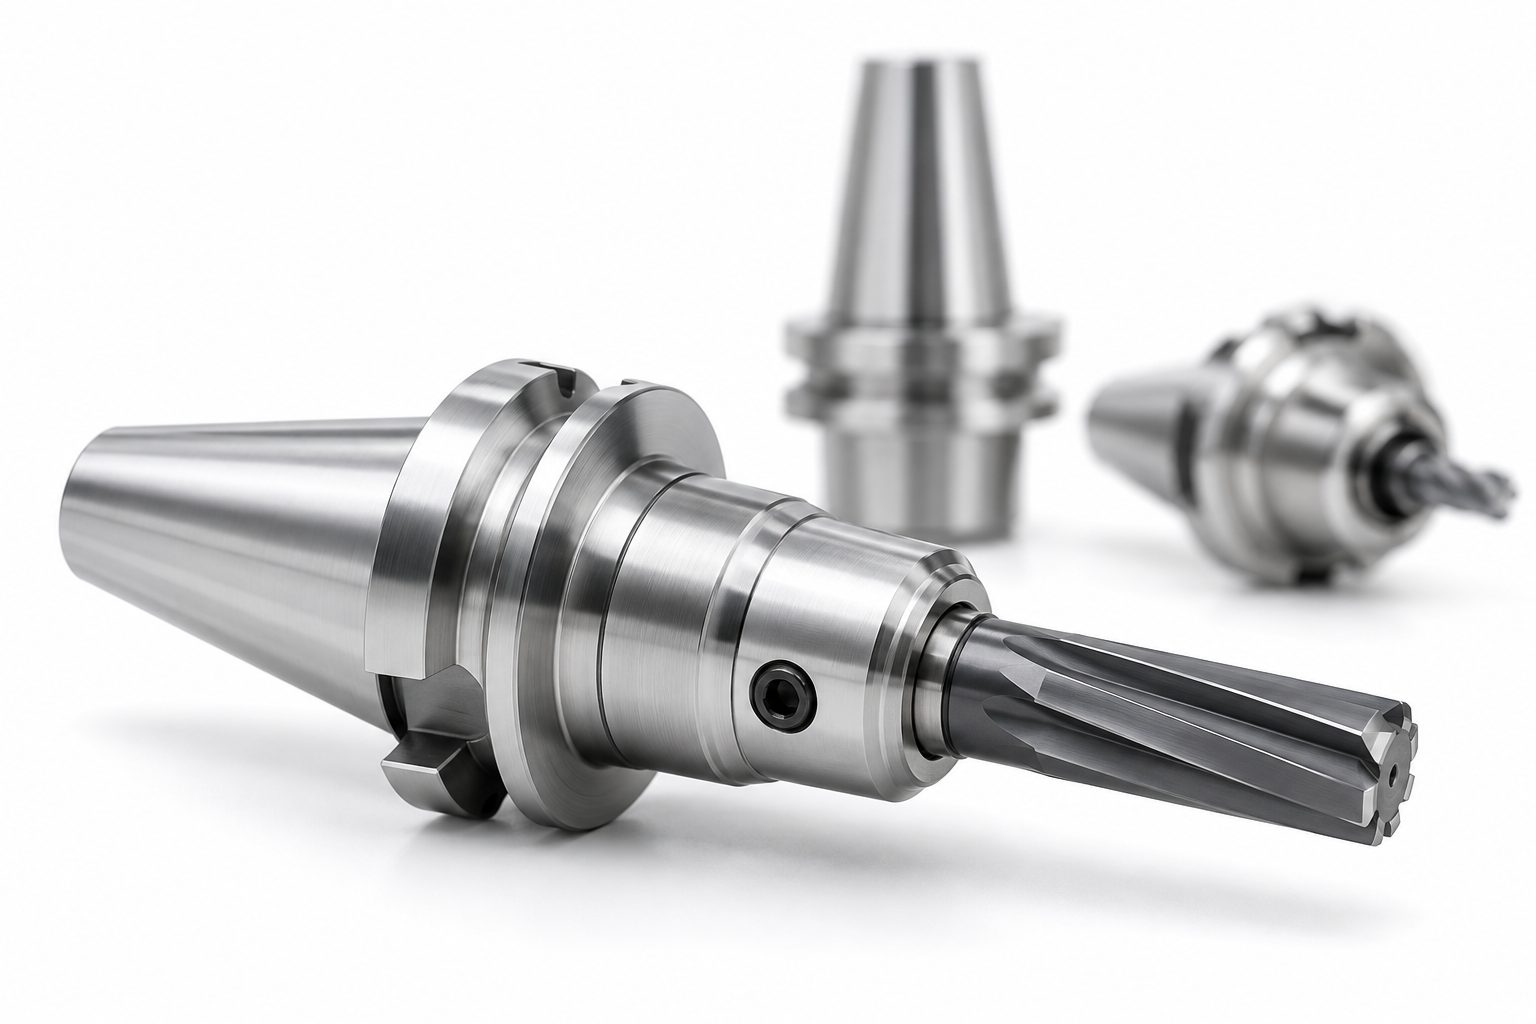
Оснастка инструмента
Оправки и системы крепления инструмента под жёсткость, биение, вылет, обороты шпинделя и требования к чистоте поверхности.
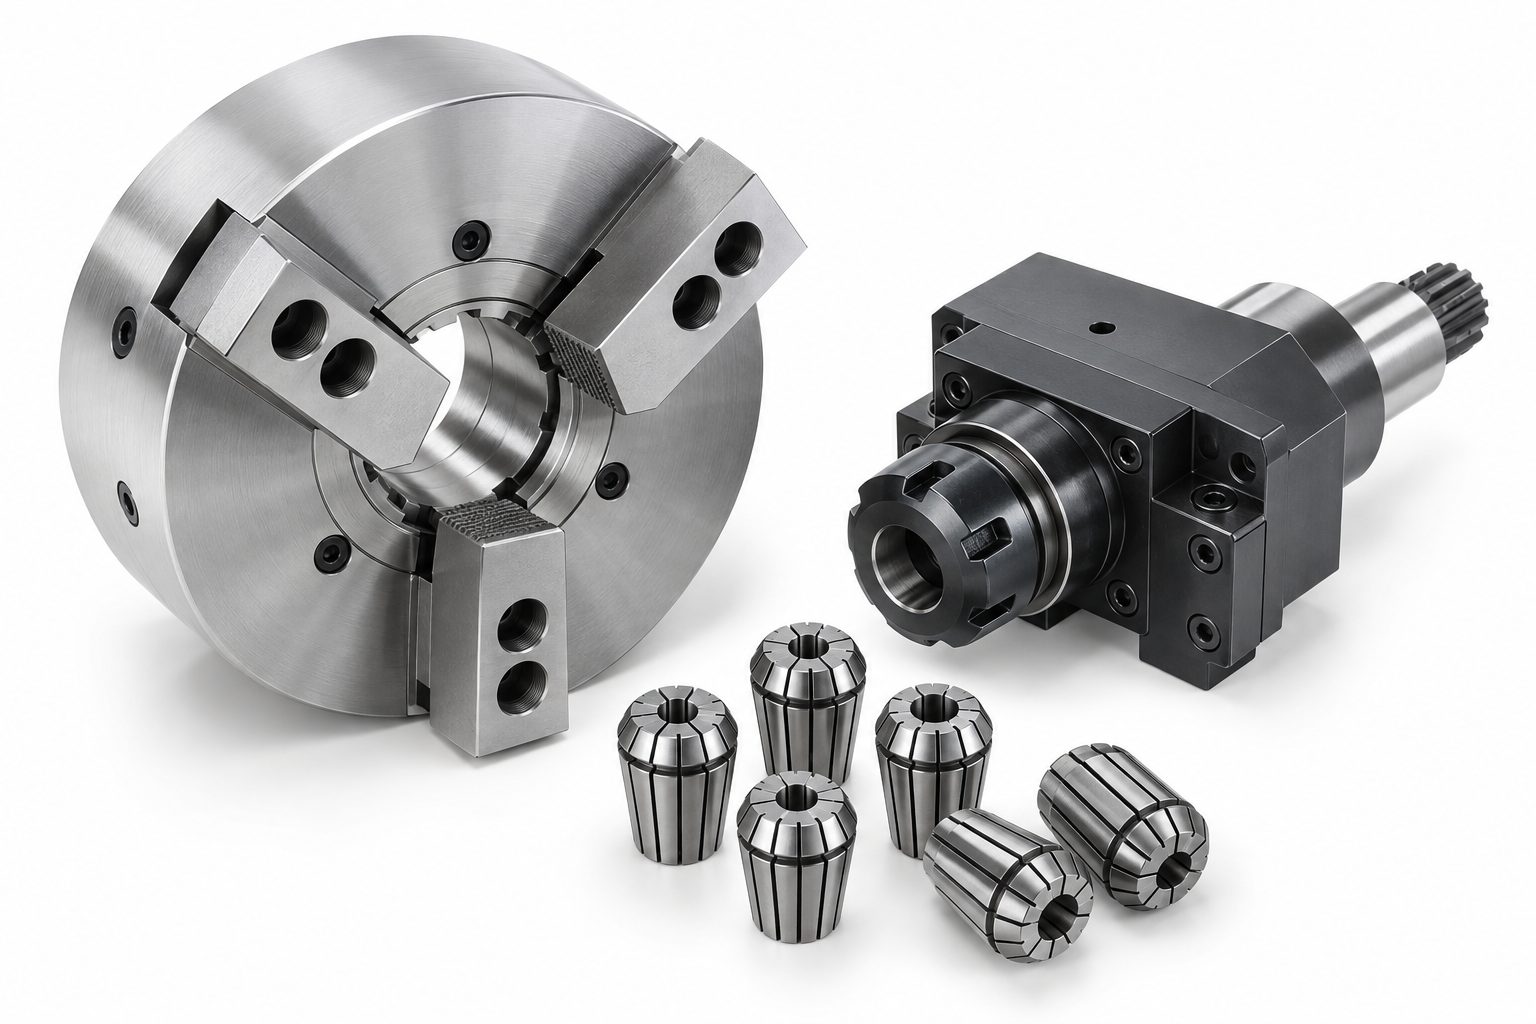
Оснастка для токарных станков
Комплектуем токарную обработку под диаметр, длину детали, прутковую подачу, противошпиндель и требования к биению.
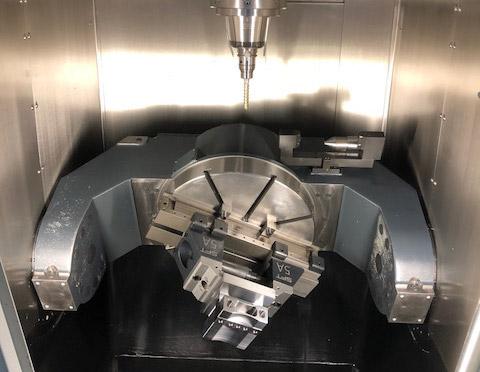
Оснастка для 4-й и 5-й оси
Решения для сложной геометрии, минимизации переустановов и стабильного доступа инструмента к детали.
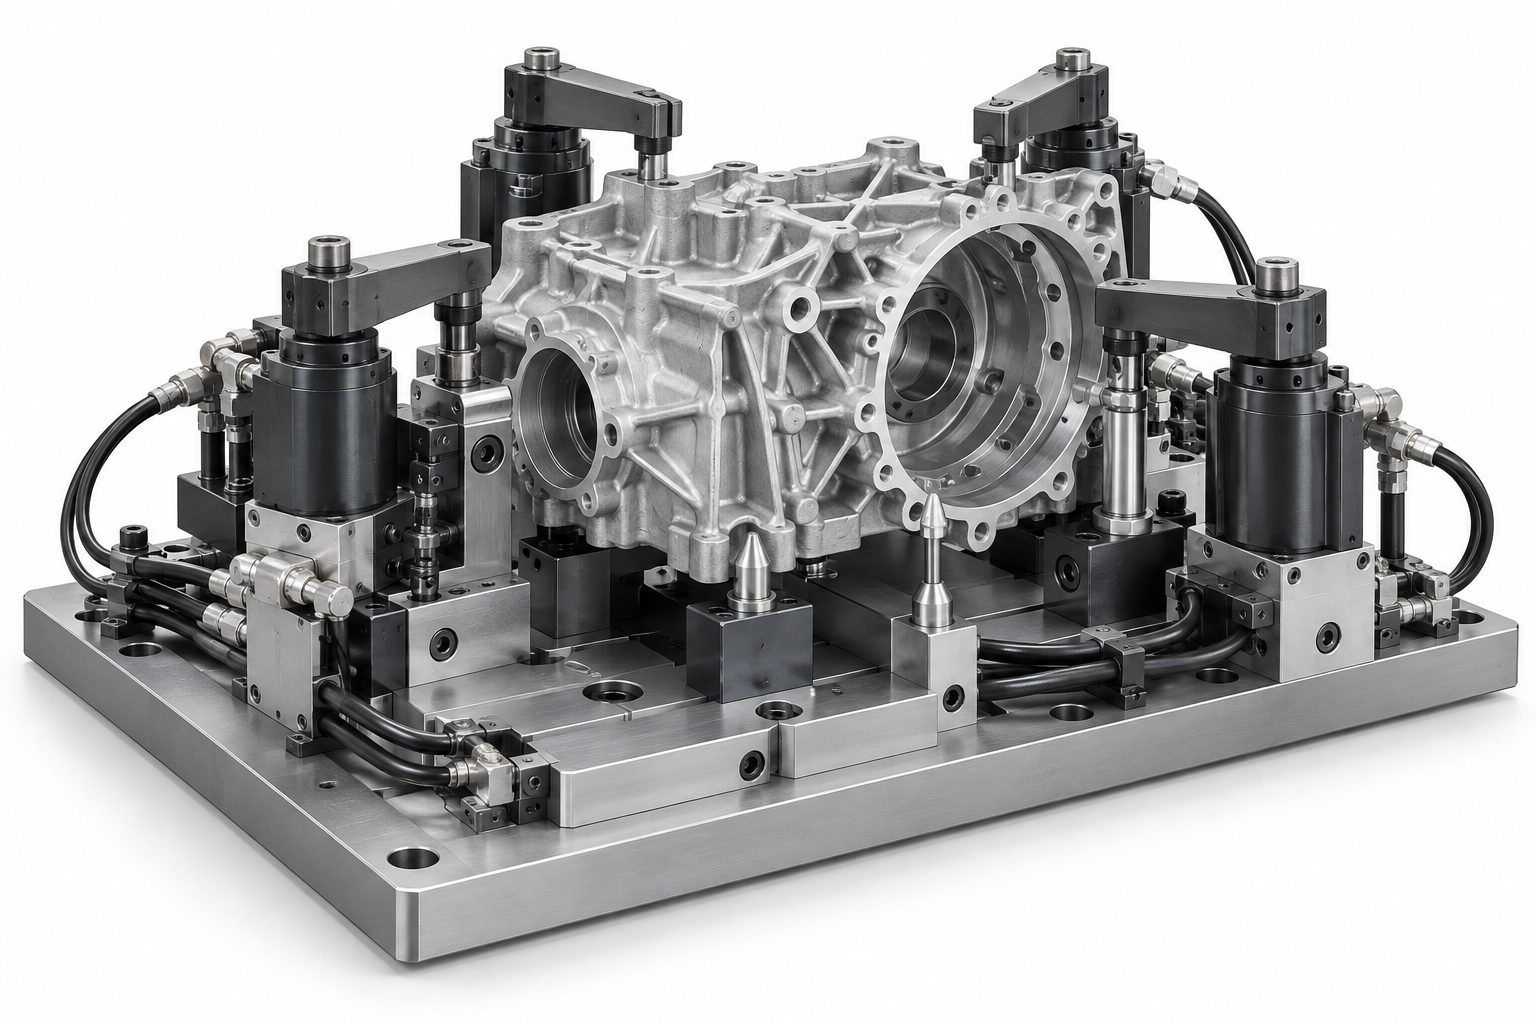
Специальная оснастка
Проектируем и подбираем приспособления под конкретную деталь, маршрут обработки, партию и условия запуска на производстве.
Не позиция из каталога, а рабочий комплект
Отталкиваемся от детали и операции: что нужно удержать, как базировать, где риски деформации и какая переналадка нужна участку.
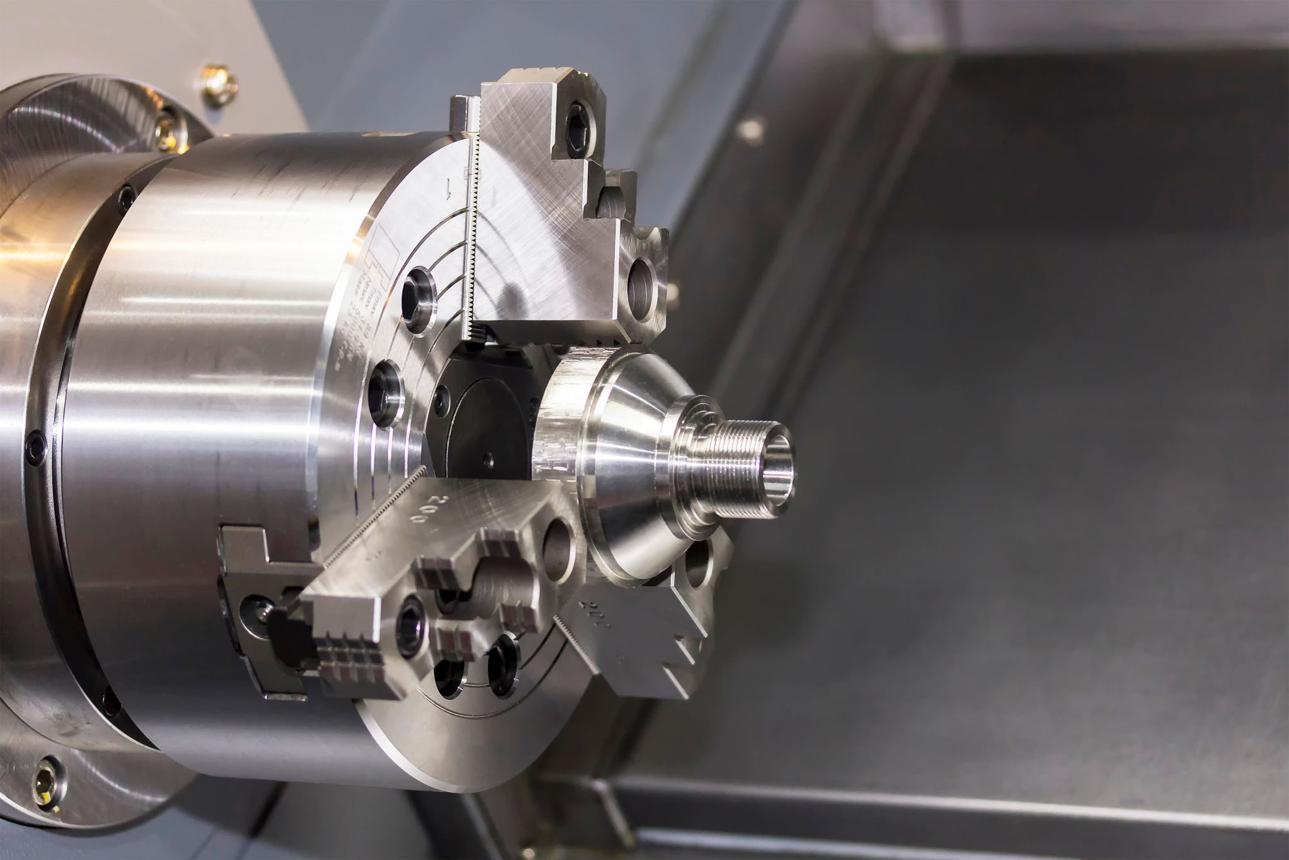
Обрабатываете валы?
Собираем связку под длину, диаметр и биение.
→ патрон + люнет + центрОбрабатываете корпусные детали?
Подбираем базирование, зажим и доступ инструмента.
→ тиски + поворотный стол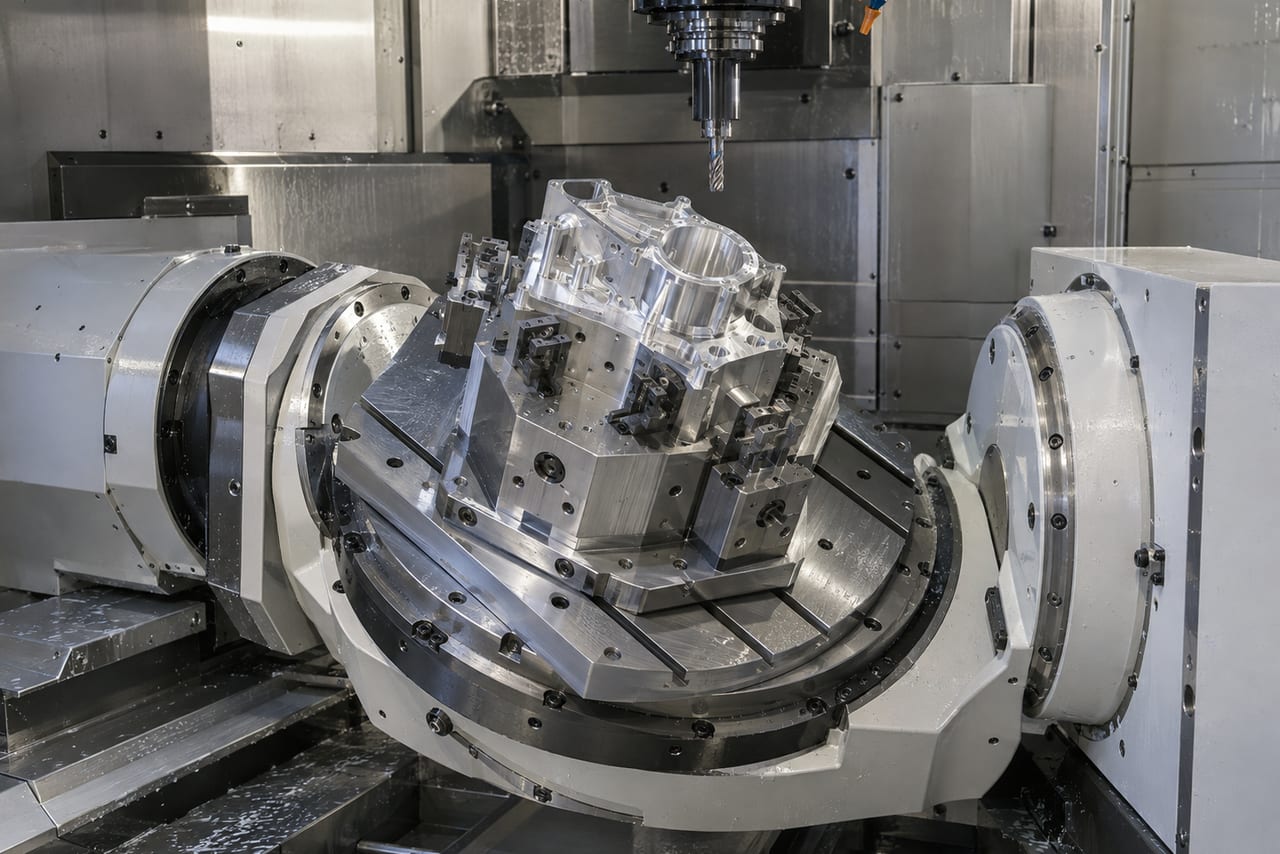
5-осевая обработка?
Снижаем переустановы и удерживаем стабильную геометрию.
→ спутники + специальное креплениеБиение патронов и оправок
Биение забирает стойкость инструмента: кромки нагружаются неравномерно. Чем точнее операция, тем меньше биения допустимо.
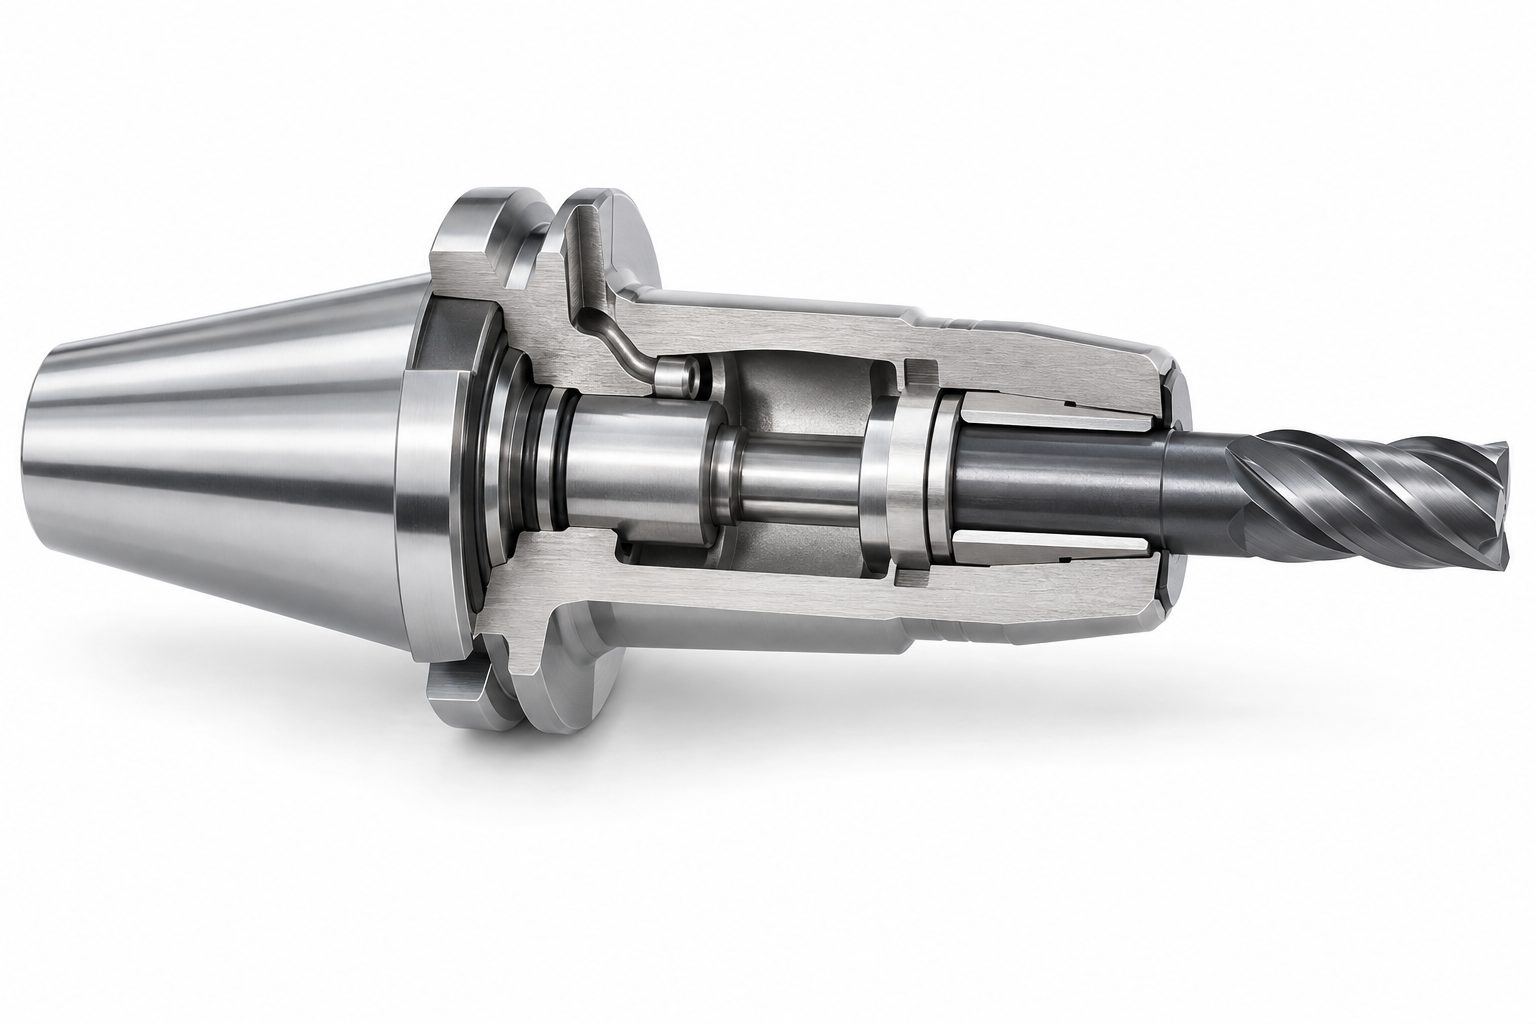
Патрон для насадных фрез — для торцевого фрезерования; резьбонарезной патрон с компенсацией — для метчика без синхронизации шпинделя с подачей. Значения — ориентиры для типовых исполнений; рабочие цифры — по каталогу производителя.
Интерфейсы станка
Интерфейс задан шпинделем или револьверной головкой. Оснастку подбираем под него.
Фрезерные обрабатывающие центры азиатского производства. Есть двухконтактное исполнение BBT — контакт по конусу и торцу.
Фрезерные центры европейского производства.
Высокие обороты и пятиосевая обработка — контакт по конусу и по торцу.
Модульные системы, токарно-фрезерные центры.
Токарные станки с револьверной головкой VDI.
Токарные центры с приводным инструментом.
Сверлильные и универсальные станки.
Типовые ошибки
Причину брака часто ищут в инструменте и режимах, а она в установе.
Дорогая фреза в изношенном цанговом патроне
Стойкость теряется на биении — инструмент не отрабатывает свою цену
Цанга не под точный диаметр хвостовика
Падает усилие зажима, инструмент проворачивается или вырывается
Вылет больше необходимого
Вибрация, ограничение по глубине и подаче, следы на поверхности
Перетянутая гайка цанги
Деформация цанги и рост биения вместо его уменьшения
Биение при сборке не контролируют
Причину брака ищут в инструменте и режимах, а она в установе
Переналадку выверяют индикатором каждый раз
Время переналадки умножается на число партий за год
Частые вопросы
Можно ли подобрать оснастку без покупки станка?
Да, оснастку можно заказать отдельно под уже имеющийся станок и деталь.
Чем термозажимной патрон отличается от гидропластового?
Термозажим даёт максимальную жёсткость и минимальный вылет — он хорош на высоких оборотах и в глубоких карманах, но требует термоустановки и подходит только под цилиндрический хвостовик своего диаметра. Гидропластовый зажимает без нагрева, лучше гасит вибрацию и удобнее на чистовых операциях и развёртывании.
Можно ли перейти с одного интерфейса на другой на имеющемся станке?
Интерфейс задан шпинделем станка, поэтому сменить его нельзя. Можно подобрать оснастку под существующий конус или применить модульную систему, где сменной остаётся только рабочая часть.
Опишите деталь — получите решение
Передайте параметры детали, материал, допуски и партию. Мы подберём оснастку под станок, инструмент и технологический маршрут.