

Инструмент и режимы для фрезерования на станках с ЧПУ
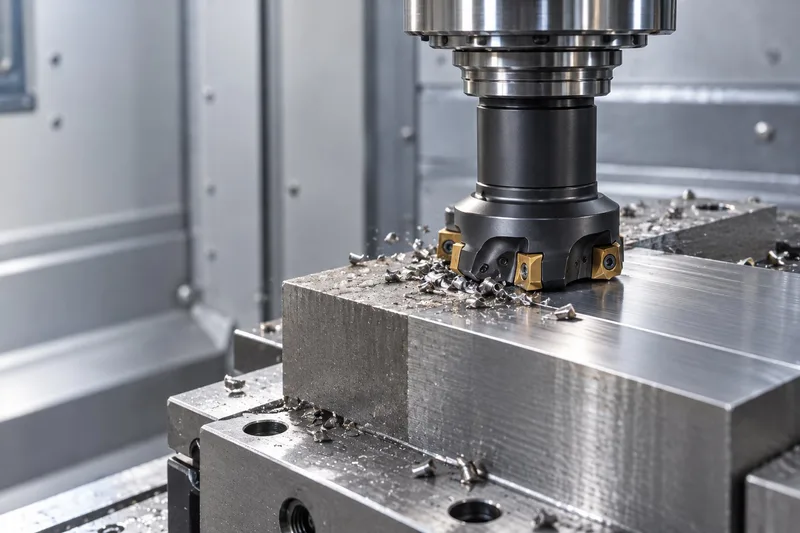
Во фрезеровании результат определяет связка «станок — оправка — фреза — стратегия». Одна и та же фреза на разных вылетах и стратегиях даёт разную стойкость и разное качество поверхности.
Что определяет результат
Вылет и оправка
Жёсткость падает пропорционально кубу вылета. Термооправка и минимальный вылет часто дают больше, чем переход на дорогую фрезу.
Толщина стружки
При малом перекрытии фреза «трёт», а не режет. Подачу на зуб пересчитывают через среднюю толщину стружки.
Стратегия врезания
Врезание по спирали или рампой вместо вертикального, попутное фрезерование, трохоидальные траектории при полном пазе.
Число зубьев и шаг
Крупный шаг — для нежёстких систем и вязких материалов, мелкий — для чугуна и жёстких установок.
Стартовые режимы по материалам
Диапазоны — стартовые ориентиры для твердосплавного инструмента с покрытием. Рабочие значения берутся из каталога конкретного инструмента, окончательные — после пробной детали на вашем станке.
| Материал | Скорость резания Vc | Подача | Глубина и примечания |
|---|---|---|---|
| PСтали | 150–300 м/мин | 0,08–0,25 мм/зуб | ap до 1,5×D при ae 10 % D |
| MНержавеющие стали | 80–180 м/мин | 0,06–0,20 мм/зуб | снижать ae, держать подачу |
| KЧугун | 120–250 м/мин | 0,10–0,30 мм/зуб | без СОЖ на чистовых |
| NАлюминий | 500–3000 м/мин | 0,05–0,30 мм/зуб | фрезы с полированной канавкой |
| SТитан и жаропрочные | 30–70 м/мин | 0,05–0,15 мм/зуб | СОЖ под давлением |
| HЗакалённые стали | 60–150 м/мин | 0,03–0,10 мм/зуб | малый вылет, жёсткая оправка |
Типовые проблемы и причины
Выберите, что видите на детали или на кромке, — причина и что менять.
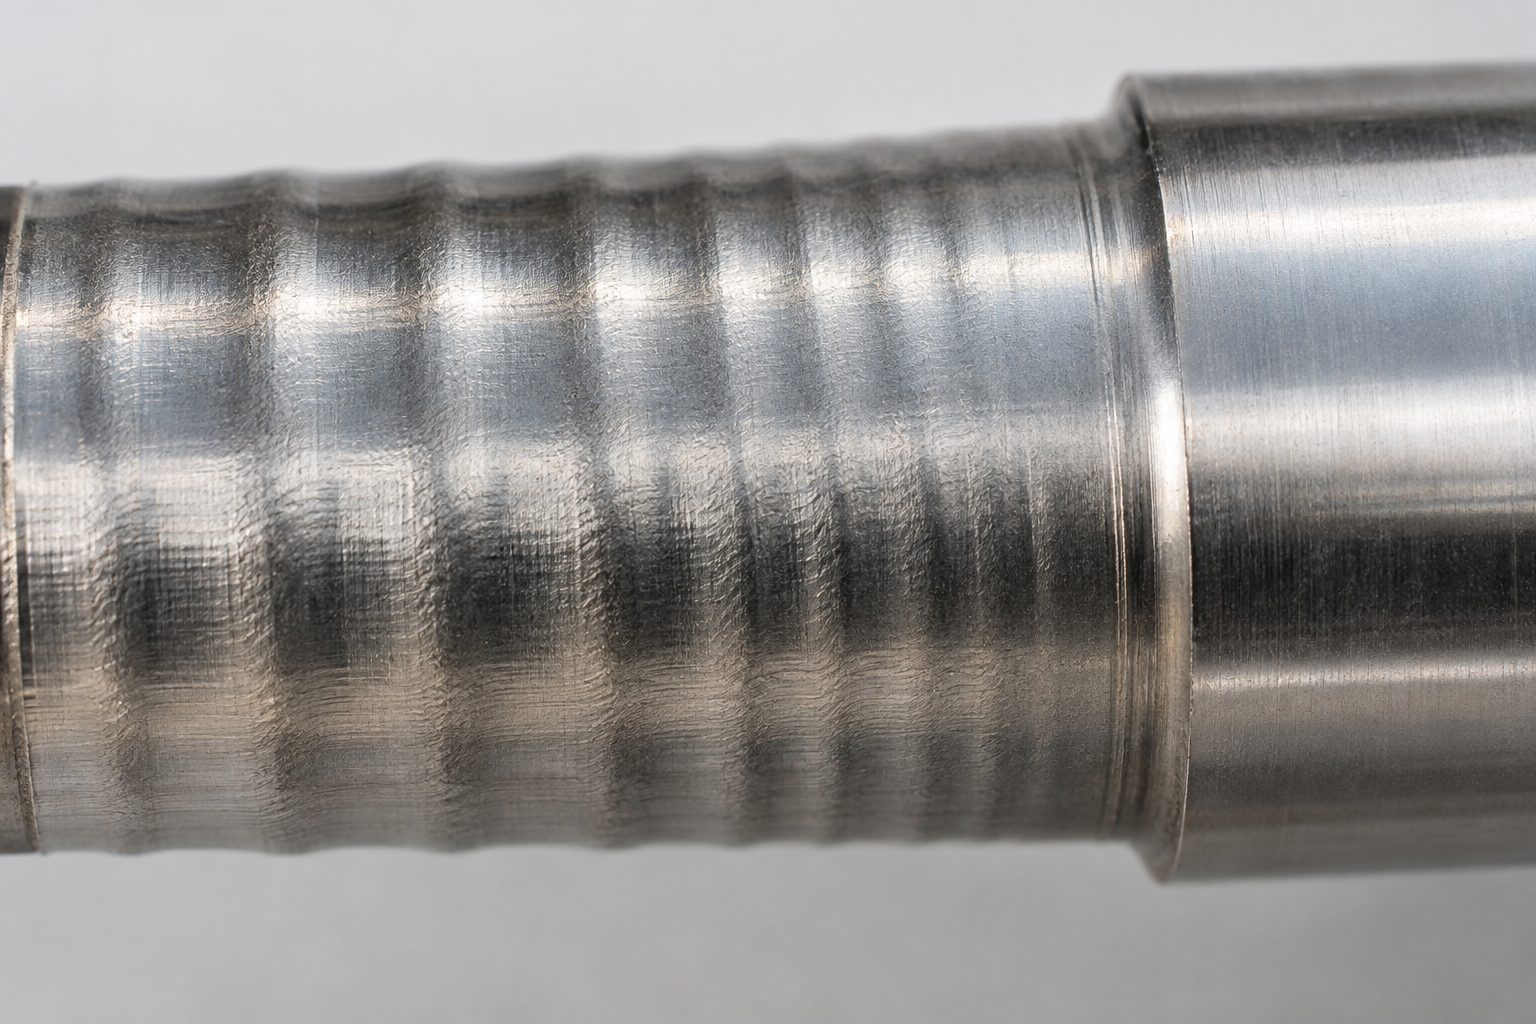
Вибрация, «ёлочка» на стенке
- Большой вылет
- слабое закрепление детали
- неподходящий шаг зубьев
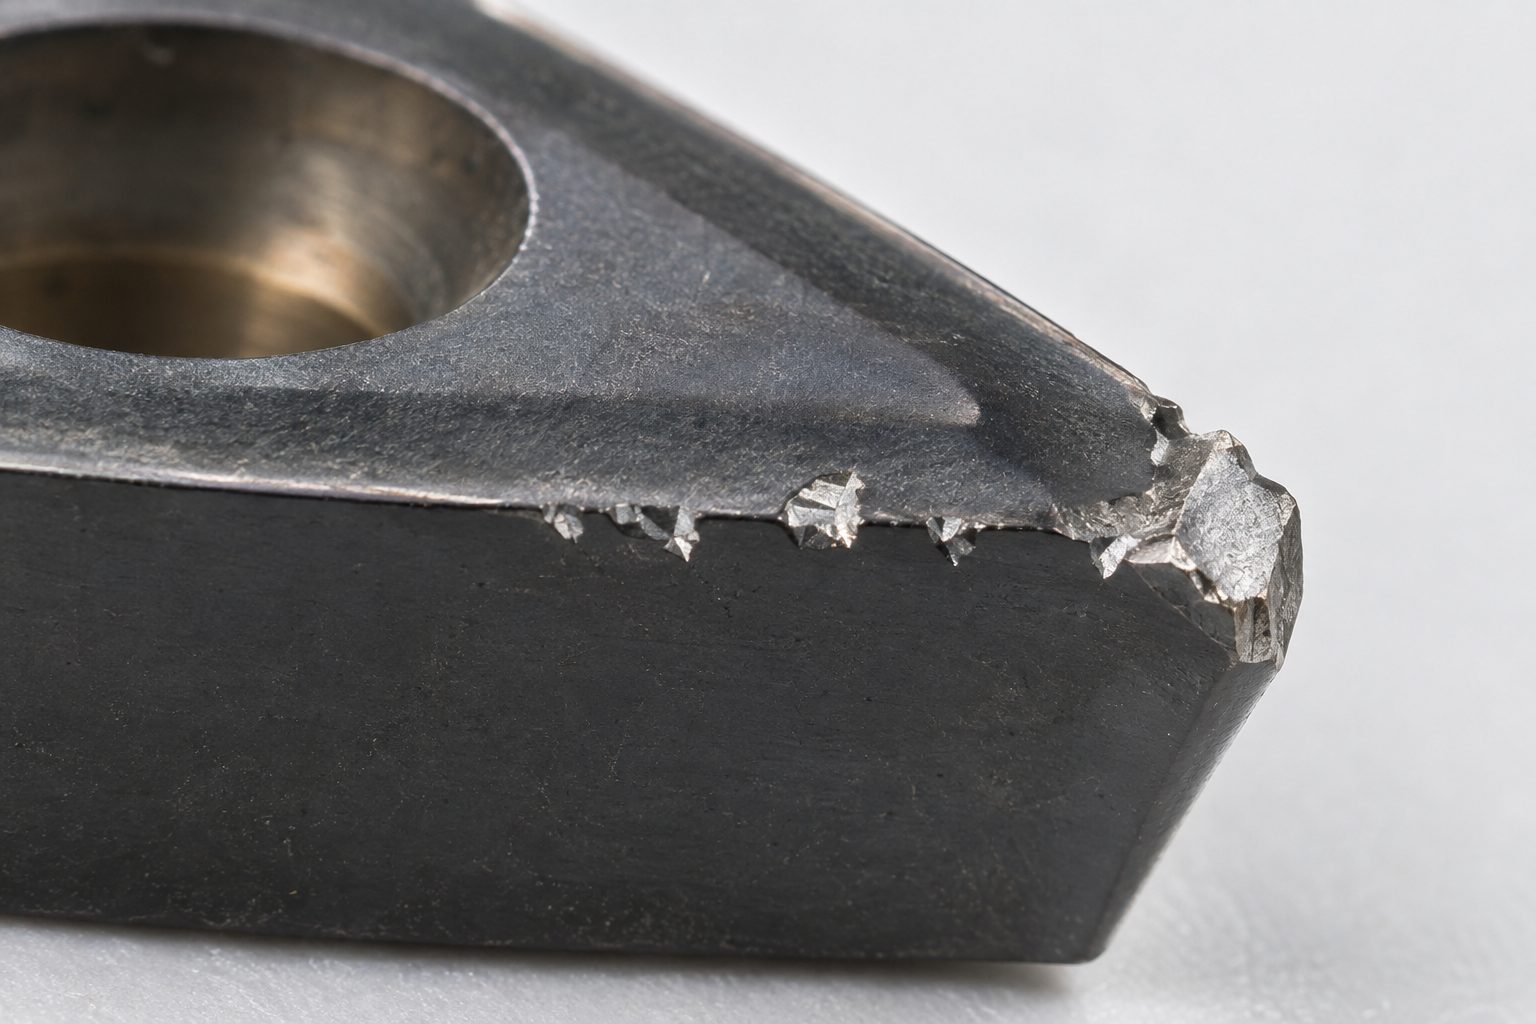
Быстрое выкрашивание на входе
- Удар при врезании
- лишний припуск
- изношенная кромка
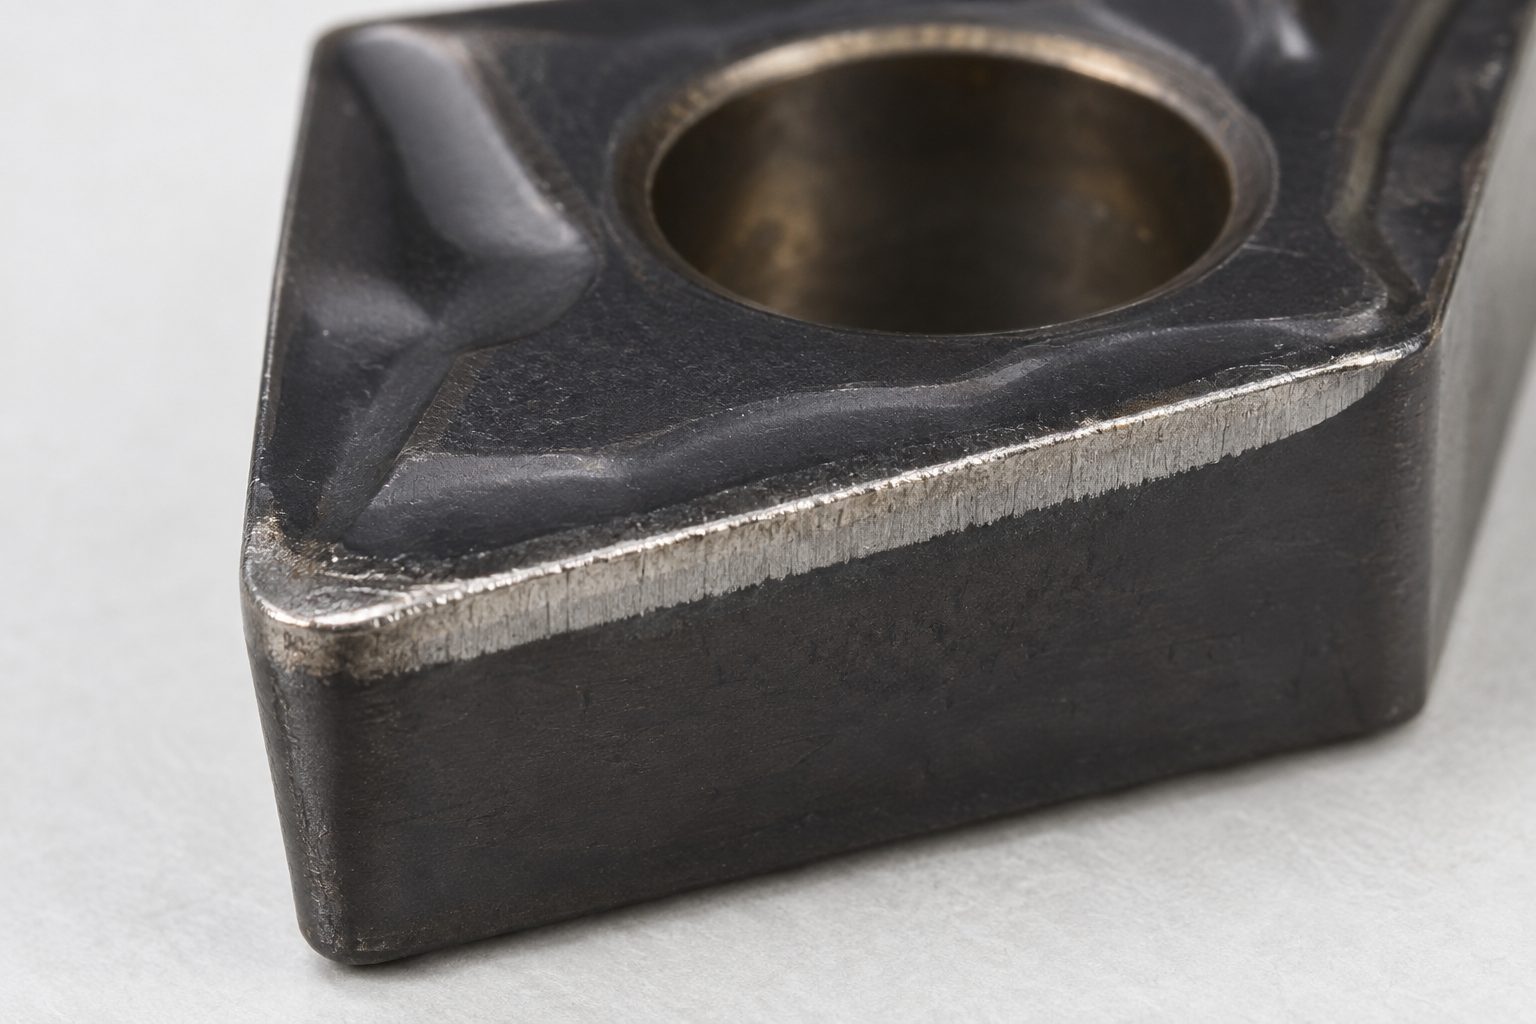
Фреза «трёт», стойкость низкая
- Слишком малая толщина стружки при малом ae
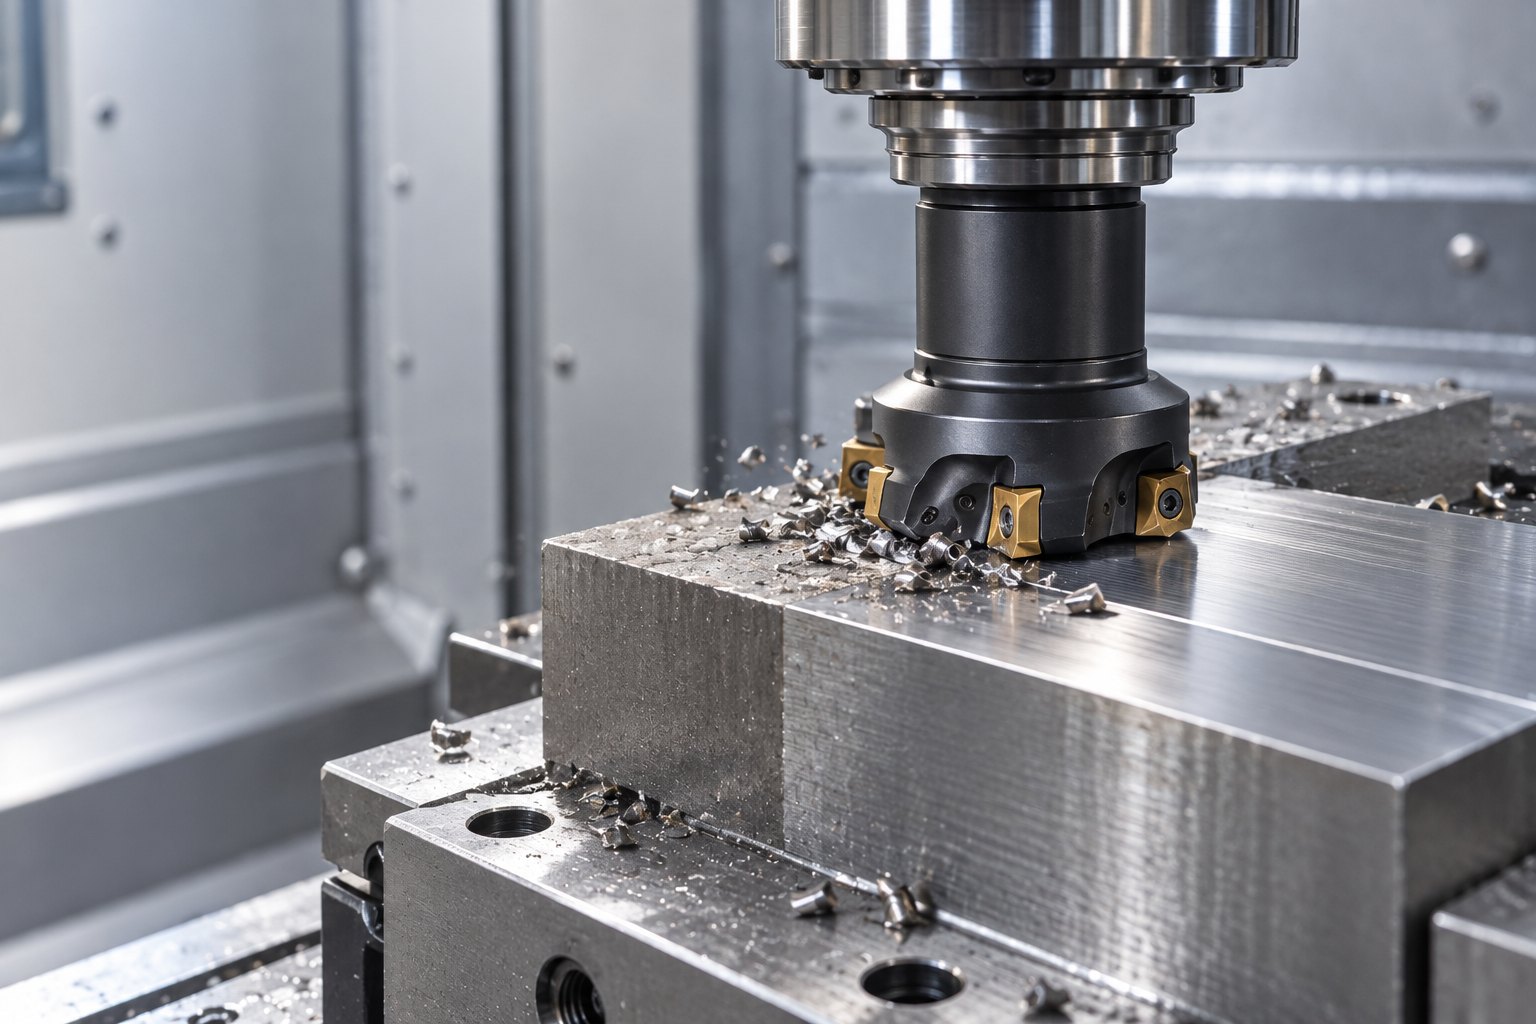
Заусенец на выходе
- Тупая кромка
- неверное направление фрезерования
- отсутствие фаски
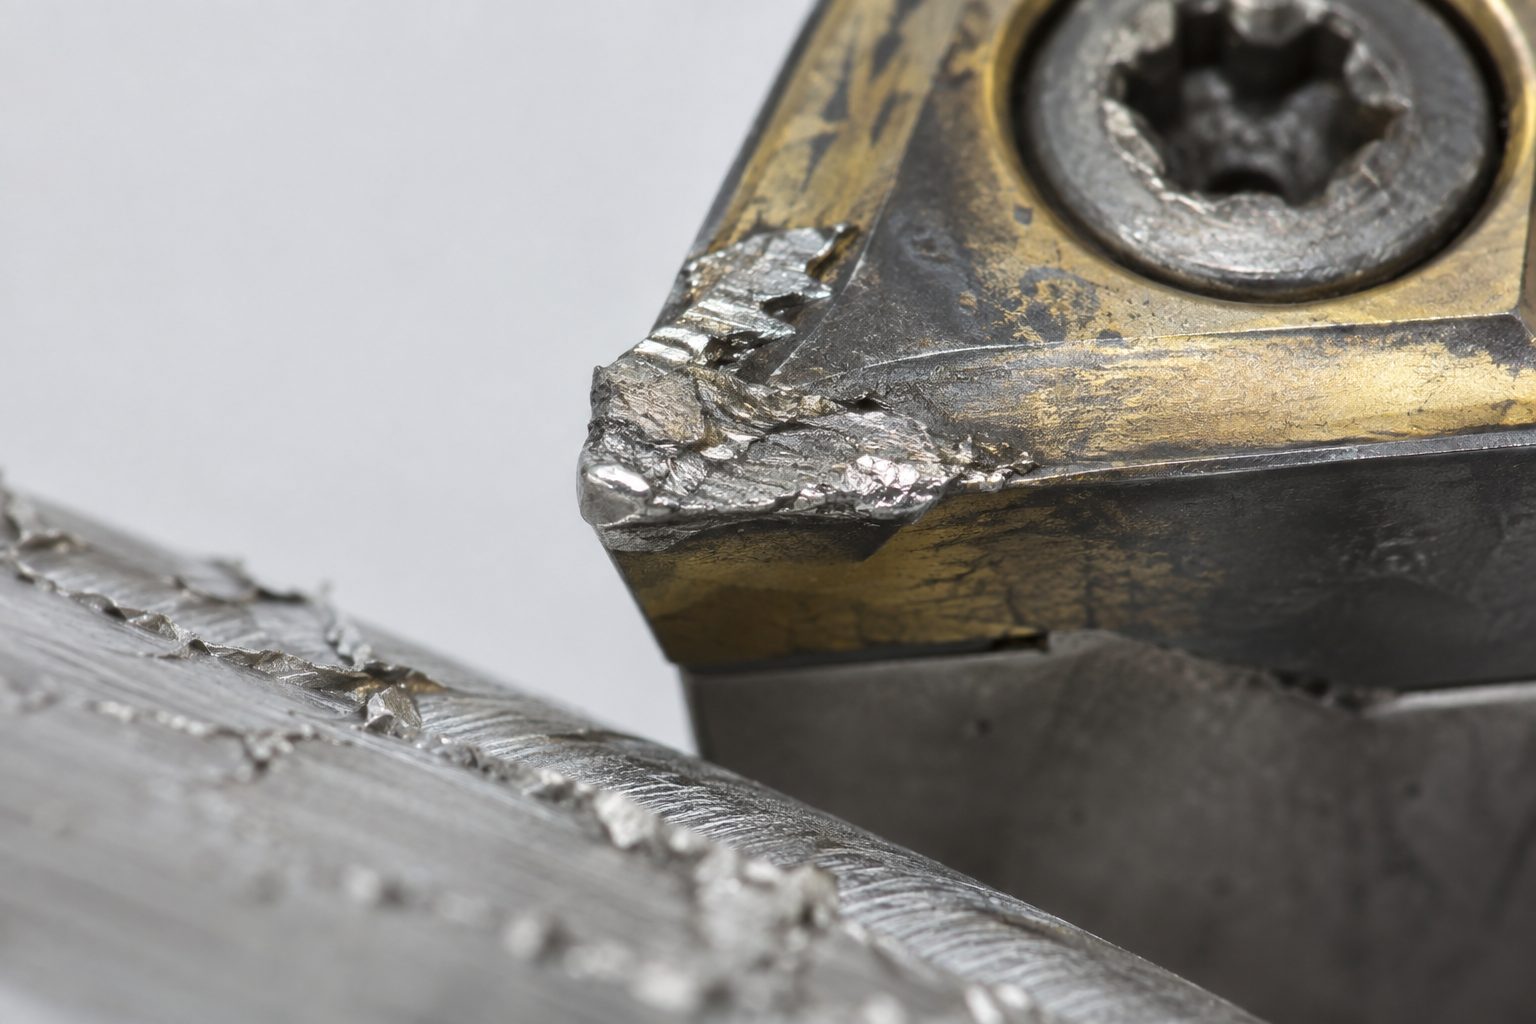
Налипание и наросты (алюминий)
- Низкая скорость
- недостаточный отвод стружки
Бренды под эту операцию
Конкретную позицию подбирает технолог под материал и станок.

Частые вопросы
Сколько зубьев должно быть у фрезы?
Чем ниже жёсткость системы и вязче материал, тем меньше зубьев в резе: на нежёстких установках и в нержавеющих сталях берут крупный шаг, на чугуне и жёстких деталях — мелкий.
Что важнее — скорость или подача?
Скорость резания влияет на износ, подача — на производительность и на то, режет ли инструмент. Низкая подача при малом перекрытии изнашивает фрезу быстрее, чем высокая скорость.
Нужна ли термооправка?
Она даёт меньшее биение и жёсткость на вылете. Для чистовых операций и высоких оборотов это часто решающий фактор, для черновых — второстепенный.
Нужен инструмент под вашу деталь?
Пришлите чертёж, материал, станок и партию — технолог подберёт инструмент и посчитает стоимость обработки детали.