
BT40 или BT50: какой конус шпинделя выбрать для обрабатывающего центра
Сравнение жёсткости, инструмента, оборотов и типовых задач без упрощения «один лучше другого».
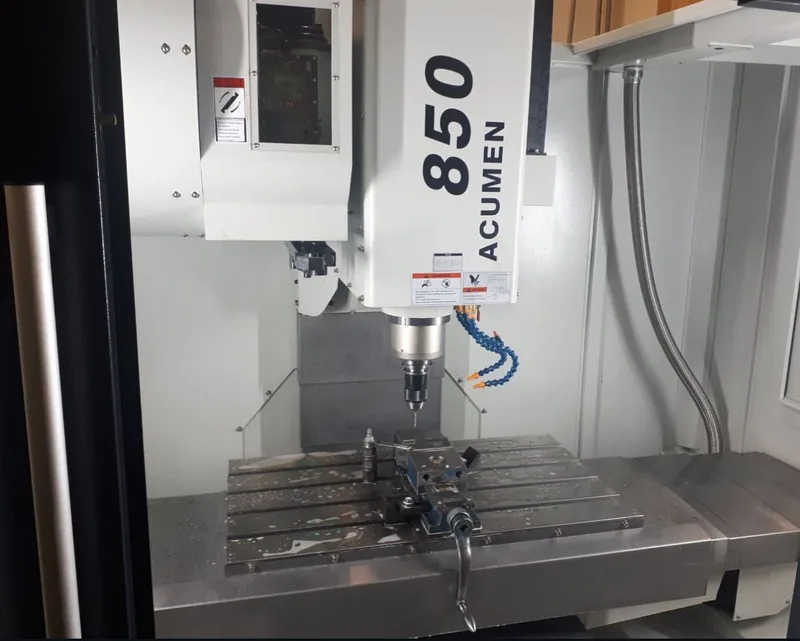
Конус шпинделя определяет, какой инструмент можно закрепить и с каким запасом жёсткости на черновых операциях.
BT40 — самый распространённый конус шпинделя для универсальной обработки стали и алюминия на средних оборотах: он компактнее, легче по инструменту и покрывает большинство серийных задач. BT50 выбирают там, где нужна повышенная жёсткость на тяжёлых черновых снятиях крупным инструментом или высокий крутящий момент на низких оборотах — обычно это крупногабаритные корпусные детали и заготовки из труднообрабатываемых сталей. Разница не сводится к формуле «BT50 всегда лучше»: более крупный конус утяжеляет шпиндельный узел, снижает максимальные обороты и увеличивает стоимость инструмента — поэтому выбор делают от детали и техпроцесса, а не по принципу запаса на будущее.
Что физически определяет конус шпинделя
Конус инструмента — это стандартизированное посадочное место, которым державка инструмента крепится в шпинделе станка. Помимо геометрии конуса (угол 7:24 для BT/SK/CAT и других конусов этого семейства), типоразмер определяет диаметр хвостовика, диапазон допустимых диаметров и вылетов инструмента, а также усилие, с которым державка затягивается в шпинделе. Чем крупнее конус — тем больше площадь контакта и тем выше жёсткость соединения на изгибающий момент при боковой нагрузке резания.
На практике это означает: конус — не формальность из паспорта станка, а параметр, который напрямую ограничивает инструментальный парк, максимальный диаметр фрезы, допустимый вылет инструмента и, в конечном счёте, режимы резания, которые можно применять без потери точности и стойкости инструмента.
BT40: где применяется
BT40 — стандарт для большинства универсальных вертикальных и горизонтальных обрабатывающих центров среднего класса. Он рассчитан на обработку стали, чугуна и алюминия на средних оборотах шпинделя (обычно 8000–12000 об/мин у серийных станков) и с инструментом умеренного диаметра — фрезами до 40–63 мм по стали и до 80–100 мм по алюминию, в зависимости от типа обработки.
Практические преимущества BT40: меньшая масса инструментальной оснастки, что снижает инерционные нагрузки при частой смене инструмента и ускоряет цикл на многономенклатурных деталях; более широкий и дешёвый рынок инструментальных державок; совместимость с большинством серийных станков среднего класса, что упрощает унификацию инструментального парка на предприятии с несколькими станками.
BT50: где применяется
BT50 применяют там, где необходим больший крутящий момент на низких оборотах и повышенная изгибная жёсткость соединения — прежде всего на тяжёлых черновых операциях с крупным инструментом (фрезы от 63–80 мм и более), при обработке крупногабаритных корпусных деталей и заготовок из легированных и труднообрабатываемых сталей, где съём металла и силы резания значительно выше, чем при типовой универсальной обработке.
Оборотная сторона: более тяжёлая оснастка BT50 создаёт большую инерционную нагрузку на механизм смены инструмента и ротор шпинделя, из-за чего станки с BT50 обычно ограничены по максимальным оборотам (часто 6000–10000 об/мин у серийных моделей) — это нужно учитывать, если в номенклатуре есть детали из алюминия или цветных сплавов, где производительность определяется именно верхним пределом частоты вращения.
Сравнение по ключевым параметрам
| Параметр | BT40 | BT50 |
|---|---|---|
| Типовой диапазон оборотов на серийных станках | 8000–12000 об/мин | 6000–10000 об/мин |
| Жёсткость на изгибающий момент | Средняя | Высокая |
| Типовой максимальный диаметр фрезы | до 63 мм (сталь), до 100 мм (алюминий) | от 80 мм и выше |
| Масса инструментальной оснастки | Ниже — быстрее смена инструмента | Выше — больше инерция при смене |
| Типовая область применения | Универсальная обработка, серийные корпусные детали, мелкий и средний инструмент | Тяжёлое черновое фрезерование, крупные корпуса, труднообрабатываемые стали |
| Стоимость инструментальной оснастки | Ниже | Выше |
Как конус влияет на инструмент и оснастку
Смена типоразмера конуса — это фактически смена всего инструментального парка державок, цанговых патронов, оправок и переходников. При планировании станочного парка из нескольких единиц унификация конуса шпинделя (например, всё оборудование на BT40) заметно упрощает логистику инструмента: одна и та же державка подходит к разным станкам, что снижает объём складского запаса оснастки и упрощает переброску инструмента между рабочими центрами при пиковой загрузке.
Если на производстве одновременно есть задачи и на лёгкую универсальную обработку, и на тяжёлое черновое фрезерование крупных деталей, разумнее не искать компромиссный единый конус, а держать два класса станков — с BT40 для основной номенклатуры и с BT50 для тяжёлых операций, — чем подбирать один станок с конусом, избыточным для большей части парка деталей.
Типичные ошибки при выборе
- Выбор BT50 «про запас» без реальной потребности в тяжёлом черновом фрезеровании — станок теряет в оборотах на текущей номенклатуре, а инструмент обходится дороже без прироста производительности.
- Выбор BT40 под деталь, для которой он изначально не рассчитан — крупный корпус из легированной стали с большим припуском на черновую обработку приведёт к работе на пониженных режимах резания, чтобы не перегружать шпиндельный узел, и производительность окажется ниже расчётной.
- Игнорирование текущего инструментального парка предприятия — переход на другой конус без учёта имеющейся оснастки увеличивает первоначальные вложения в проект сверх стоимости самого станка.
Частые вопросы
Можно ли поставить инструмент BT50 в шпиндель BT40?
Нет, физически это разные типоразмеры конуса и хвостовика — они не взаимозаменяемы. Смена конуса шпинделя возможна только заменой самого шпиндельного узла станка, что фактически равносильно покупке нового станка.
Влияет ли конус шпинделя на точность обработки?
Косвенно — да. Более жёсткое соединение BT50 снижает отжим инструмента при больших силах резания на черновых операциях, но на финишных операциях с лёгким инструментом разница между BT40 и BT50 на итоговую точность практически не влияет — здесь важнее общая жёсткость станка и оснастки.
Что такое HSK и чем он отличается от BT?
HSK — конус с двойным контактом (по конической поверхности и торцу фланца), который обеспечивает более высокую жёсткость и точность при высоких оборотах, чем BT/CAT того же типоразмера. HSK применяют преимущественно на высокоскоростных станках для алюминия и лёгких сплавов, где критична балансировка инструмента на 15000+ об/мин.
Как конус шпинделя связан с автоматической сменой инструмента?
Магазин инструмента и механизм смены рассчитаны на конкретный типоразмер конуса и на предельную массу оснастки — более тяжёлая оснастка BT50 требует более мощного и часто более медленного механизма смены, что увеличивает время смены инструмента (chip-to-chip) по сравнению с BT40.
Что делать, если часть деталей требует BT40, а часть — BT50?
Оптимальное решение — не искать один универсальный станок, а закладывать в проект два класса оборудования под разные группы деталей, либо передавать тяжёлые черновые операции на станок с BT50, а финишную и универсальную обработку — на станок с BT40. Технолог Механита может разобрать конкретную номенклатуру и предложить конфигурацию под неё.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.