
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
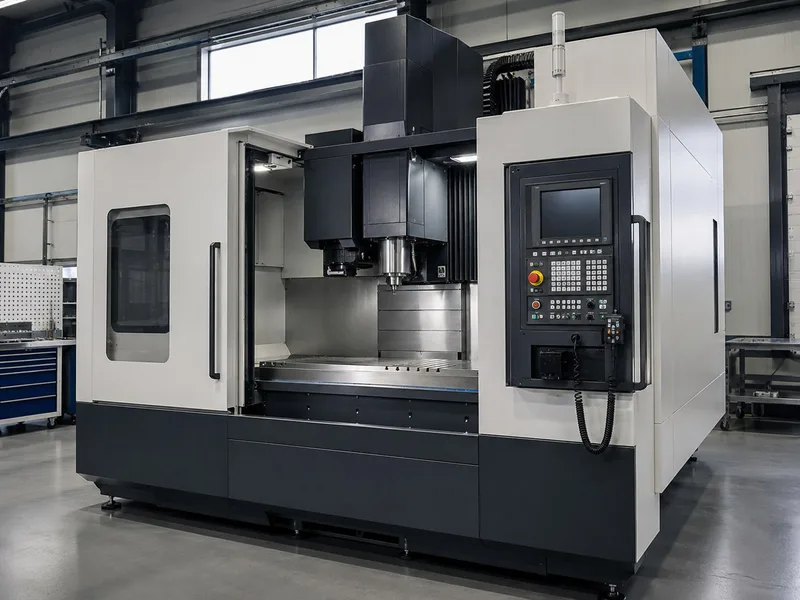
Вертикальные обрабатывающие центры — основа универсального фрезерного участка на большинстве машиностроительных производств.
Вертикальный обрабатывающий центр (VMC) подбирают не по бренду и не по цене, а от детали: материала, габаритов, допусков и программы выпуска. Ниже — десять параметров, которые фактически определяют, какие детали станок сможет обрабатывать и с какой производительностью: рабочая зона, стол, шпиндель, инструментальный магазин, система ЧПУ, точность, скорости подач, автоматизация и совокупная стоимость владения.
1. Рабочая зона: ходы по осям X/Y/Z
Первый и самый очевидный параметр — ход по осям X, Y и Z, то есть максимальный габарит детали (или зоны обработки на нескольких деталях в оснастке), которую можно установить на станке и полностью обработать без переустановки. Рабочая зона должна быть больше габарита заготовки с запасом на крепление: без запаса часть операций окажется недоступна из-за коллизий инструмента с оснасткой или стенками рабочей зоны.
На практике VMC делят на условные классы по рабочей зоне:
| Класс | Ход X, мм | Ход Y, мм | Ход Z, мм | Типовые детали |
|---|---|---|---|---|
| Компактный | до 600 | до 400 | до 400 | Мелкие корпусные детали, приборостроение, электроника |
| Средний (наиболее массовый) | 800–1000 | 400–500 | 500–600 | Универсальное производство, автокомпоненты, оснастка |
| Крупногабаритный | от 1200 | от 600 | от 600 | Крупные корпуса, рамы, станочные и стапельные детали |
Средний класс закрывает большинство задач серийного машиностроения и чаще всего оказывается экономически обоснованным выбором: он универсален для разных деталей одного производства и не переплачивается за габарит, который не используется.
2. Стол: размер, грузоподъёмность, Т-пазы
Стол должен вмещать деталь или групповую оснастку с несколькими заготовками, выдерживать её вес с запасом на динамические нагрузки при обработке и иметь Т-пазы или систему нулевой точки, совместимую с имеющейся оснасткой предприятия. Для серийного производства важна именно повторяемость базирования — быстросменные тиски или паллетная система на нулевой точке сокращают время на переустановку между операциями и партиями значительно сильнее, чем прирост скорости подачи.
3. Шпиндель: конус инструмента и обороты
Конус инструмента (чаще всего BT40, BT50 или HSK разных типоразмеров) определяет, какой инструментальный парк можно использовать и насколько жёстко он держится при высоких оборотах. BT40 — самый распространённый конус для универсальной обработки стали и алюминия на средних оборотах; BT50 и HSK применяются там, где нужна повышенная жёсткость на тяжёлых снятиях или высокая частота вращения для алюминия и цветных сплавов.
Максимальная частота вращения шпинделя должна соответствовать диапазону скоростей резания для материалов, которые реально обрабатываются на производстве, — не только сегодняшних, но и тех, что запланированы в перспективе одного-двух лет. Заниженный диапазон оборотов ограничивает выбор инструмента и режимов обработки уже на этапе технологической подготовки.
4. Мощность и крутящий момент привода шпинделя
Мощность отвечает за производительность на объёмном съёме металла (черновые операции), крутящий момент на низких оборотах — за возможность работать крупным инструментом большого диаметра без потери устойчивости резания. Для чугуна и конструкционных сталей критичен именно момент на средних оборотах, для алюминия и цветных сплавов — верхний предел частоты вращения при умеренной мощности.
5. Инструментальный магазин
Количество ячеек инструментального магазина определяет, сколько разных операций можно выполнить за одну установку без остановки на переоснащение. Для простых деталей с 1–2 типами обработки достаточно 16–20 позиций; для сложных корпусных деталей с фрезерованием, сверлением, нарезанием резьбы и растачиванием нескольких диаметров может понадобиться 24–40 позиций и более. Время смены инструмента (chip-to-chip) напрямую влияет на цикл обработки в мелкосерийном многономенклатурном производстве, где деталь проходит десятки переходов.
6. Система ЧПУ
Система ЧПУ (Fanuc, Siemens, Fagor, GSK/Mitsubishi и другие) определяет интерфейс программирования, доступные циклы обработки, поддержку 4–5-осевой интерполяции и совместимость с CAM-системами и постпроцессорами, уже использующимися на производстве. Смена привычной системы ЧПУ — это не только адаптация станка, но и переобучение операторов и технологов-программистов, поэтому при расширении парка станков разумно ориентироваться на систему, уже освоенную командой, если это не противоречит остальным требованиям к станку.
7. Точность позиционирования и повторяемость
Точность позиционирования показывает, насколько точно ось выходит в заданную координату, повторяемость — насколько стабильно она возвращается в ту же точку при многократных перемещениях. Для большинства машиностроительных деталей с допусками по 7–9 квалитету достаточно серийного станка стандартного класса точности; для прецизионных деталей приборостроения или авиационной отрасли нужен станок повышенного класса точности с термокомпенсацией осей и, часто, дополнительным контролем размеров прямо на станке.
8. Скорость подач и быстрых перемещений
Скорость быстрых перемещений (холостых ходов между операциями) сокращает непроизводительное время цикла, особенно на деталях с большим количеством переходов и коротких обработках между ними. Скорость рабочей подачи вместе с мощностью привода определяет реальную производительность на объёмном фрезеровании. Для мелкосерийного производства с частой сменой программ высокие быстрые перемещения часто дают больший экономический эффект, чем прирост подачи на самой обработке.
9. Автоматизация и загрузка деталей
Для серийного производства существенно, можно ли встроить станок в автоматизированный участок: палетный обмен для сокращения простоя на смену заготовки, робот-загрузчик для безлюдной работы в третью смену, датчик контроля инструмента и детали прямо в рабочей зоне для встроенного контроля без снятия детали со станка. Наличие интерфейсов для последующей автоматизации стоит закладывать на этапе выбора станка, даже если на старте производство обходится ручной загрузкой, — модернизация уже эксплуатируемого станка обходится дороже и не всегда технически возможна.
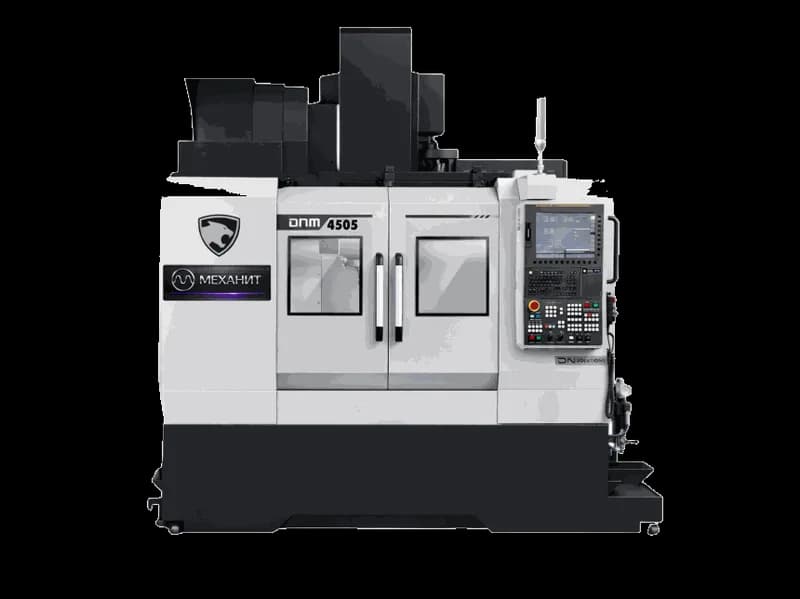

Оба станка реально есть в наличии на складе Механита в Нижнем Новгороде и доступны для осмотра и тестовой обработки — это позволяет сверить параметры станка с конкретной деталью до заключения договора. Подробные характеристики — на страницах моделей: 3-осевой VMC и 3+1-осевой VMC .
10. Сервис, поставка и совокупная стоимость владения
Цена самого станка — только часть стоимости запуска. В совокупную стоимость владения входят: такелажные работы, пусконаладка, обучение операторов, стоимость и срок поставки запасных частей, доступность сервисной поддержки в регионе, а также инструмент и оснастка, которые почти никогда не входят в базовую комплектацию. Срок поставки станка под заказ с завода может составлять от нескольких недель до нескольких месяцев — если проект ограничен по срокам, стоит рассматривать оборудование, уже находящееся на складе в России.
Частые вопросы
Чем 3-осевой центр отличается от 4-осевого (3+1)?
У 3-осевого центра деталь неподвижна относительно стола, обработка идёт по осям X/Y/Z. У 3+1-осевого добавлена поворотная ось (обычно четвёртая, реже наклонная), которая позволяет обработать деталь с нескольких сторон за одну установку — это сокращает количество переустановок и повышает точность взаимного расположения поверхностей.
Какой конус инструмента выбрать — BT40, BT50 или HSK?
BT40 закрывает большинство универсальных задач по стали и алюминию на средних оборотах и остаётся самым распространённым выбором. BT50 нужен для тяжёлых черновых снятий крупным инструментом, HSK — там, где важны высокие обороты шпинделя и минимальный дисбаланс инструмента, например при активной обработке алюминия.
Сколько ячеек магазина нужно для мелкосерийного производства?
Ориентир — количество уникальных инструментов в техпроцессе самой сложной детали, которая будет обрабатываться на станке, плюс запас 20–30% на развитие номенклатуры. Для многономенклатурного мелкосерийного производства практичнее закладывать 24–40 позиций вместо минимальных 16–20.
Можно ли протестировать станок перед покупкой?
Для оборудования, уже находящегося на складе, — да: можно осмотреть станок и согласовать тестовую обработку контрольной детали, чтобы проверить параметры на практике до заключения договора. Подробнее — на странице «Станки в наличии».
Что входит в стоимость станка, кроме самой машины?
Как правило, отдельно оплачиваются: такелаж, пусконаладочные работы, обучение операторов, инструмент и оснастка под конкретную деталь, а также, при необходимости, средства автоматизации (палетный обмен, робот-загрузчик). Эти статьи стоит учитывать в бюджете проекта заранее, до поставки станка.
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Противошпиндель: когда он сокращает технологический маршрут
Когда передача детали на второй шпиндель действительно убирает вторую операцию и ручную переустановку.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.