
Обработка корпуса редуктора: выбор баз и последовательность операций
Как планировать базирование, отверстия, плоскости и многостороннюю обработку корпуса.
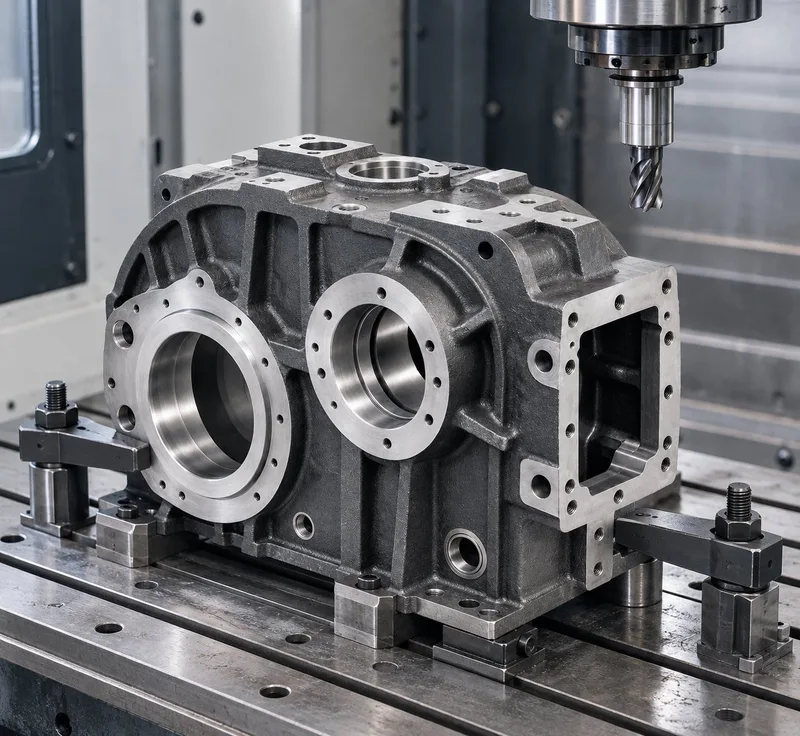
Параллельность осей расточенных отверстий в корпусе редуктора определяет ресурс зубчатой передачи.
Корпус редуктора — многосторонняя деталь, сочетающая плоскость разъёма (для корпусов из двух половин), несколько отверстий под подшипники параллельных или пересекающихся валов с жёсткими требованиями к межосевому расстоянию и параллельности, а также крепёжные отверстия и приливы. Маршрут строится вокруг выбора единой технологической базы — как правило, плоскости разъёма и двух базовых отверстий или пальцев — от которой ведутся все остальные операции, чтобы обеспечить правильное взаимное положение осей валов.
Выбор технологической базы
Плоскость разъёма корпуса обычно обрабатывают первой и используют как основную базу для всех последующих операций — от неё отсчитываются межосевые расстояния отверстий под подшипники. Два технологических отверстия или пальца, выполненные на этой же установке, служат для точного повторного базирования детали на последующих операциях, если корпус обрабатывается не за одну установку.
Отверстия под подшипники
Межосевое расстояние и параллельность отверстий под подшипники параллельных валов напрямую определяют качество зацепления зубчатых колёс внутри редуктора — отклонение здесь вызывает неравномерный износ зубьев, повышенный шум и вибрацию редуктора в работе. Отверстия растачивают на горизонтально-расточном станке или обрабатывающем центре с растачиванием (см. материал о выборе горизонтально-расточного станка) с контролем межосевого расстояния и параллельности осей.
Многосторонняя обработка
Корпуса из двух половин
Если корпус состоит из двух половин (крышка и основание), критично, чтобы отверстия под подшипники в обеих половинах после сборки образовывали единую соосную пару. На практике для этого либо обрабатывают обе половины совместно (в собранном состоянии на контрольных штифтах) на финишной расточной операции, либо обеспечивают достаточную точность каждой половины отдельно с контролем после сборки.
Когда маршрут можно упростить
Частые вопросы
Почему плоскость разъёма обрабатывают первой?
Потому что она служит основной технологической базой для отсчёта межосевых расстояний отверстий под подшипники — без точной и стабильной базы невозможно гарантировать правильное взаимное положение осей валов внутри редуктора.
Как проверяют межосевое расстояние отверстий?
На координатно-измерительной машине, специализированной измерительной оснастке с калиброванными оправками, либо контрольными валами, устанавливаемыми в оба отверстия для проверки параллельности и расстояния между осями.
Нужно ли обрабатывать половины разъёмного корпуса вместе?
Для наиболее точных требований к соосности отверстий после сборки — да, финишное растачивание в собранном виде на контрольных штифтах даёт более надёжный результат, чем обработка половин по отдельности с последующей надеждой на точность сборки.
Какое оборудование лучше для серийного производства редукторов?
Горизонтальный обрабатывающий центр с палетным накопителем и осью B — он позволяет обработать несколько сторон корпуса за одну установку и организовать безлюдную работу на устойчивом серийном потоке.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.