Режимы резания: пять частых ошибок и что о них говорит пластина
Пять частых ошибок в режимах резания: скорость, подача, сплав пластины, охлаждение, концентрация СОЖ. Как распознать их по износу пластины и закрепить режим.
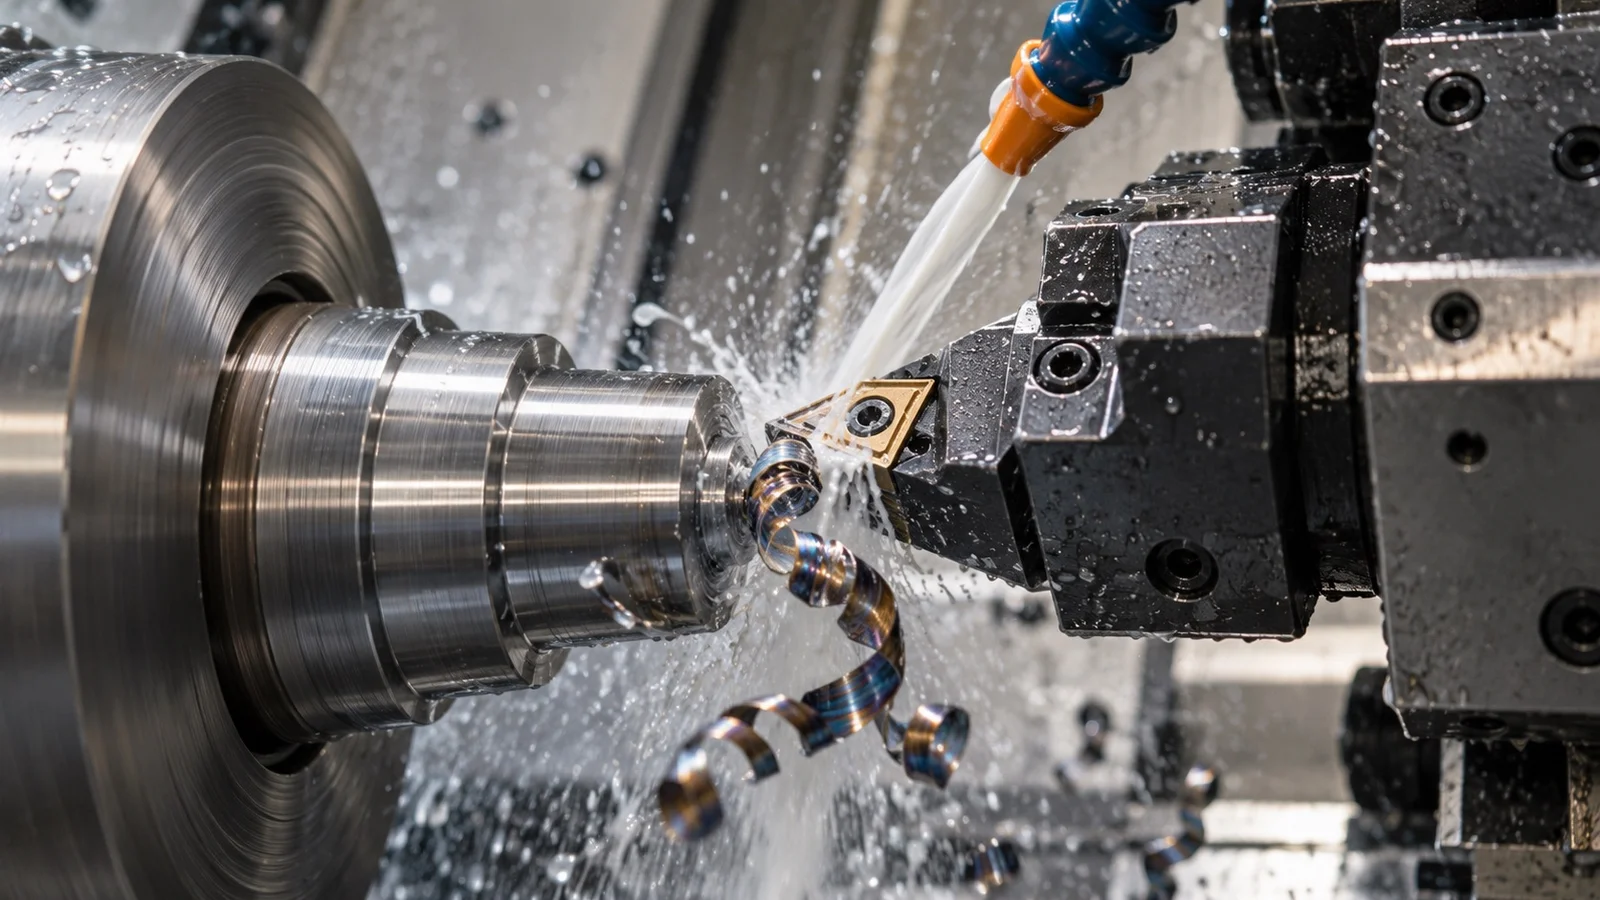
Точение с подачей СОЖ в зону резания: скорость, подача и сплав пластины работают только вместе
Режим резания редко выбирают с нуля: чаще берут тот, что «обычно работает», и правят по месту. Пока деталь выходит в размер, к режиму не возвращаются — хотя от него напрямую зависят стойкость пластины и время цикла. Ниже — пять причин, по которым режим оказывается не тем, и признаки на самой пластине, по которым это видно до того, как деталь уйдёт в брак.
Пять ошибок, которые встречаются чаще всего
Это список нашего инструментального отдела — по тому, что инженеры видят на участках заказчиков.
1. Неверно выбранная скорость резания. Завышенная скорость быстро съедает кромку, заниженная — даёт нарост и плохую поверхность. Скорость подбирают под пару «материал — сплав пластины», а не под привычку станка.
2. Неверная подача. Слишком малая подача заставляет инструмент не резать, а тереть: растёт температура, поверхность заготовки наклёпывается — особенно на нержавеющих сталях. Слишком большая перегружает кромку и ведёт к сколам.
3. Неоптимальный сплав пластины. Один и тот же профиль пластины выпускают в нескольких сплавах под разные группы материалов. Пластина «для стали» на нержавейке или чугуне работает заметно хуже, и правкой режима это не компенсировать.
4. Недостаточное охлаждение. Дело не только в наличии СОЖ: важны направление, давление и то, доходит ли струя до зоны резания.
5. Слишком низкая концентрация СОЖ. Эмульсия со временем беднеет, и смазывающая способность падает раньше, чем это становится заметно по виду жидкости. Концентрацию проверяют рефрактометром, а не на глаз.
Как понять по износу пластины, что режим не тот
Пластина показывает, что именно в режиме не сходится. Короткая подсказка: признак — причина — что менять.
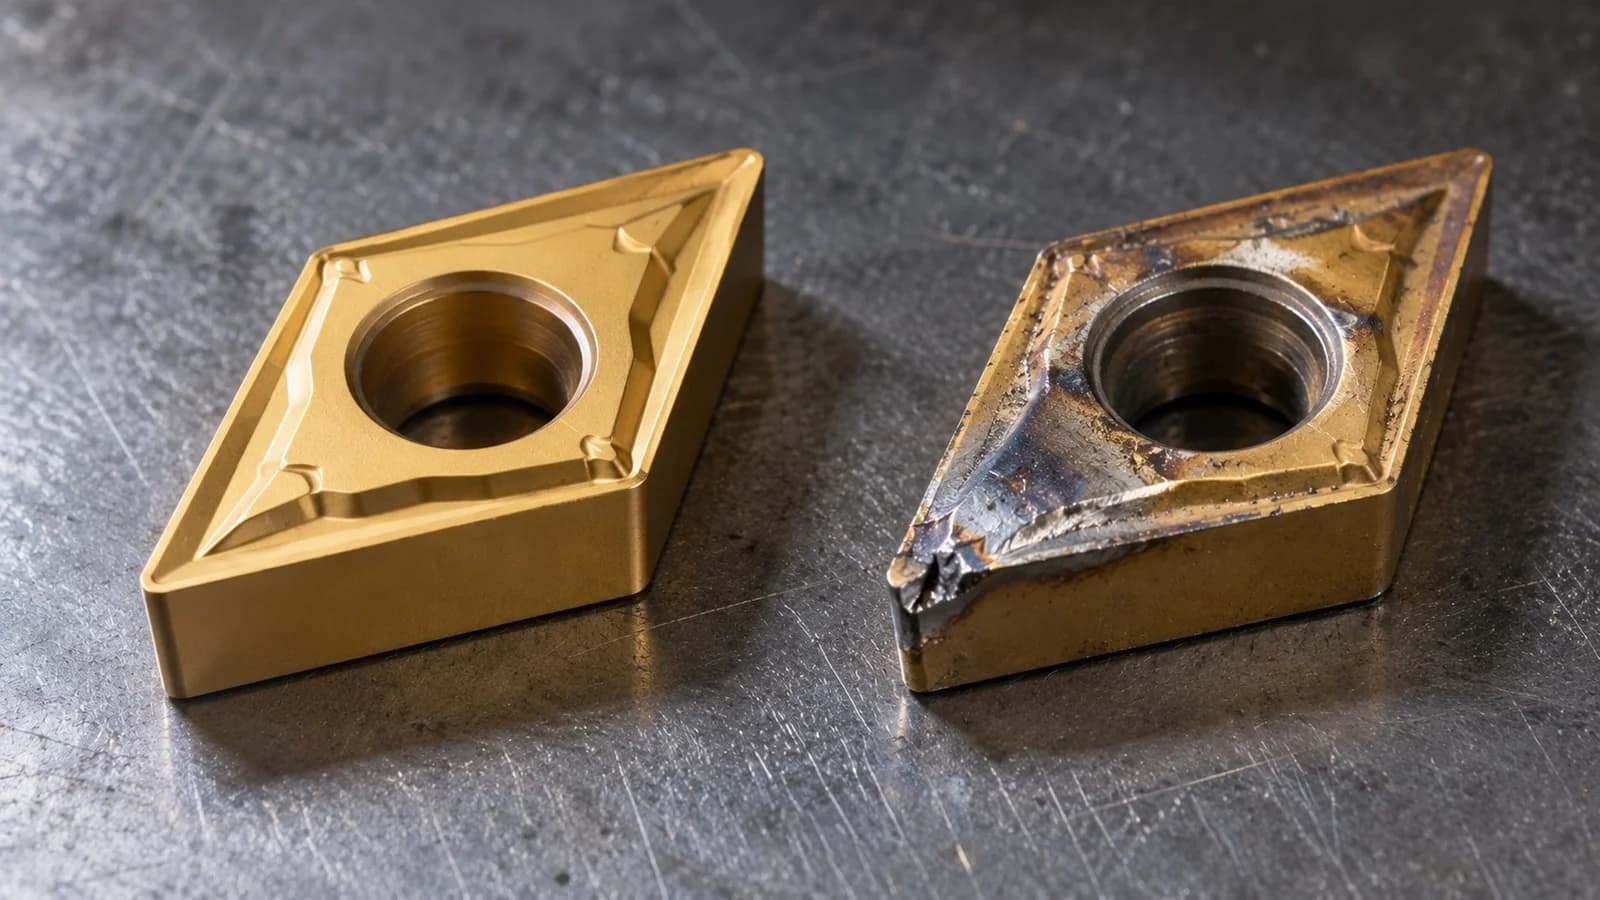
- Лунка на передней поверхности. Высокая температура в зоне контакта. Снизить скорость, взять покрытие с лучшей теплостойкостью.
- Нарост, налипание материала. Скорость занижена, смазывания не хватает. Поднять скорость, проверить концентрацию и подвод СОЖ.
- Пластическая деформация кромки. Одновременно высокая температура и высокая нагрузка. Снизить скорость и подачу, взять сплав с большей горячей твёрдостью.
- Мелкое выкрашивание. Кромка слишком острая для этой нагрузки, рез прерывистый или не хватает жёсткости системы «станок — приспособление — инструмент — деталь». Взять кромку с фаской и более прочный сплав, проверить вылет и крепление державки.
- Гребёнка термических трещин. Циклический нагрев и охлаждение, чаще всего при фрезеровании. Либо стабильная обильная подача СОЖ, либо сухая обработка — но не прерывистая струя.
Подробный разбор видов износа с причинами — на странице «Износ режущего инструмента».
Подобранный режим нужно закрепить
Когда наш технолог приезжает на участок, он корректирует режимы под оптимальные прямо на станке, и технологи заказчика это обычно отмечают. Но через месяц оценить результат часто не получается: к следующей партии на станке снова работает привычный режим.
Чтобы подобранный режим не потерялся, его имеет смысл сразу записывать туда, откуда его возьмут в следующий раз: в управляющую программу и в технологическую карту, с указанием пластины и сплава. Иначе работа по подбору остаётся разовой.
С чего начать самому
- Калькулятор режимов — скорость, подача, мощность и время цикла. Мощность считается с поправкой на толщину среза, поэтому цифра ближе к реальной, чем при расчёте «в лоб».
- Формулы режимов резания — что из чего получается и какие величины нужны.
- Таблица твёрдости — перевод HRC, HV и HB и ориентир по пределу прочности: по нему выбирается группа материала в калькуляторе.
- Износ режущего инструмента — по какому признаку менять пластину и что он говорит о режиме.
Если нужно подобрать режим под конкретную деталь и станок, пришлите чертёж и марку материала — посчитает инструментальный отдел.
Частые вопросы
С чего начать подбор режима, если нет данных по материалу?
С твёрдости заготовки: по ней и по пределу прочности выбирается группа материала, а дальше — удельная сила резания и мощность. Перевод шкал и ориентир по прочности есть на странице «Твёрдость», расчёт — в калькуляторе режимов.
Почему эффект от подобранного режима теряется через месяц?
Чаще всего потому, что к следующей партии на станке снова работает привычный режим. Чтобы этого не было, подобранный режим сразу записывают в управляющую программу и техкарту — с указанием пластины и сплава.
Можно ли понять по пластине, что именно не так в режиме?
В большинстве случаев да. Лунка на передней поверхности говорит о температуре, нарост — о заниженной скорости и нехватке смазывания, пластическая деформация — о нагрузке вместе с температурой, выкрашивание — о слишком острой кромке или прерывистом резе.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.