
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
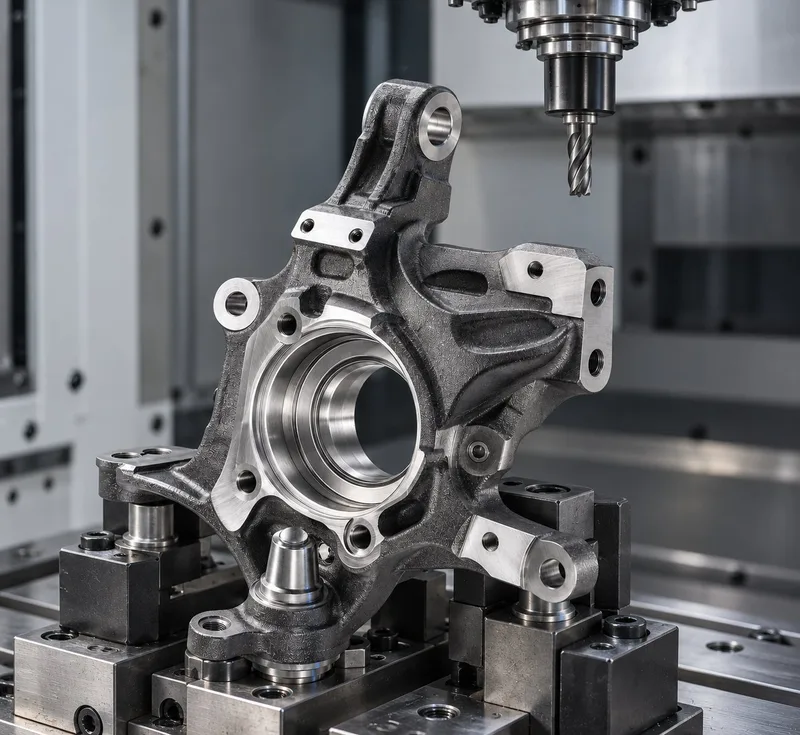
Жёсткость закрепления заготовки кулака в приспособлении определяет точность взаимного расположения посадочных мест.
Поворотный кулак — деталь сложной несимметричной формы с несколькими ответственными поверхностями на разных гранях: посадочным местом под ступичный подшипник, элементами крепления рычагов подвески и рулевого механизма, тормозного суппорта. Как критически важная с точки зрения безопасности деталь, кулак требует контролируемой точности взаимного расположения всех этих поверхностей — что делает выбор оборудования и последовательности операций напрямую связанным с несущей способностью и безопасностью узла в эксплуатации.
Геометрия и сложность детали
Поворотный кулак сочетает элементы, характерные для разных видов обработки: растачивание отверстия под подшипник (близко к токарной операции по геометрии, но выполняется фрезерованием/растачиванием из-за несимметричной формы заготовки), фрезерование посадочных плоскостей и приливов под крепление рычагов, сверление и нарезание резьбы в резьбовых отверстиях крепления. Все эти элементы расположены на разных гранях детали под разными углами друг к другу.
Количество установов и выбор оборудования
Классический маршрут на 3-осевом обрабатывающем центре требует нескольких переустановок детали для доступа к элементам на разных гранях — каждая переустановка вносит погрешность повторного базирования, которая для критически важной с точки зрения безопасности детали напрямую влияет на точность взаимного положения посадочного отверстия и точек крепления. Обработка на 4- или 5-осевом центре с поворотно-наклонным столом в режиме «3+2» (см. отдельный материал о выборе режима) позволяет обработать несколько граней за одну установку в специальной оснастке, минимизируя число переустановок и накопленную погрешность.
Оснастка и базирование
Контроль ответственных поверхностей
Контроль включает диаметр и цилиндричность посадочного отверстия под подшипник, взаимное расположение (позиционные допуски) точек крепления рычагов и суппорта относительно оси посадочного отверстия, а также шероховатость посадочных поверхностей. Для критически важных с точки зрения безопасности деталей контроль часто выполняют на координатно-измерительной машине со сравнением с 3D-моделью, а не только универсальным измерительным инструментом.
Когда достаточно более простого маршрута
Частые вопросы
Почему поворотный кулак нельзя обрабатывать как обычную корпусную деталь?
Можно, но с большим числом переустановок, каждая из которых вносит погрешность базирования — для критически важной с точки зрения безопасности детали, где неточность взаимного расположения посадочного отверстия и точек крепления влияет на безопасность узла, это неприемлемый риск при серийном производстве.
Обязательно ли для обработки кулака использовать 5-осевой станок?
Не обязательно 5-осевой в режиме одновременной интерполяции — чаще достаточно 4- или 5-осевого станка в режиме «3+2», который позиционирует деталь под нужным углом для каждой грани без ручной переустановки.
Нужна ли индивидуальная оснастка для каждого типа кулака?
Как правило, да — из-за несимметричной формы детали и разных моделей кулаков под разные автомобили или машины оснастка проектируется под конкретную геометрию заготовки и не универсальна между разными деталями.
Как контролируют качество поворотного кулака?
Ключевые параметры — диаметр и цилиндричность посадочного отверстия под подшипник и позиционные допуски точек крепления, которые для ответственных деталей проверяют на координатно-измерительной машине по 3D-модели.
Оборудование и решения из материала
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →
Как обработать длинный вал и избежать вибраций
Опоры, люнеты, вылет, режимы, последовательность проходов и контроль.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.