
Запуск вертикального обрабатывающего центра: чек-лист ввода в эксплуатацию
Монтаж, геометрия, инструментальный магазин, тестовая деталь, инструктаж.
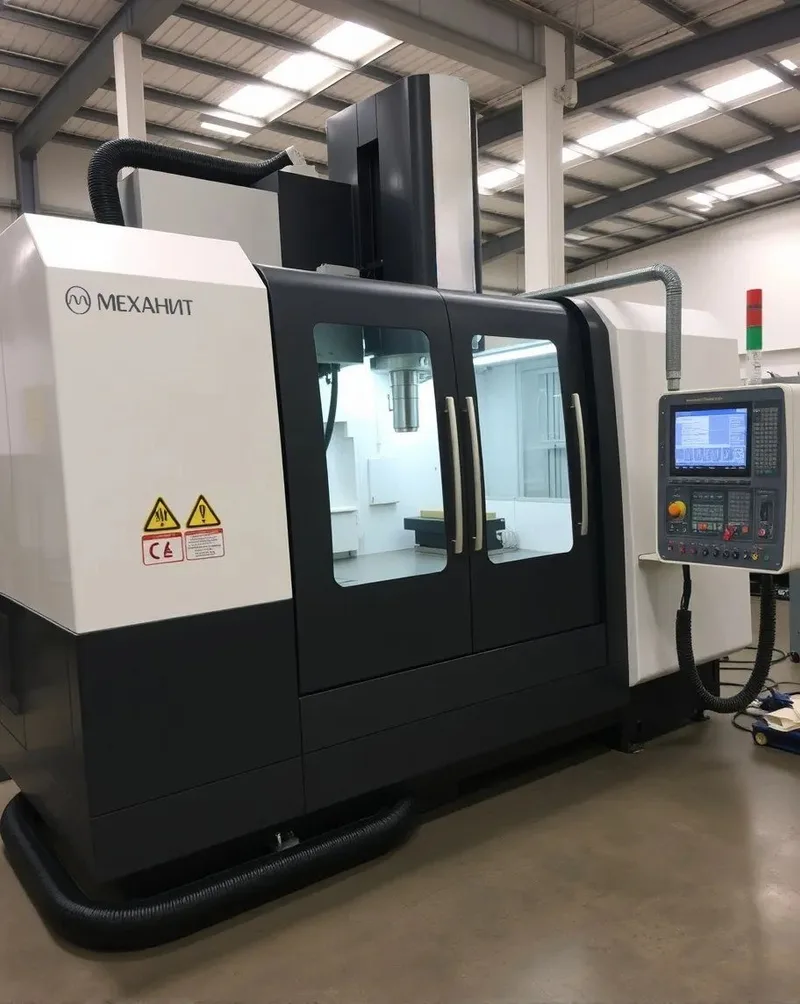
Механизм смены инструмента тестируют по всем позициям магазина без выборочной проверки — это часть чек-листа запуска станка.
Чек-лист запуска вертикального обрабатывающего центра включает: монтаж и выверку по уровню, проверку геометрической точности осей, тестирование инструментального магазина и механизма смены инструмента по всем позициям, проверку системы подачи СОЖ, обработку контрольной детали с измерением результата и обучение операторов интерфейсу конкретной системы ЧПУ. Несмотря на то, что VMC — самый распространённый и, на первый взгляд, простой тип станка, пропуск любого пункта чек-листа создаёт риск, который проявится не сразу, а на производственной партии.
Монтаж и выверка
Станок устанавливают на подготовленную площадку, выверяют по уровню в нескольких точках станины, подключают электропитание, сжатый воздух и систему СОЖ. Отклонение от горизонта на этом этапе переносится на геометрическую точность станка на весь срок его эксплуатации.
Проверка геометрии
Точность позиционирования и повторяемость по осям X, Y, Z проверяют измерительными приборами (индикаторами или контрольными оправками) и сверяют с паспортными данными станка. Для станков с 4-й или 5-й осью дополнительно проверяют точность позиционирования поворотных/наклонных осей.
Инструментальный магазин
Тестовая обработка контрольной детали
Контрольную деталь обрабатывают с использованием реального инструмента и оснастки, которые планируется использовать в производстве, вместо абстрактной тестовой программы — это подтверждает точность не только самого станка, но и всей технологической системы станок–оснастка–инструмент под конкретную будущую задачу.
Обучение операторов
Обучение включает работу с интерфейсом конкретной системы ЧПУ станка, базовые процедуры смены инструмента и оснастки, технику безопасности и первичное обслуживание (смазка, контроль уровня СОЖ, чистка). Полноценное обучение сокращает время выхода на плановую производительность после запуска станка.
Частые вопросы
Отличается ли ПНР вертикального центра от других типов станков?
Общая логика чек-листа схожа для большинства обрабатывающих центров (монтаж, геометрия, функциональные тесты, контрольная деталь, обучение), но конкретные проверяемые узлы отличаются — например, у горизонтального центра дополнительно проверяют смену паллет и ось B, у VMC с 4-й/5-й осью — точность поворотных осей.
Нужно ли проверять весь инструментальный магазин или можно выборочно?
Рекомендуется проверять все позиции магазина — сбой на непроверенной позиции проявится не на пусконаладке, а во время производственной работы, что дороже по времени простоя, чем полная проверка сразу.
Сколько времени занимает обучение операторов?
Зависит от опыта операторов и сложности станка — для операторов, уже знакомых с аналогичной системой ЧПУ, обучение короче, чем при полном освоении новой системы управления.
Что делать, если контрольная деталь не укладывается в допуск?
Это сигнал для повторной проверки геометрии станка, оснастки и режимов обработки до перехода к производственной партии — обработка деталей без устранения причины отклонения приводит к системному браку.
Похожие материалы
Запуск горизонтально-фрезерного центра: от поставки до первой детали
Что входит в ввод горизонтального обрабатывающего центра в эксплуатацию — от приёмки до первой детали.
Читать →
Ввод установки гидроабразивной резки в производство: что важно на старте
Насос высокого давления, режущая головка, стол и первая контрольная резка.
Читать →
Запуск круглошлифовального станка: от базовой настройки до контроля
Центра, привод детали, правка круга и контроль на пробной детали.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.