
Запуск горизонтально-фрезерного центра: от поставки до первой детали
Что входит в ввод горизонтального обрабатывающего центра в эксплуатацию — от приёмки до первой детали.
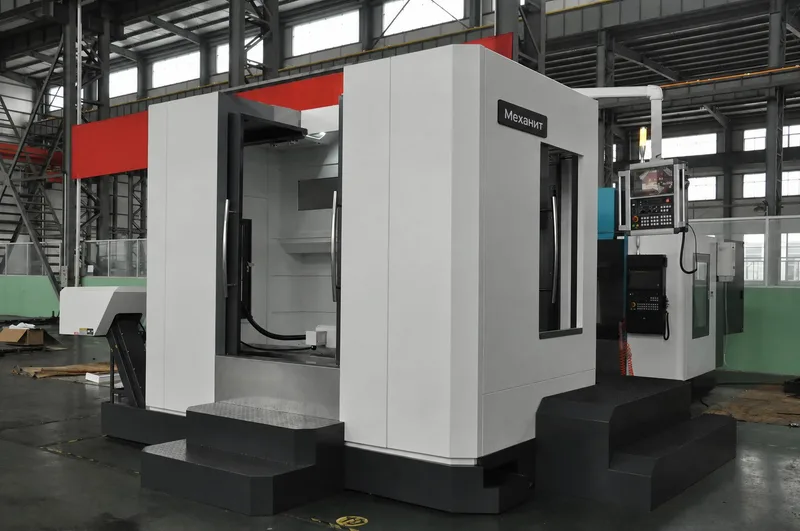
Ввод горизонтального обрабатывающего центра в эксплуатацию проходит через несколько последовательных этапов проверки.
Запуск горизонтального обрабатывающего центра проходит через несколько последовательных этапов: приёмку станка на площадке, монтаж и выверку по уровню, подключение коммуникаций, проверку геометрической точности осей, функциональные тесты систем (смена инструмента, смена паллет, ось B), тестовую обработку контрольной детали и обучение операторов. Пропуск любого из этапов — особенно проверки геометрии до начала производственной обработки — повышает риск получить партию бракованных деталей на уже загруженном станке.
Приёмка на площадке
После доставки станок проверяют на соответствие комплектации, отсутствие повреждений при транспортировке (особенно направляющих, шпинделя и электронных компонентов) и соответствие площадки требованиям производителя — фундамент, электропитание, сжатый воздух, при необходимости — приточно-вытяжная вентиляция и подключение СОЖ.
Монтаж и выверка
Станок устанавливают на фундамент или виброопоры, выверяют по уровню в нескольких точках станины — отклонение от горизонта на этом этапе напрямую переносится на геометрическую точность осей и остаётся системной погрешностью на весь срок эксплуатации, если не устранено при монтаже. Для горизонтальных центров с палетным накопителем дополнительно выверяется соосность палетного стола с осью B станка.
Проверка геометрии осей
Функциональные тесты
Проверяют работу всех механизмов в динамике: автоматическую смену инструмента по всему магазину, смену паллет на всех позициях накопителя, поворот оси B в контрольных положениях, работу системы подачи СОЖ и удаления стружки. Функциональные тесты выявляют проблемы, которые не видны при статическом осмотре, — например, ошибки на определённых углах оси B или сбои смены паллет на конкретной позиции.
Тестовая обработка контрольной детали
Обработка контрольной детали (часто с известными эталонными размерами) подтверждает, что станок в сборе — механика, ЧПУ, инструмент, оснастка — даёт требуемую точность на реальном резании, а не только в статических измерениях. Результаты сверяют с паспортными характеристиками станка и требованиями к будущей продукции.
Обучение операторов
Завершающий этап — обучение операторов и наладчиков работе с конкретной моделью станка: интерфейсом ЧПУ, циклами замены инструмента и палет, базовым обслуживанием и техникой безопасности. Без этого этапа даже технически исправный станок может эксплуатироваться неэффективно или с повышенным риском ошибок оператора.
Частые вопросы
Сколько времени занимает запуск горизонтального обрабатывающего центра?
Сроки зависят от сложности станка, готовности площадки и количества функций, требующих проверки (смена паллет, ось B, автоматизация). Точный срок для конкретной модели и конфигурации согласуется на этапе планирования поставки.
Можно ли начать производственную работу до завершения всех этапов ПНР?
Не рекомендуется — обработка деталей до подтверждения геометрической точности и функциональных тестов создаёт риск брака, который может обнаружиться уже после изготовления партии, а не на этапе контроля отдельной тестовой детали.
Кто проверяет геометрическую точность станка при запуске?
Обычно это делают специалисты по пусконаладке с использованием измерительных приборов — индикаторов, уровней, контрольных оправок — в соответствии с методикой производителя станка.
Нужно ли повторно проверять геометрию после первых месяцев эксплуатации?
Периодическая проверка геометрии — часть планового обслуживания станка, особенно после интенсивной эксплуатации или при появлении отклонений в качестве обработки. Периодичность обычно рекомендует производитель станка.
Похожие материалы
Запуск вертикального обрабатывающего центра: чек-лист ввода в эксплуатацию
Монтаж, геометрия, инструментальный магазин, тестовая деталь, инструктаж.
Читать →
Ввод установки гидроабразивной резки в производство: что важно на старте
Насос высокого давления, режущая головка, стол и первая контрольная резка.
Читать →
Запуск круглошлифовального станка: от базовой настройки до контроля
Центра, привод детали, правка круга и контроль на пробной детали.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.