
Ввод горизонтально-расточного станка в эксплуатацию: ключевые проверки
Борштанга, соосность, точность растачивания на контрольной детали.
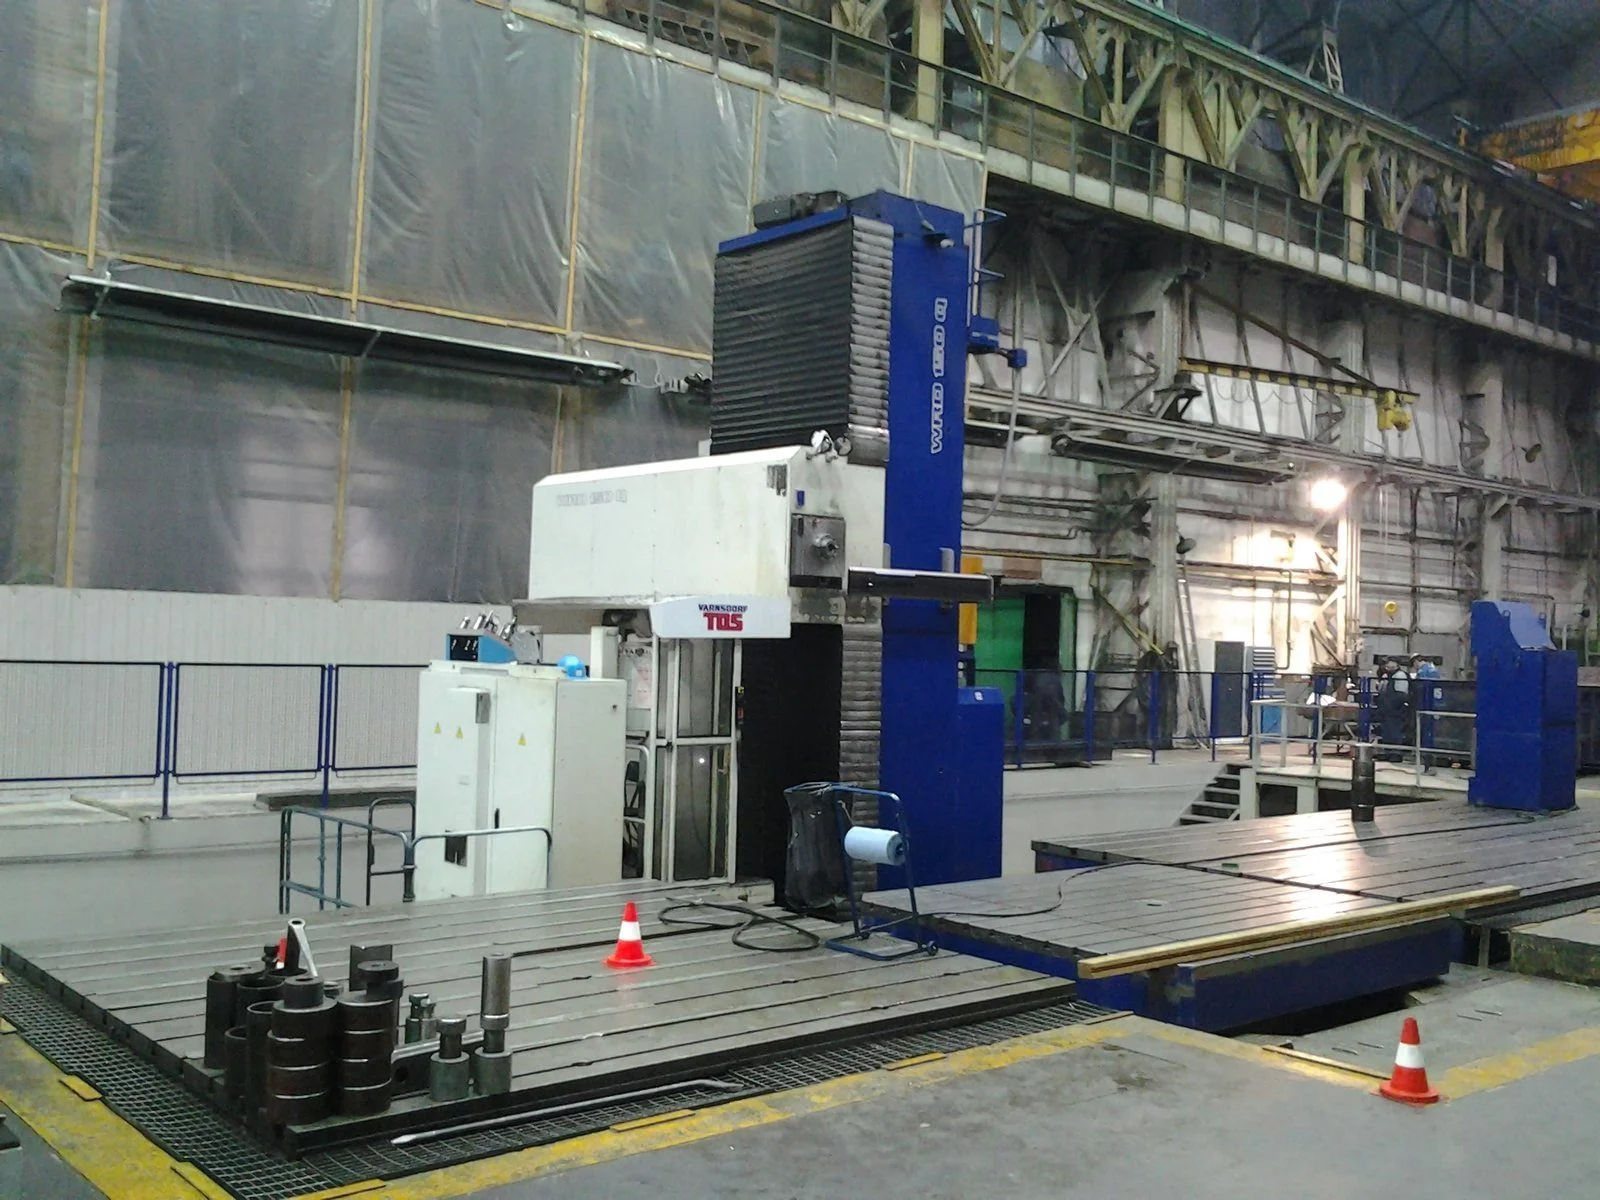
Ввод горизонтально-расточного станка в эксплуатацию начинается с выверки станины и точности базовых поверхностей.
Ввод горизонтально-расточного станка в эксплуатацию, помимо стандартных этапов монтажа и выверки, включает проверку жёсткости и биения шпинделя с борштангой на разных вылетах, точности растачивания отверстий на паспортном межцентровом расстоянии станка и, для станков с ЧПУ, — точности позиционирования по программе. Эти проверки напрямую определяют, сможет ли станок обеспечить соосность и межосевые расстояния, заявленные в его паспорте, на реальных крупногабаритных деталях.
Проверка шпинделя и борштанги
Радиальное биение шпинделя проверяют на разных вылетах борштанги — чем больше вылет, тем сильнее сказываются даже небольшие отклонения на итоговой точности растачиваемого отверстия. Для станков, работающих преимущественно с длинными борштангами (сквозное растачивание через два отверстия), эта проверка выполняется в конфигурации, максимально близкой к реальным рабочим условиям, а не только на минимальном вылете.
Точность межцентрового расстояния
Контрольная деталь
Тестовое растачивание выполняют на детали с межосевым расстоянием, близким к типовым задачам будущего производства, а не на минимальном тестовом образце — это даёт более достоверную оценку реальной точности станка под конкретную номенклатуру.
Проверка для станков с ЧПУ
Для горизонтально-расточных станков с ЧПУ (в отличие от станков с УЦИ, см. отдельный материал о выборе между ними) дополнительно проверяют повторяемость позиционирования по программе при многократном обращении к одним и тем же координатам — это подтверждает, что серийные детали будут получать одинаковый результат от детали к детали.
Частые вопросы
Чем проверка горизонтально-расточного станка отличается от других обрабатывающих центров?
Основной акцент — на точности растачивания на большом вылете борштанги и на паспортном межцентровом расстоянии, поскольку это ключевая функция станка, тогда как для универсальных обрабатывающих центров важнее общая геометрия осей и работа инструментального магазина.
Нужно ли проверять станок при максимальном вылете борштанги?
Да, если станок планируется использовать для сквозного растачивания на большом расстоянии — проверка на минимальном вылете не выявит проблем, которые проявляются только при максимальной длине борштанги.
Как проверяется точность позиционирования на станке с ЧПУ?
Многократным обращением к одним и тем же координатам с измерением фактического положения — это подтверждает повторяемость, важную для серийного производства одинаковых деталей.
Оборудование и решения из материала
Похожие материалы
Запуск вертикального обрабатывающего центра: чек-лист ввода в эксплуатацию
Монтаж, геометрия, инструментальный магазин, тестовая деталь, инструктаж.
Читать →
Запуск горизонтально-фрезерного центра: от поставки до первой детали
Что входит в ввод горизонтального обрабатывающего центра в эксплуатацию — от приёмки до первой детали.
Читать →
Ввод установки гидроабразивной резки в производство: что важно на старте
Насос высокого давления, режущая головка, стол и первая контрольная резка.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.