
Бесцентровое шлифование в производстве: как проходит ввод станка в эксплуатацию
Настройка кругов, ножа-опоры и первая контрольная партия при вводе станка в эксплуатацию.
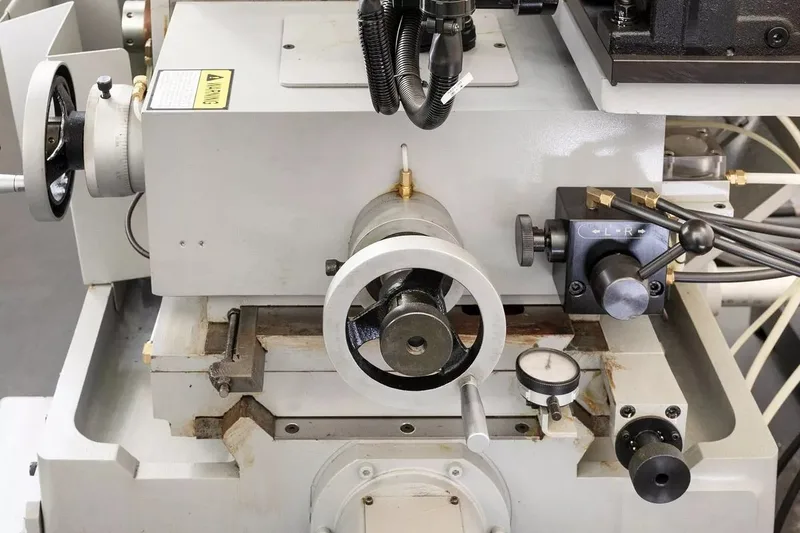
Настройка ножа-опоры и правка круга определяют стабильность размера партии на бесцентровом шлифовании.
Ввод бесцентрового шлифовального станка в эксплуатацию отличается от других видов оборудования тем, что основной объём настройки приходится не на геометрию станины, а на взаимную настройку рабочих органов: угла наклона ведущего круга (определяет продольную подачу детали), высоты и угла ножа-опоры, правки шлифовального и ведущего кругов. От точности этой настройки напрямую зависит круглость и размер обрабатываемых деталей с первой же партии.
Настройка шлифовального и ведущего кругов
Шлифовальный круг снимает припуск, ведущий круг задаёт скорость вращения и осевую подачу детали за счёт наклона своей оси относительно оси шлифовального круга. Оба круга перед началом работы правят алмазным инструментом для восстановления точной геометрии рабочей поверхности — без правки круги, даже новые с завода, не гарантируют требуемую точность формы обрабатываемой детали.
Настройка ножа-опоры
Первая контрольная партия
После первичной настройки прогоняют небольшую контрольную партию деталей и измеряют диаметр, круглость (отклонение от идеальной окружности) и шероховатость. По результатам корректируют настройку кругов и ножа-опоры до получения стабильного результата в допуске — эта итерационная подстройка типична именно для бесцентрового шлифования из-за большого числа взаимосвязанных параметров настройки.
Переналадка под другой диаметр
При смене номенклатуры на деталь другого диаметра требуется повторная настройка расстояния между кругами и, часто, повторная правка их профиля — это стоит учитывать при планировании производства на бесцентровом станке: частая смена диаметров деталей увеличивает долю времени на переналадку в общем такте производства.
Частые вопросы
Почему бесцентровое шлифование требует более сложной настройки, чем круглое?
Потому что точность формы детали здесь определяется взаимной настройкой нескольких параметров одновременно — углом ведущего круга, высотой ножа-опоры, состоянием обоих кругов, — тогда как при круглом шлифовании в центрах положение детали задано жёстко самими центрами станка.
Как часто нужно править круги на бесцентровом станке?
Периодичность зависит от интенсивности эксплуатации, материала и требуемой точности — круги правят при появлении отклонений в форме или размере детали, а также после смены номенклатуры на другой диаметр. Конкретный график определяется опытом эксплуатации станка на производстве.
Можно ли на одном бесцентровом станке обрабатывать детали разного диаметра?
Да, но каждая смена диаметра требует переналадки — повторной настройки расстояния между кругами и, часто, правки их профиля, что нужно учитывать при планировании производственного такта.
Что делать, если первая партия деталей не укладывается в допуск по круглости?
Скорректировать высоту установки ножа-опоры и угол ведущего круга — это основные параметры, влияющие на самоцентрирующий эффект бесцентрового шлифования, устраняющий огранку заготовки.
Похожие материалы
Запуск вертикального обрабатывающего центра: чек-лист ввода в эксплуатацию
Монтаж, геометрия, инструментальный магазин, тестовая деталь, инструктаж.
Читать →
Запуск горизонтально-фрезерного центра: от поставки до первой детали
Что входит в ввод горизонтального обрабатывающего центра в эксплуатацию — от приёмки до первой детали.
Читать →
Ввод установки гидроабразивной резки в производство: что важно на старте
Насос высокого давления, режущая головка, стол и первая контрольная резка.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.