
Как рассчитать производительность станка под программу выпуска
Цикл, загрузка, переналадка, стойкость инструмента, OEE и запас мощности проекта.
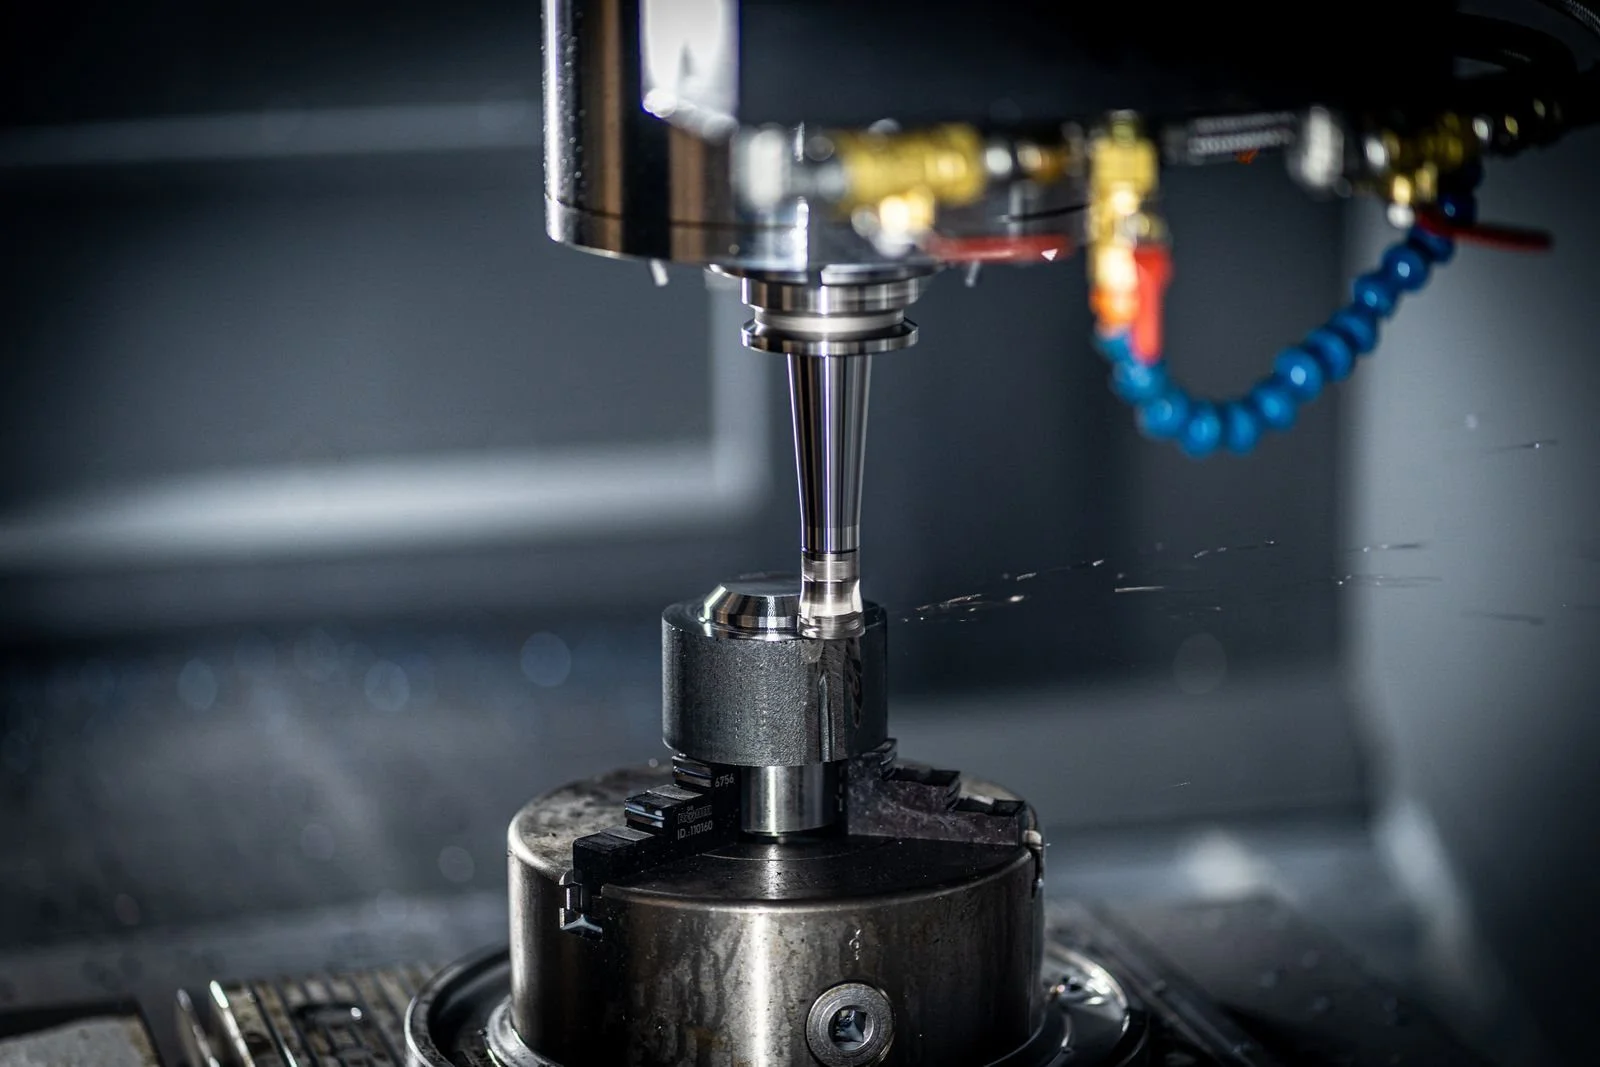
Повторяемость базирования при быстрой смене оснастки сокращает время наладки между операциями.
Производительность станка под программу выпуска рассчитывают не по времени резания в идеальных условиях, а по полному такту: времени цикла обработки одной детали, времени на смену заготовки и переналадку между партиями, стойкости инструмента (как часто требуется его замена) и общему коэффициенту использования оборудования с учётом планового обслуживания и непроизводительных простоев. Станок, теоретически способный выпускать деталь за минуту резания, может реально давать значительно меньшую производительность, если вспомогательное время не учтено при планировании.
Время цикла
Время цикла — сумма времени резания на всех операциях программы и вспомогательного времени внутри цикла: холостых перемещений, смены инструмента внутри станка (chip-to-chip), пауз на измерение или продувку. Для деталей с большим числом переходов вспомогательное время внутри цикла может составлять значительную долю такта — это одна из причин, почему количество позиций инструментального магазина и скорость смены инструмента (см. материал про выбор VMC) напрямую влияют на реальную производительность.
Смена заготовки и переналадка
Время на установку новой заготовки вручную, закрепление и выверку добавляется к каждому циклу, если производство не автоматизировано. Переналадка между партиями разных деталей (смена оснастки, инструмента, программы) — отдельная статья времени, которая для многономенклатурного мелкосерийного производства с частой сменой партий может занимать существенную долю рабочего времени станка.
Стойкость инструмента
Каждая замена изношенного инструмента — это остановка станка на время смены, а для отдельных операций ещё и подналадка размера. Стойкость инструмента (количество деталей или минут резания до необходимой замены) закладывается в расчёт производительности партии — для крупной серии время на плановые замены инструмента может быть заметной статьёй общего времени изготовления партии.
Коэффициент использования оборудования
Общий коэффициент использования оборудования (OEE — Overall Equipment Effectiveness) учитывает доступность станка (плановое обслуживание, незапланированные простои), производительность (реальный такт против номинального) и качество (доля годных деталей без брака и переделки). Реалистичный расчёт производительности проекта должен закладывать OEE ниже теоретического максимума — единого универсального значения нет, оно определяется опытом эксплуатации конкретного производства и типа оборудования.
Запас мощности проекта
Частые вопросы
Что такое такт и чем он отличается от времени резания?
Такт — это полное время на одну деталь, включая резание, вспомогательные перемещения внутри цикла, а на неавтоматизированном производстве — ещё и время смены заготовки. Время резания — только часть такта, и ориентироваться на него одно при планировании производительности некорректно.
Как оценить, сколько станков нужно под программу выпуска?
Нужно рассчитать такт на одну деталь с учётом всех составляющих (резание, смена заготовки, переналадка, доля времени на замену инструмента), умножить на плановый объём выпуска и сопоставить с доступным рабочим временем с учётом коэффициента использования оборудования — это даёт требуемое количество станко-часов, которое можно разделить на число станков.
Всегда ли автоматизация повышает производительность?
Она сокращает время смены заготовки, но не время переналадки между разными деталями. Для многономенклатурного мелкосерийного производства с частыми переналадками эффект автоматизации загрузки ограничен, и вложения в неё нужно оценивать по фактической структуре номенклатуры.
Что делать, если расчётная производительность не покрывает плановый объём?
Рассмотреть сокращение такта (оптимизация режимов, инструмента, маршрута), добавление станков, автоматизацию для многономенклатурного потока, либо перераспределение операций между несколькими станками — конкретное решение зависит от того, какая составляющая такта занимает больше всего времени.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.