
Как обработать ступицу колеса: технологический маршрут от заготовки до контроля
Точение, сверление, фрезерование и контроль с объяснением базирования и вариантов конфигурации.
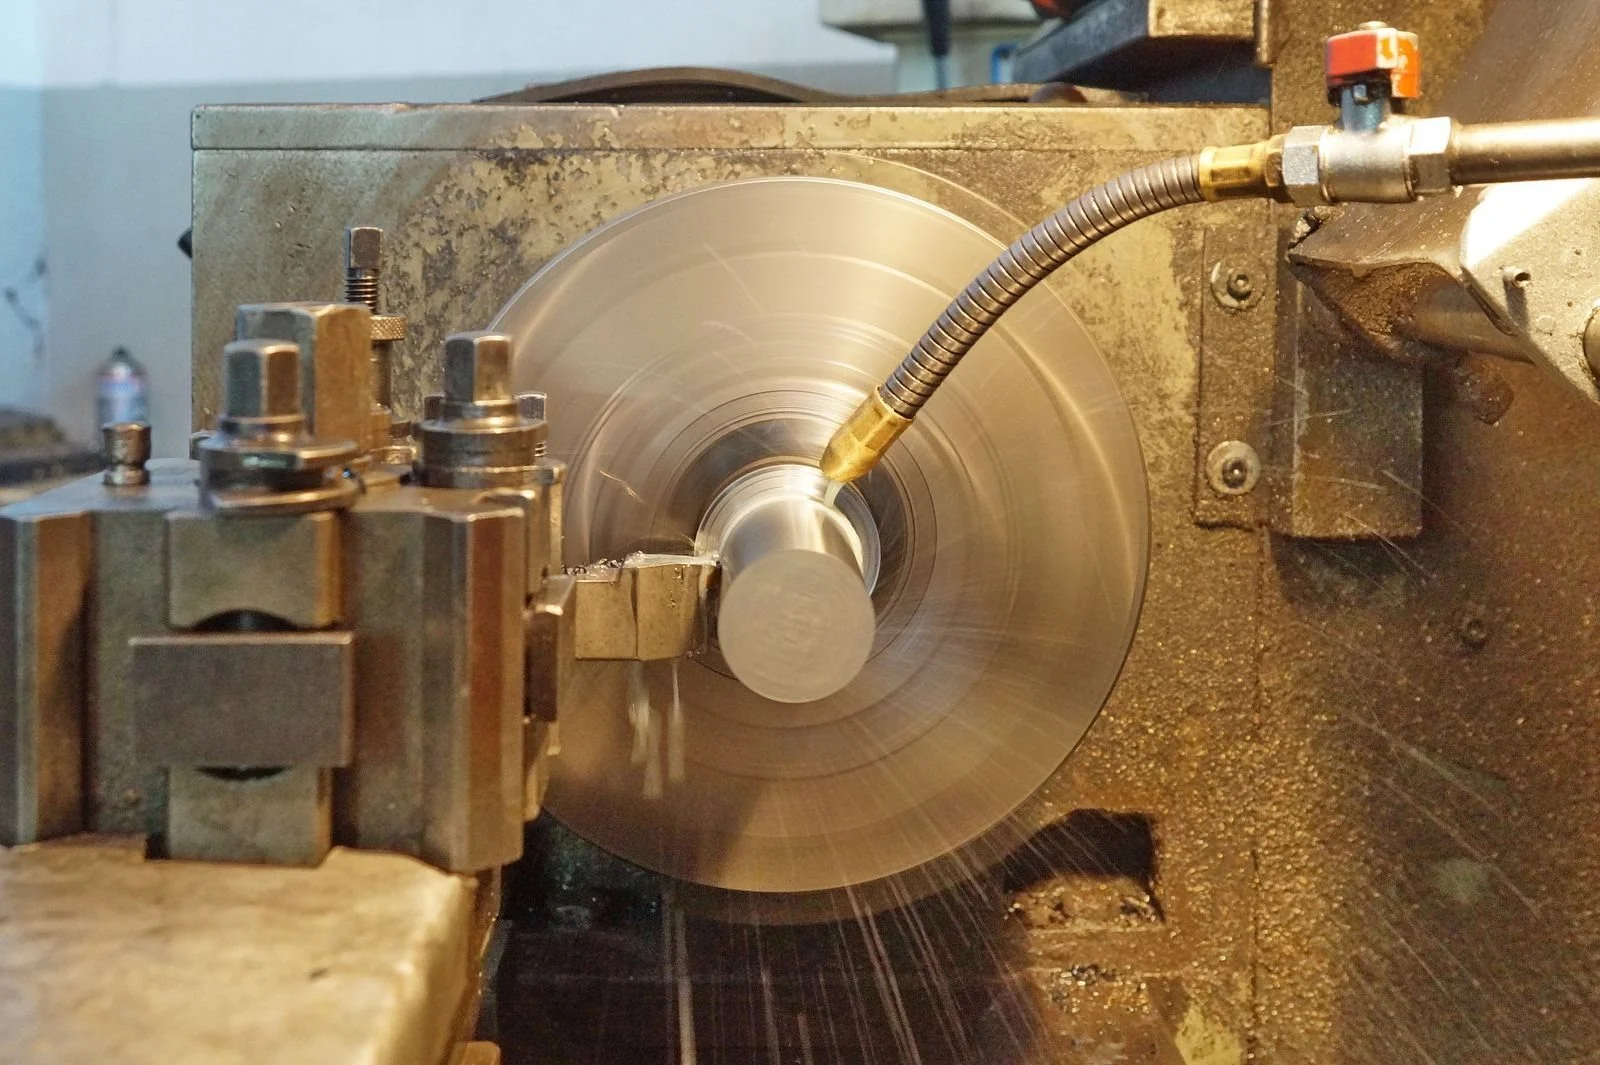
Биение посадочного пояска ступицы напрямую влияет на равномерность вращения колеса.
Ступица колеса — деталь, сочетающая точные посадочные поверхности под подшипники, крепёжный фланец с отверстиями под шпильки или болты и, в ряде конструкций, шлицевое соединение или посадочное место под ШРУС. Технологический маршрут строится вокруг сохранения единой технологической базы через все операции: черновое и получистовое точение, сверление фланцевых отверстий, финишное точение или шлифование посадочных диаметров под подшипники, контроль биения и соосности. Ключевой инженерный вопрос — на каком оборудовании и в какой последовательности выполнить точение и сверление so, чтобы избежать накопленной погрешности между посадочными диаметрами и фланцем.
Выбор технологической базы
Для ступицы критично, чтобы посадочные диаметры под подшипники и плоскость фланца с отверстиями были согласованы относительно одной оси вращения — от этого зависит биение колеса в сборе. Поэтому черновую и чистовую токарную обработку по возможности выполняют с одной установки или с передачей на противошпиндель (см. материал о противошпинделе), чтобы не терять базу между операциями точения разных сторон.
Точение
Черновое точение снимает основной припуск заготовки (поковки или проката) и формирует предварительные диаметры и торцы. Чистовое точение выводит посадочные диаметры под подшипники и уплотнения в допуск, близкий к чертёжному, оставляя, при необходимости последующей термообработки и шлифования, минимальный припуск под финишную операцию.
Сверление фланцевых отверстий
Отверстия под шпильки или болты крепления колеса располагаются по окружности с равным угловым шагом. На токарном центре с осью C и приводным инструментом (см. материалы об оси Y и приводном инструменте) эти отверстия можно выполнить в том же цикле, что и точение, без переустановки на отдельный сверлильный или фрезерный станок — это исключает погрешность взаимного положения отверстий относительно оси вращения, неизбежную при ручной переустановке.
Термообработка и финишное шлифование
Для ступиц, работающих под циклической нагрузкой, посадочные диаметры под подшипники часто подвергают закалке для повышения износостойкости. Термообработка искажает геометрию в пределах десятых долей миллиметра, поэтому после неё посадочные диаметры дошлифовывают на круглошлифовальном станке до окончательного размера и допуска — это отдельная технологическая операция, которую нужно закладывать в маршрут и оснастку заранее.
Контроль
Контроль готовой ступицы включает проверку диаметров и допусков посадочных мест, радиального и торцевого биения фланца относительно оси посадочных диаметров, а также взаимного расположения отверстий по окружности. Для серийного производства контроль биения часто выполняют на специализированной оснастке с индикаторами или на координатно-измерительной машине.
Когда маршрут можно упростить
Частые вопросы
Обязательно ли шлифовать посадочные диаметры ступицы?
Если посадочные диаметры подвергаются закалке, шлифование почти всегда необходимо для восстановления геометрии и допуска после термической деформации. Без закалки во многих случаях достаточно чистового точения, если допуск это позволяет.
Можно ли выполнить точение и сверление отверстий на одном станке?
Да, на токарном центре с осью C и приводным инструментом — это исключает переустановку и связанную с ней погрешность взаимного положения фланцевых отверстий и посадочных диаметров.
Что важнее для ступицы — точность диаметра или биение?
Оба параметра критичны и взаимосвязаны: точный диаметр без контроля биения фланца всё равно приведёт к дисбалансу и вибрации колеса в сборе. Маршрут должен обеспечивать оба параметра одновременно за счёт сохранения единой технологической базы.
Как выбрать станок под серийное производство ступиц?
Для устойчивого серийного потока экономически оправдан токарный центр с приводным инструментом, осью C и, при двусторонней обработке, противошпинделем — это минимизирует количество операций и переустановок на партии деталей.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.