
Как обрабатывать крупногабаритную плиту на портальном центре
Плоскостность, базирование, компенсации, длинные ходы и стратегия съёма припуска.
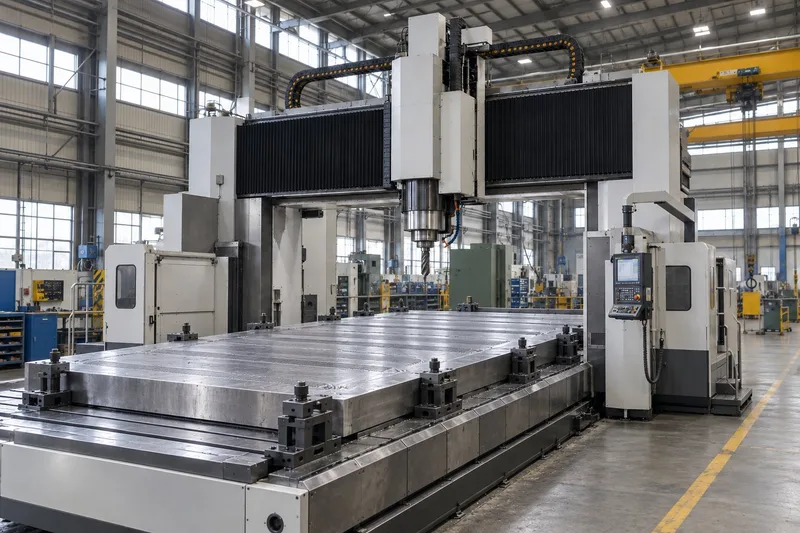
Стабильность температуры заготовки при обработке крупногабаритной плиты влияет на итоговую плоскостность.
Крупногабаритная плита — станина, основание оборудования, плита оснастки — предъявляет требования, нехарактерные для деталей меньшего размера: плоскостность на всей площади, равномерное распределение опоры, чтобы собственный вес и усилие резания не вызывали локальный прогиб, и учёт внутренних напряжений заготовки, которые могут проявляться деформацией уже после черновой обработки. Оборудование для таких деталей — портальный обрабатывающий центр (см. отдельный материал о выборе портального центра) с достаточной длиной хода и грузоподъёмностью стола.
Опора и базирование
Крупная плита, опёртая только в нескольких точках, прогибается под собственным весом — это отклонение от плоскостности плита «унаследует» после обработки, если базирование не компенсирует его. Практика — распределённая опора по всей площади плиты (подкладки, регулируемые опоры) с выверкой по уровню перед креплением; точечное крепление в нескольких углах даёт прогиб и ошибку плоскостности.
Внутренние напряжения заготовки
Стратегия съёма припуска
Для больших плоскостей чистовую обработку планируют так, чтобы минимизировать количество проходов инструмента со стыками (видимыми границами между соседними проходами), которые ухудшают визуальную и метрологическую однородность поверхности. Направление проходов и перекрытие между ними выбирают исходя из требований к плоскостности и шероховатости, а не только из соображений скорости обработки.
Длинные ходы и точность позиционирования
На большой длине хода накопленная погрешность позиционирования оси (даже при высокой точности на коротких перемещениях) может стать заметной на противоположных концах детали. Для особо точных крупногабаритных плит имеет значение класс точности самого станка на всей длине хода, а не только в номинальной рабочей точке, указанной в паспорте.
Когда плиту можно обработать проще
Частые вопросы
Почему крупную плиту нельзя крепить только по углам?
Точечное крепление в нескольких точках не компенсирует прогиб плиты под собственным весом на остальной площади — итоговая плоскостность после обработки унаследует этот прогиб. Нужна распределённая опора по всей площади с выверкой по уровню.
Что такое технологическая выдержка заготовки и всегда ли она нужна?
Это период (естественный или с термической обработкой) для стабилизации внутренних напряжений заготовки после черновой обработки, снимающей часть металла. Она нужна для ответственных крупногабаритных деталей с жёсткими требованиями к плоскостности; для менее ответственных деталей ею иногда можно пренебречь, если чертёж это допускает.
Как выбрать станок под крупногабаритную плиту?
По габаритам плиты относительно рабочей зоны и по требуемому классу точности на всей длине хода — для очень крупных или высокоточных плит нужен портальный центр, спроектированный именно под такие задачи; адаптированный станок меньшего класса точность на всей длине хода не обеспечит.
Влияет ли направление проходов фрезы на итоговое качество плоскости?
Да, стыки между соседними проходами и их направление влияют на визуальную и метрологическую однородность поверхности — это планируется заранее в программе обработки.
Оборудование и решения из материала
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.