
Обработка корпуса подшипникового узла: как обеспечить соосность отверстий
Базы, растачивание/фрезерование, контроль соосности и выбор между VMC/HMC/расточным станком.
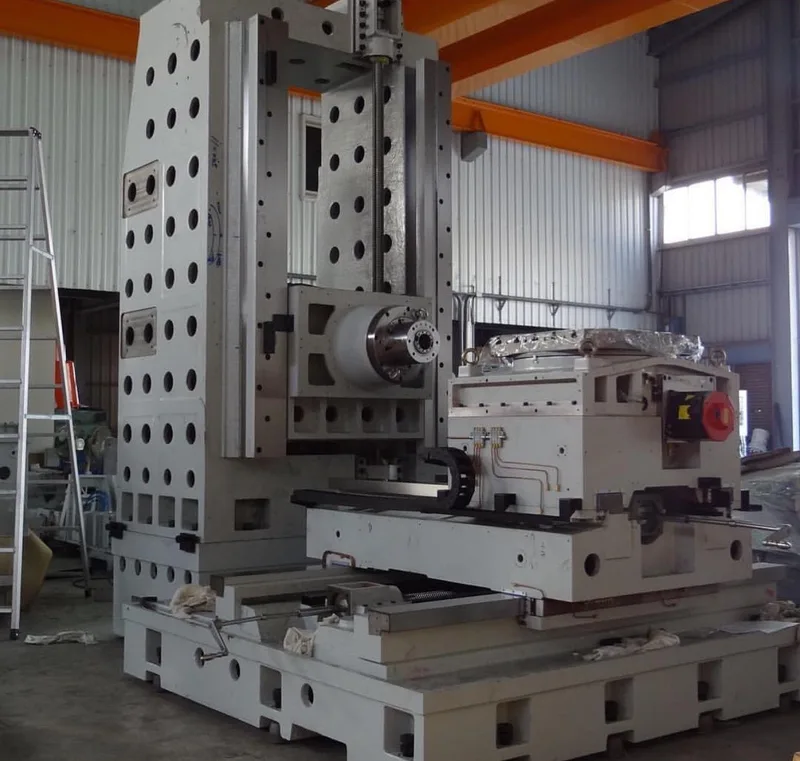
Точность растачивания отверстий под подшипники определяет ресурс узла и равномерность износа.
Корпус подшипникового узла требует растачивания одного или нескольких отверстий под подшипники с жёстким допуском на диаметр, цилиндричность и, если отверстий несколько, — на их соосность друг относительно друга. Маршрут строится вокруг сохранения единой оси растачивания для всех отверстий узла: либо за счёт обработки с одной установки на достаточно длинной борштанге, либо за счёт точного контроля базирования при обработке с разных сторон.
Почему соосность критична
Если два отверстия под подшипники одного вала не соосны, вал в сборе оказывается изогнут или зажат с перекосом — это создаёт дополнительную нагрузку на подшипники и вал, ускоренный износ, повышенный нагрев и вибрацию узла в работе. Допуск на соосность в чертеже подшипникового корпуса обычно один из самых жёстких на детали и определяет выбор оборудования и маршрута сильнее, чем требования к самой шероховатости отверстий.
Растачивание с одной установки
Наиболее надёжный способ обеспечить соосность двух и более отверстий, расположенных на противоположных стенках корпуса, — растачивание длинной борштангой с одной установки без переустановки детали между отверстиями. Это типовая задача для горизонтально-расточного станка (см. отдельный материал о выборе между ЧПУ и УЦИ), где борштанга проходит через оба отверстия последовательно, сохраняя единую ось.
Обработка с двух сторон
Выбор оборудования
Для корпусов среднего размера с не слишком жёсткими допусками соосность можно обеспечить на вертикальном или горизонтальном обрабатывающем центре (см. материал о выборе между VMC и HMC) с растачиванием как одной из фрезерных операций. Для крупногабаритных корпусов или особо жёстких допусков соосности на большом межцентровом расстоянии эффективнее горизонтально-расточной станок, спроектированный именно под такие задачи.
Контроль соосности
Соосность контролируют оправкой, устанавливаемой в оба отверстия одновременно (при отклонении оправка не входит свободно или показывает перекос), индикатором на калиброванной штанге, либо на координатно-измерительной машине для деталей с особо жёсткими требованиями. Выбор метода контроля зависит от допуска чертежа и серийности производства.
Когда достаточно упрощённого контроля
Частые вопросы
Какая точность соосности обычно требуется для подшипниковых корпусов?
Зависит от конкретного узла и скорости вращения вала — единого норматива нет, допуск указывается в чертеже конструктором исходя из расчёта нагрузок и требуемого ресурса подшипников. Технолог подбирает маршрут обработки под заданный в чертеже допуск.
Можно ли гарантировать соосность на обычном вертикальном центре?
Да, для корпусов среднего размера с не самыми жёсткими допусками — если оба отверстия растачиваются с одной установки или при точном базировании между установками. Для особо жёстких допусков на большом расстоянии между отверстиями горизонтально-расточной станок обычно надёжнее.
Как контролируют соосность на производстве?
Наиболее распространённый способ — контрольная оправка, проходящая через оба отверстия; при существенном перекосе она не входит свободно. Для более точного количественного контроля используют индикаторы на штанге или координатно-измерительную машину.
Что делать, если корпус имеет три и более отверстий под подшипники?
Принцип тот же — либо растачивание последовательно с одной установки при конструктивной возможности прохода борштанги, либо точное базирование между установками. С увеличением числа отверстий возрастает и важность выбора надёжного метода базирования.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.