
Как обработать длинный вал и избежать вибраций
Опоры, люнеты, вылет, режимы, последовательность проходов и контроль.
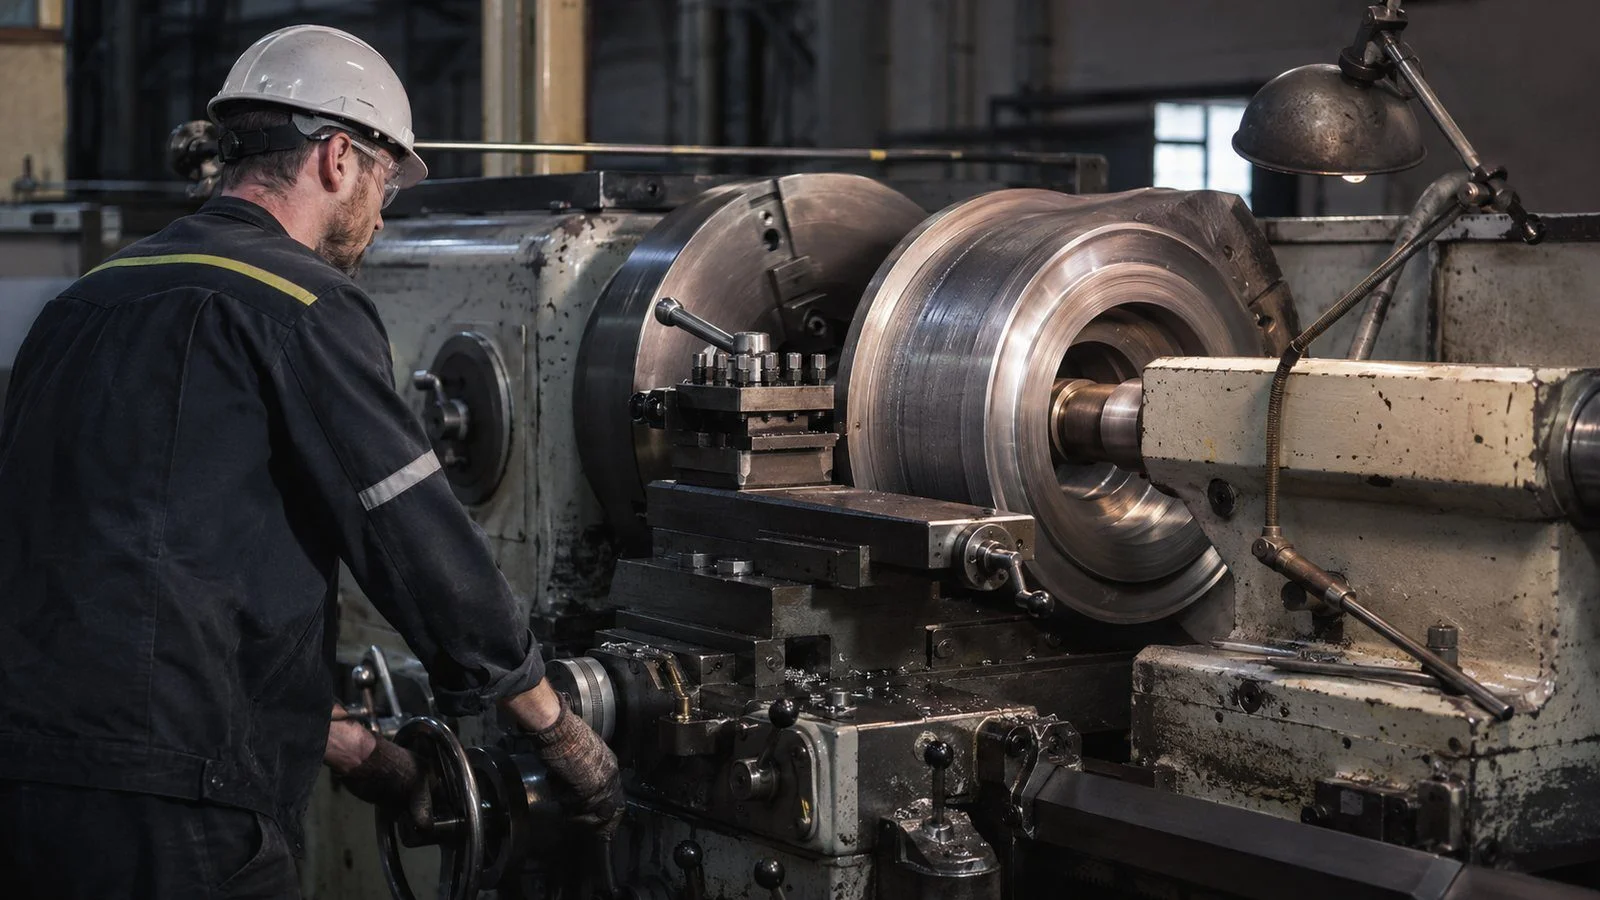
Прогиб длинного вала при обработке без люнета приводит к отклонению от цилиндричности.
Длинный вал (с большим отношением длины к диаметру) склонен к прогибу под усилием резания и вибрации, которая ухудшает точность размера, чистоту поверхности и стойкость инструмента. Решение — комбинация дополнительных опор (задней бабки, подвижного или неподвижного люнета), продуманной последовательности проходов от более жёстких участков к менее жёстким и снижения режимов резания там, где жёсткость детали ограничена собственной геометрией, а не возможностями станка.
Почему длинный вал вибрирует
При точении усилие резания отжимает деталь в сторону, противоположную резцу. Величина этого отжима пропорциональна длине консоли (расстоянию от точки закрепления до точки резания) в третьей степени — то есть при увеличении вылета вдвое прогиб возрастает примерно в восемь раз при прочих равных условиях. Для деталей с отношением длины к диаметру больше 8–10 закрепление только в патроне и заднем центре часто уже недостаточно для устойчивого резания на всей длине.
Дополнительные опоры
Неподвижный люнет крепится к станине станка и поддерживает деталь в фиксированной точке — используется, когда обрабатывается только один участок вала рядом с опорой. Подвижный люнет крепится к суппорту и перемещается вместе с резцом, поддерживая деталь непосредственно рядом с точкой резания на всей длине прохода — это основной способ обеспечить устойчивое точение длинного вала по всей длине.
Последовательность проходов и режимы
Черновые проходы с максимальным съёмом припуска создают наибольшие силы резания — их по возможности выполняют участками, ближе к патрону, с меньшим вылетом, снижая подачу и глубину резания по мере удаления от опоры. Чистовые проходы с малой глубиной резания создают значительно меньшую нагрузку и лучше переносят больший вылет, но именно на них вибрация сильнее всего сказывается на итоговой шероховатости поверхности.
Контроль после обработки
Для длинных валов контролируют не только диаметр в отдельных сечениях, но и прямолинейность оси по всей длине — вал может иметь допустимые диаметры в каждой точке измерения, но накопленное отклонение от прямой линии (изогнутость), которое проявляется при установке в центрах или на призмах с индикатором вдоль всей длины.
Когда дополнительные опоры не нужны
Частые вопросы
С какого отношения длины к диаметру вала нужен люнет?
Единого жёсткого порога нет, но ориентировочно при отношении длины к диаметру больше 8–10 закрепления в патроне и заднем центре часто уже недостаточно для устойчивого резания на всей длине без дополнительной опоры.
Чем подвижный люнет отличается от неподвижного?
Неподвижный люнет закреплён на станине в одной точке и используется для локальной поддержки конкретного участка. Подвижный люнет перемещается вместе с суппортом, поддерживая деталь непосредственно у точки резания на протяжении всего прохода.
Может ли люнет ухудшить точность вместо улучшения?
Да, если опирается на необработанную или неровную поверхность — в этом случае он передаёт эту неровность на положение вала. Порядок операций нужно планировать так, чтобы опорная поверхность была обработана до установки люнета.
Как ещё, кроме люнета, можно снизить вибрацию при точении длинного вала?
Снижением подачи и глубины резания на участках с большим вылетом, применением виброгасящих (демпфированных) резцовых оправок и правильным выбором геометрии режущей пластины, снижающей силы резания.
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.