
Когда несколько станков можно заменить одним обрабатывающим центром
Разбор концентрации операций и ограничений: цикл, инструмент, оснастка, риск узкого места.
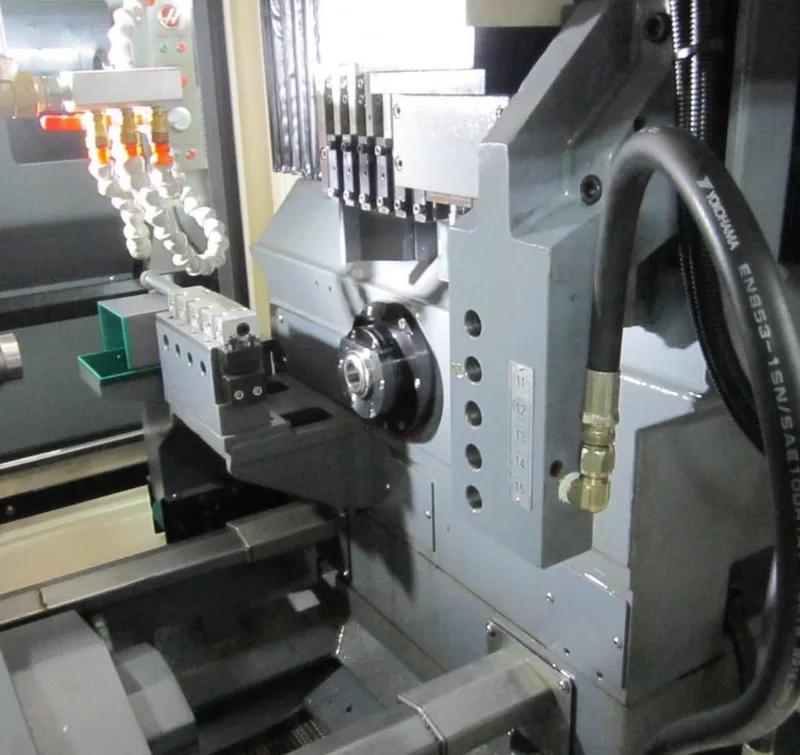
Концентрация операций на одном станке сокращает число установов и связанных с ними погрешностей базирования.
Замена нескольких станков одним многофункциональным центром (токарно-фрезерным, обрабатывающим центром с расширенным набором осей) сокращает маршрут детали, число переустановок и связанную с ними погрешность. Ограничение — концентрация операций на одном станке означает, что его простой (поломка, плановое обслуживание, длительная переналадка) останавливает весь поток деталей, которые раньше распределялись между несколькими станками, а также то, что цикл на многофункциональном станке для отдельных простых операций иногда медленнее, чем на специализированном оборудовании.
Что даёт концентрация операций
Токарно-фрезерный центр с приводным инструментом, осью Y и противошпинделем (см. соответствующие материалы) способен выполнить точение, фрезерование, сверление и резьбонарезание за одну установку — операции, которые на классической схеме потребовали бы отдельного токарного и фрезерного станков с переустановкой детали между ними. Это сокращает маршрут, время цикла на партии и накопленную погрешность взаимного положения элементов, обработанных разными способами.
Ограничение по времени цикла
Для отдельных операций специализированный станок может быть быстрее многофункционального: например, простое точение на выделенном токарном станке с оптимизированным под эту задачу приводом иногда идёт быстрее, чем то же точение на многофункциональном центре, где часть ресурса конструкции заложена под фрезерные и другие операции. Экономический эффект от концентрации операций нужно сопоставлять не только с числом переустановок, но и с реальным временем цикла на конкретной детали.
Риск узкого места в потоке
Инструмент и оснастка
Многофункциональный станок требует более широкого набора инструмента одновременно в магазине или револьверной головке — токарного и фрезерного одновременно — что увеличивает требования к инструментальному магазину и усложняет управление инструментальным хозяйством по сравнению с раздельными специализированными станками, где инструментальный набор каждого проще и однороднее.
Когда раздельные станки лучше
Частые вопросы
Всегда ли многофункциональный станок выгоднее нескольких специализированных?
Нет, выбор зависит от серийности и номенклатуры. Для мелкосерийного многономенклатурного производства концентрация операций на одном станке обычно выгоднее; для крупносерийного производства простых деталей раздельные специализированные станки могут давать более высокую совокупную производительность.
Как избежать риска остановки всего потока из-за одного станка?
Возможные меры — резервирование критичных операций на другом оборудовании, планирование профилактического обслуживания в периоды низкой загрузки, и на этапе проектирования производства — оценка, какие операции действительно стоит концентрировать, а какие оставить распределёнными.
Нужен ли более сложный CAM для многофункционального станка?
Как правило да — программирование токарно-фрезерной обработки с несколькими типами операций в одном цикле сложнее, чем программирование отдельного токарного или фрезерного станка, и требует CAM-системы с поддержкой соответствующих стратегий.
Как понять, стоит ли концентрировать операции для моей детали?
Нужно сопоставить экономию от сокращения переустановок и повышения точности с риском простоя и сложностью программирования для конкретной номенклатуры и объёма производства. Технолог Механита может разобрать деталь и предложить обоснованную конфигурацию.
Оборудование и решения из материала
Похожие материалы
СОЖ и стойкость инструмента: как выбрать и контролировать
Какую СОЖ выбрать под операцию и что контролировать в эмульсии, чтобы стойкость подтверждалась на станке.
Читать →
Обработка поворотного кулака: операции, оборудование и контроль
Разбор многосторонней обработки safety-critical детали и вариантов автоматизации.
Читать →
Как сократить количество установов при обработке корпусной детали
Когда 4-я/5-я ось, HMC или специальная оснастка дают реальное сокращение переустановок.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.