
Вертикальный или горизонтальный обрабатывающий центр: что выбрать
Сравнение по количеству сторон детали, стружкоудалению, паллетизации, серии и стоимости проекта.
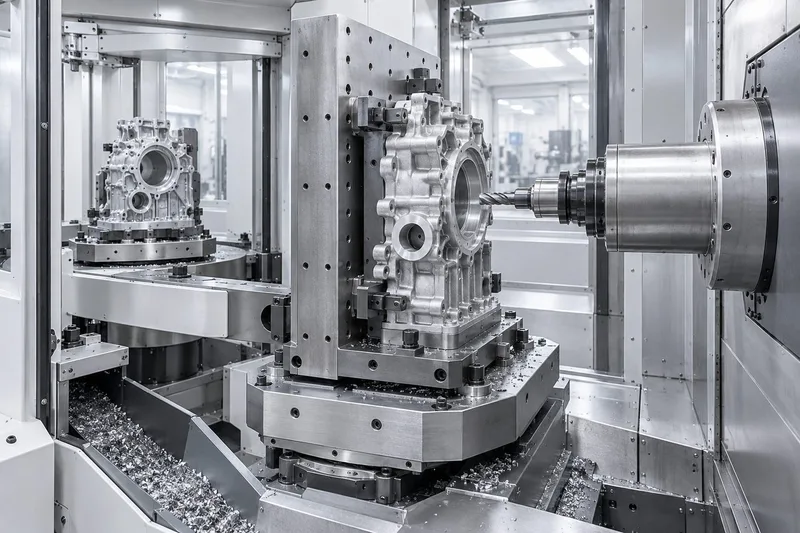
Компоновка станка — вертикальная или горизонтальная — определяет принципиально разные возможности по многосторонней обработке.
Вертикальный обрабатывающий центр (VMC) — более простой, доступный по цене и универсальный станок для деталей, которые обрабатываются преимущественно с одной-двух сторон. Горизонтальный обрабатывающий центр (HMC) стоит дороже, но за счёт вертикальной палеты и встроенной 4-й оси позволяет обработать деталь с четырёх сторон за одну установку, эффективнее отводит стружку самотёком и лучше подходит для серийной автоматизированной работы. Выбор зависит от геометрии детали, серийности и от того, что дороже для производства — цена станка или количество переустановок и связанных с ними погрешностей базирования.
Принципиальная разница компоновки
На вертикальном обрабатывающем центре шпиндель расположен вертикально, деталь закреплена на горизонтальном столе, а инструмент подходит к ней сверху. Это самая распространённая и интуитивно понятная компоновка: она удобна для программирования, наладки и визуального контроля обработки, а также дешевле в производстве самого станка.
На горизонтальном обрабатывающем центре шпиндель расположен горизонтально, а деталь закрепляется на вертикальной палете, часто с встроенной поворотной осью (осью B). Это позволяет подвести инструмент к разным сторонам детали поворотом палеты, а не переустановкой детали вручную — именно в этом основное технологическое преимущество HMC перед VMC для корпусных деталей.
Количество сторон детали за одну установку
На вертикальном центре без дополнительной поворотной оснастки деталь обрабатывается с одной стороны (верхней) за одну установку; для обработки других сторон нужна ручная переустановка с повторным базированием. На горизонтальном центре со встроенной осью B деталь можно повернуть на 90°, 180°, 270° (или на другой угол, кратный 1° или 0,001°, в зависимости от дискретности оси) и обработать четыре стороны без снятия со стола — это сокращает количество переустановок, а вместе с ними и накопленную погрешность взаимного расположения поверхностей, которая неизбежно возникает при каждой ручной переустановке.
Для корпусных деталей с отверстиями и плоскостями на нескольких гранях (корпуса редукторов, блоки, станины) это часто решающий довод в пользу горизонтальной компоновки — особенно если технические требования жёстко нормируют взаимное расположение поверхностей с разных сторон.
Стружкоудаление
На горизонтальном центре стружка под собственным весом падает вниз, в стружкосборник, не задерживаясь на поверхности детали и оснастки. На вертикальном центре стружка накапливается на столе и в карманах детали и требует более активного удаления (сжатым воздухом, СОЖ под давлением, периодической остановкой цикла) — при длительной черновой обработке крупных партий это увеличивает время вспомогательных операций и риск повреждения обработанной поверхности застрявшей стружкой.
Автоматизация и серийность
Горизонтальные центры чаще комплектуют палетными накопителями (несколько палет с заготовками, которые станок обрабатывает поочерёдно без остановки на смену детали оператором) — это стандартный способ организовать безлюдную работу в третью смену на серийном производстве. Вертикальные центры также автоматизируются (роботом-загрузчиком, палетным столом), но органически лучше приспособлены под мелкосерийное и единичное производство с частой сменой программ, где палетный накопитель на несколько заготовок избыточен.
| Критерий | Вертикальный центр (VMC) | Горизонтальный центр (HMC) |
|---|---|---|
| Стоимость станка | Ниже | Выше (на 30–70% при сопоставимой рабочей зоне) |
| Обработка сторон за установку | Одна (без доп. оснастки) | До четырёх (со встроенной осью B) |
| Стружкоудаление | Требует активного удаления | Самотёком, без задержки на детали |
| Типовая серийность | Единичное, мелкосерийное, среднесерийное | Среднесерийное, крупносерийное |
| Типовая деталь | Плоские и простые корпусные детали, плиты, оснастка | Сложные корпуса с обработкой с нескольких сторон |
| Занимаемая площадь на единицу производительности | Выше | Ниже (за счёт палетизации) |
Экономика решения
Когда горизонтальный центр не оправдан
Частые вопросы
Можно ли сделать многостороннюю обработку на вертикальном центре?
Да, с помощью 4-й (поворотной) или 5-й оси, установленной на столе вертикального центра — это частично закрывает разрыв с горизонтальной компоновкой, но не даёт самотёчного стружкоудаления и обычно уступает выделенному HMC в жёсткости при тяжёлой обработке с боковых сторон.
Насколько горизонтальный центр дороже вертикального при той же рабочей зоне?
Ориентировочно на 30–70% в зависимости от комплектации, наличия палетного накопителя и оси B — точная разница зависит от конкретных моделей и конфигурации автоматизации.
Что выгоднее для корпуса редуктора — VMC с 4-й осью или HMC?
Зависит от серийности и требований к взаимному расположению поверхностей. При единичном и мелкосерийном производстве VMC с 4-й осью часто достаточно; при устойчивом серийном потоке и жёстких допусках на соосность отверстий с разных сторон HMC с палетным накопителем обычно даёт более стабильный результат.
Нужен ли горизонтальный центр небольшому производству?
Не обязательно — если номенклатура преимущественно плоские детали или детали, обрабатываемые с одной-двух сторон, а серийность невысокая, вертикальный центр закрывает задачи с меньшими вложениями. Решение стоит принимать по конкретной номенклатуре, а не по общему правилу.
Как понять, какая компоновка подходит под мою деталь?
Нужно посмотреть на чертёж: сколько сторон детали требует обработки с заданными допусками взаимного расположения, какой объём производства и какая стружка образуется при обработке. Технолог Механита может разобрать конкретный чертёж и предложить конфигурацию оборудования под техпроцесс.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.