Противошпиндель: когда он сокращает технологический маршрут
Когда передача детали на второй шпиндель действительно убирает вторую операцию и ручную переустановку.
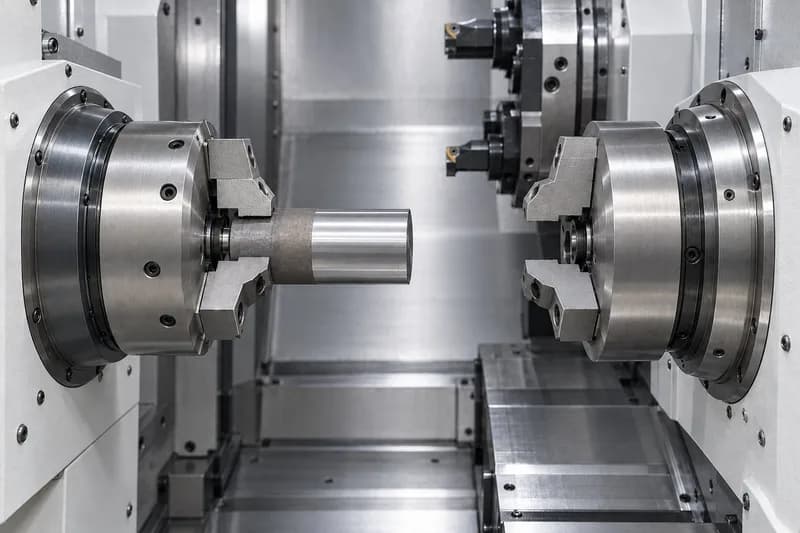
Противошпиндель принимает деталь после обработки первой стороны и позволяет обработать вторую без переустановки.
Противошпиндель — второй шпиндель токарного центра, который принимает деталь у главного шпинделя после обработки первой стороны, зажимает её и позволяет обработать вторую сторону в том же цикле — без остановки станка, снятия детали и ручной переустановки. Он сокращает маршрут там, где деталь требует токарной обработки с двух торцов (например, отрезка и последующее точение противоположного торца); для деталей, обрабатываемых только с одной стороны, противошпиндель — неиспользуемая функция, за которую производство переплачивает.
Как работает передача детали
После обработки первой стороны и, как правило, отрезки детали от прутка главный шпиндель передаёт заготовку противошпинделю: тот синхронно подхватывает деталь, зажимает её в патроне, после чего главный шпиндель освобождает деталь, и обработка второй стороны идёт независимо, пока главный шпиндель уже может приступать к следующей заготовке. Это не просто перезажим — во многих конфигурациях два шпинделя работают параллельно, что дополнительно сокращает цикл на партии.
Когда передача действительно нужна
- Деталь требует обработки второго торца после отрезки — сверление, фаска, резьба, точение профиля с обратной стороны.
- Серийное производство, где ручная переустановка детали для второй операции была бы отдельным рабочим местом и отдельной единицей времени в такте — противошпиндель убирает эту операцию из маршрута полностью.
- Требования к точности взаимного расположения элементов с двух сторон — деталь не покидает станок между операциями, что исключает погрешность повторного базирования вручную.
Ограничения
Противошпиндель добавляет к станку отдельный привод, систему синхронизации и, как правило, увеличивает габариты и стоимость станка. Программирование передачи детали между шпинделями требует более внимательной настройки, чем работа с одним шпинделем — ошибка синхронизации при передаче может привести к повреждению детали или оснастки. Для очень крупных или тяжёлых деталей передача между шпинделями также имеет физические ограничения по массе, которые нужно сверять с паспортными данными конкретного станка.
Когда противошпиндель не нужен
Как противошпиндель упрощает загрузку станка роботом — в статье „Загрузка станка с ЧПУ роботом: что проверить в станке до покупки“.
Оборудование по задаче
При выборе оборудования посмотрите токарно-фрезерные обрабатывающие центры. Наличие противошпинделя и возможности передачи детали уточняйте для конкретной модели и комплектации.
Частые вопросы
Обязательно ли использовать противошпиндель для второй стороны детали?
Нет, альтернатива — ручная переустановка детали для второй операции на том же или отдельном станке. Противошпиндель выгоден там, где эта переустановка происходит часто и в объёме, оправдывающем более высокую стоимость станка.
Можно ли обрабатывать на противошпинделе одновременно с главным?
На части конфигураций токарных центров — да, второй шпиндель может независимо обрабатывать деталь, пока главный шпиндель уже занят следующей заготовкой, что дополнительно сокращает такт на партии. Это зависит от конкретной модели станка и его кинематики.
Нужен ли противошпиндель для мелкосерийного производства?
Как правило, нет, если объём партий небольшой и номенклатура часто меняется — время окупаемости более дорогого станка с двумя шпинделями растягивается. Для стабильного серийного потока деталей с двусторонней обработкой противошпиндель обычно оправдан.
Как противошпиндель связан с приводным инструментом и осью Y?
Это независимые опции токарного центра, которые часто комбинируют: приводной инструмент и ось Y расширяют возможности обработки на каждом из шпинделей, а противошпиндель убирает переустановку между операциями с двух сторон детали.
Похожие материалы
Токарный станок с УЦИ: что даёт цифровая индикация и когда её достаточно
Что такое УЦИ на токарном станке: как устроен, что даёт токарю, чего не умеет и когда универсального станка с индикацией хватает, а когда нужен ЧПУ.
Читать →
Загрузка станка с ЧПУ роботом: что проверить в станке до покупки
Что должно быть в станке с ЧПУ, чтобы к нему можно было поставить робота: 8 опций, требования к детали и вопросы поставщику.
Читать →
Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.