
Приводной инструмент в токарном центре: возможности и ограничения
Какие сверлильные и фрезерные операции можно интегрировать в токарный цикл.
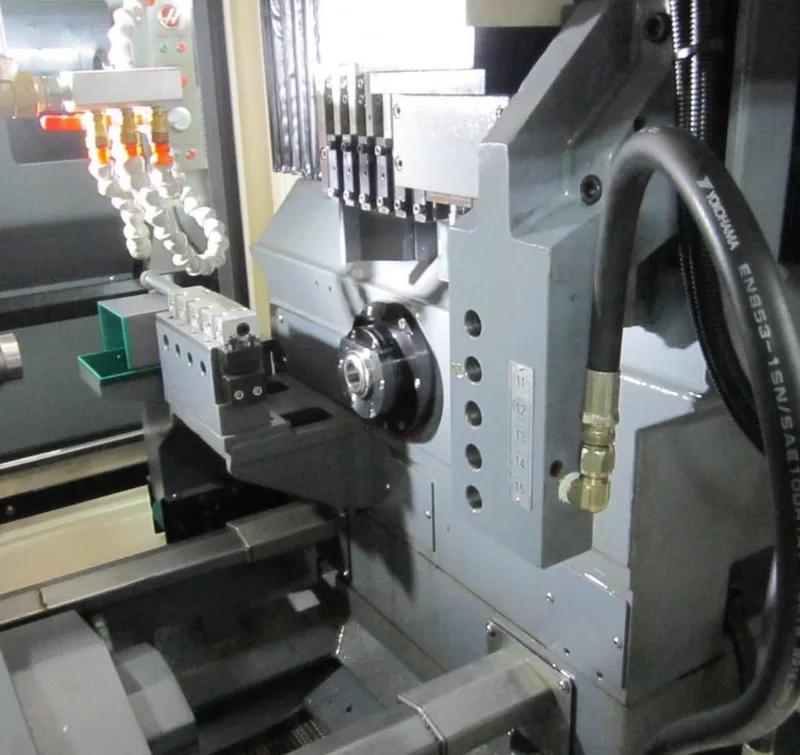
Приводной инструмент вращается собственным приводом независимо от детали, что позволяет фрезеровать и сверлить в токарном цикле.
Приводной инструмент — это инструмент в револьверной головке токарного центра, который вращается собственным приводом независимо от вращения детали. Он позволяет выполнять сверление вне оси, фрезерование пазов и лысок, нарезание резьбы метчиком прямо в токарном цикле — без переустановки детали на фрезерный станок. Ограничение приводного инструмента — мощность и жёсткость его собственного привода, которые заметно ниже, чем у главного шпинделя фрезерного станка, поэтому для объёмного фрезерования сложной геометрии он не заменяет полноценный обрабатывающий центр.
Что можно делать приводным инструментом
- Сверление вне оси вращения — крепёжные и технологические отверстия, расположенные не по центру детали.
- Фрезерование лысок, пазов и шпоночных канавок — совместно с осью Y или поворотом детали по оси C.
- Нарезание резьбы метчиком в отверстиях, где резьбовой резец неприменим по геометрии.
- Фрезерование торцевых профилей в комбинации с осью C для деталей с элементами на торце.
Связь с осью C
Ось C — управляемый поворот главного шпинделя, который позволяет останавливать деталь в заданном угловом положении и синхронизировать поворот с движением приводного инструмента. Именно сочетание оси C и приводного инструмента даёт возможность фрезеровать несколько одинаковых элементов по окружности детали (например, несколько лысок или отверстий с равным угловым шагом) в одной программе без ручного поворота заготовки.
Ограничения по мощности и жёсткости
Экономический эффект
Главный эффект приводного инструмента — не замена фрезерного станка, а исключение переустановки для деталей, где токарная обработка преобладает, а фрезерные элементы немногочисленны и некрупные: лыска под ключ, несколько отверстий, шпоночный паз. Деталь не покидает патрон между операциями, что сохраняет единую базу и сокращает маршрут на одну-две операции по сравнению с классической схемой «токарный станок → фрезерный станок».
Когда приводного инструмента недостаточно
Частые вопросы
Может ли приводной инструмент заменить фрезерный станок полностью?
Нет, его мощность и жёсткость рассчитаны на сверление и лёгкое фрезерование, а не на объёмный съём металла. Для деталей с преобладающей фрезерной геометрией нужен отдельный фрезерный обрабатывающий центр или токарно-фрезерный центр с усиленным приводным блоком.
Нужна ли ось Y для приводного инструмента?
Не обязательно — приводной инструмент может работать по осям X/Z (сверление по центру, на постоянном радиусе с осью C), но для обработки элементов со смещением от центра (лыски, пазы вне оси) нужна дополнительно ось Y.
Как приводной инструмент связан с осью C?
Ось C — управляемый поворот главного шпинделя — синхронизируется с приводным инструментом, что позволяет фрезеровать и сверлить в заданных угловых положениях детали, включая несколько одинаковых элементов по окружности.
Что дешевле — токарный центр с приводным инструментом или отдельные токарный и фрезерный станки?
Зависит от объёма и характера фрезерных операций в номенклатуре. При небольшом числе несложных фрезерных элементов на преимущественно токарных деталях токарный центр с приводным инструментом обычно выгоднее по совокупным затратам и времени цикла, чем два отдельных станка.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →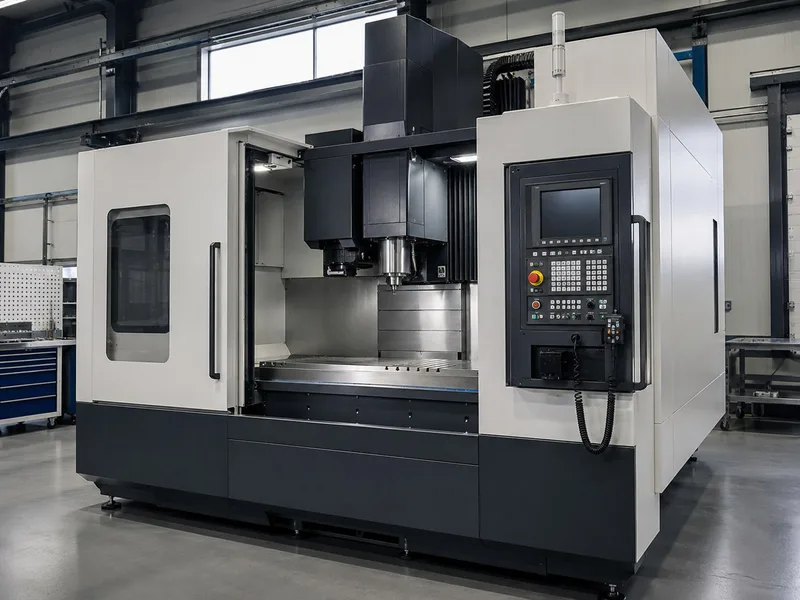
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.