
Когда действительно нужен пятиосевой обрабатывающий центр
Критерии, при которых 5 осей сокращают установки и дают измеримый технологический эффект.
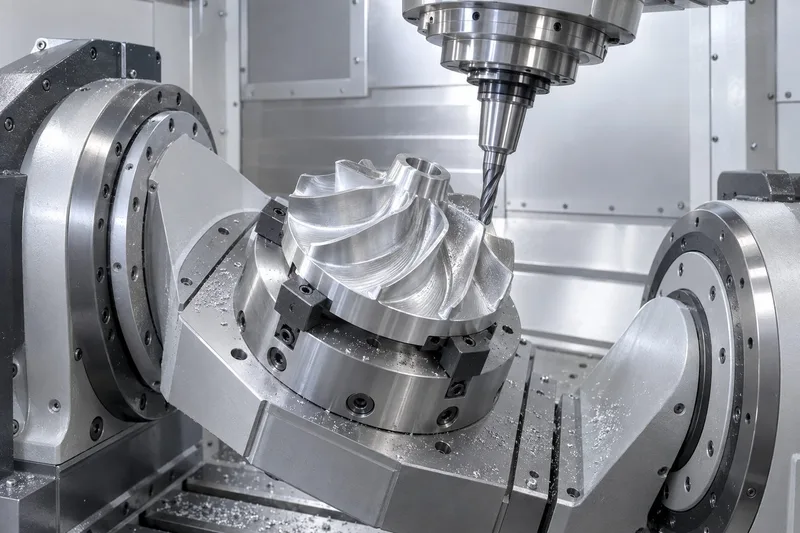
Поворотная оснастка позволяет обработать деталь под разными углами без переустановки — основа многоосевой обработки.
Пятиосевой обрабатывающий центр даёт технологический эффект в трёх случаях: деталь имеет наклонные и сложные поверхности, которые нельзя обработать при фиксированном положении инструмента; деталь требует обработки нескольких сторон с жёсткими допусками взаимного расположения без переустановки; либо форма детали делает невозможным подвод инструмента к части поверхностей на 3-осевом станке из-за коллизий с оснасткой или самой деталью. Если ни одно из условий не выполняется, пятая ось добавляет стоимость станка, сложность программирования и обслуживания без соразмерного технологического выигрыша.
Что физически даёт пятая ось
К трём линейным осям (X, Y, Z) пятиосевой центр добавляет две вращательные — обычно это поворот стола и наклон шпинделя или поворотно-наклонный стол (комбинация обеих вращательных осей на столе). Это позволяет менять угол подвода инструмента к поверхности детали, не меняя её положение относительно станка физически.
Практически это даёт две разные возможности, которые часто путают: позиционирование (деталь поворачивается в нужный угол, инструмент работает как на 3-осевом станке — это и есть логика «3+2», о которой ниже) и одновременную интерполяцию по пяти осям, когда все оси двигаются синхронно во время резания, формируя сложную пространственную поверхность.
Сложные поверхности переменной кривизны
Лопатки турбин и рабочих колёс, пресс-формы со сложным рельефом, аэродинамические поверхности — детали, где угол между осью инструмента и обрабатываемой поверхностью непрерывно меняется вдоль траектории. На 3-осевом станке такую поверхность можно получить только шаровой фрезой малого диаметра с очень плотным шагом, что резко увеличивает время обработки и ухудшает достижимую шероховатость на участках с большим углом наклона. Одновременная 5-осевая интерполяция позволяет держать оптимальный угол контакта инструмента с поверхностью на всей траектории, используя более крупный инструмент и меньшее время цикла.
Многосторонняя обработка без переустановки
Для деталей с элементами на нескольких гранях — наклонными отверстиями, карманами под углом, резьбой на непараллельных плоскостях — поворотно-наклонный стол позволяет обработать все стороны за одну установку в режиме позиционирования (3+2), без ручной переустановки и повторного базирования. Технологический эффект здесь не в сложной кривизне поверхности, а в исключении накопленной погрешности между установками и в сокращении вспомогательного времени.
Доступ инструмента при сложной геометрии
На деталях с глубокими полостями, поднутрениями или элементами, закрытыми стенками оснастки при фиксированном угле инструмента, поворот детали или наклон шпинделя может быть единственным способом подвести инструмент без столкновения с самой деталью или прижимами. В таких случаях пятая ось решает не вопрос качества поверхности, а вопрос принципиальной возможности обработки конкретного элемента на данном станке.
Экономика: когда затраты окупаются
Пятиосевой центр дороже 3-осевого аналогичного класса, требует более сложного программирования (CAM с постпроцессором под конкретную кинематику станка), более квалифицированного наладчика и, как правило, более сложного обслуживания поворотных узлов. Эти затраты окупаются, если хотя бы одно из технологических условий выше выполняется на устойчивом потоке деталей — в противном случае резоннее использовать 3- или 4-осевой станок и, при необходимости, специальную оснастку под конкретные наклонные элементы.
Когда 5-осевой центр не нужен
Частые вопросы
Чем 5-осевой станок отличается от 4-осевого?
4-осевой станок имеет одну дополнительную вращательную ось (обычно поворотный стол) в дополнение к X/Y/Z. 5-осевой добавляет вторую вращательную ось — наклон, что позволяет менять не только положение детали вокруг одной оси, но и угол подвода инструмента к поверхности в двух плоскостях, включая одновременную интерполяцию всех пяти осей.
Обязательно ли использовать одновременную 5-осевую интерполяцию, если станок 5-осевой?
Нет. Многие детали на 5-осевом станке обрабатываются в режиме «3+2» — деталь позиционируется поворотом в нужный угол, а сама обработка идёт как на 3-осевом станке. Одновременная интерполяция нужна только для поверхностей с непрерывно меняющейся кривизной.
Насколько сложнее программировать 5-осевую обработку?
Заметно сложнее для одновременной интерполяции — нужен CAM-модуль с поддержкой 5-осевых стратегий и постпроцессор, настроенный под конкретную кинематику станка. Для режима «3+2» программирование близко к обычному 3-осевому с добавлением позиционирования по двум дополнительным осям.
Можно ли обойтись 4-осевым станком вместо 5-осевого?
Да, если геометрия детали не требует сложной кривизны переменного наклона, а только доступа к элементам с разных сторон при простых плоских или цилиндрических поверхностях. В этом случае 4-осевой станок закрывает задачу дешевле и с более простым программированием.
Как понять, нужен ли моей детали пятиосевой станок?
Нужно посмотреть на чертёж: есть ли поверхности с переменной кривизной, наклонные элементы с разных сторон и коллизии доступа инструмента при фиксированном угле. Технолог Механита может разобрать конкретную деталь и сказать, оправдана ли 5-осевая обработка или задачу закроет более простое и дешёвое оборудование.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.