
Как выбрать токарный станок с ЧПУ по детали, а не по каталогу
Диаметр, длина, проход шпинделя, патрон, револьвер, задняя бабка и программа выпуска.
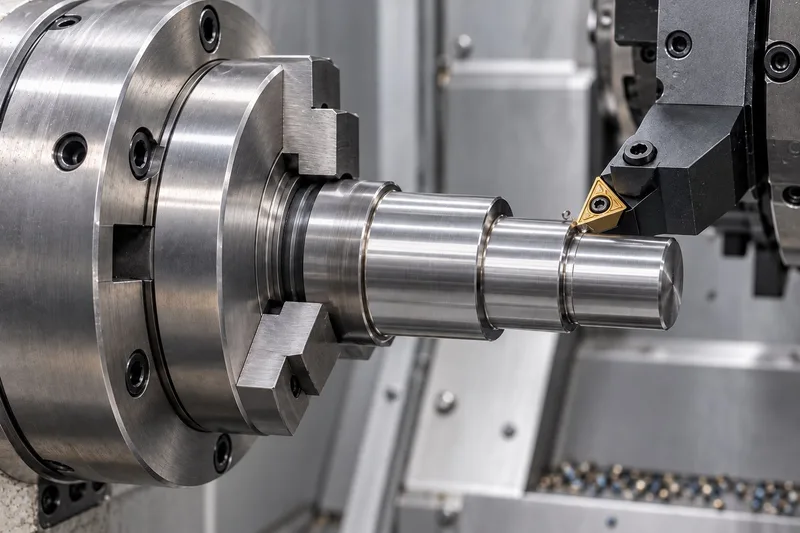
Токарный станок подбирают от габаритов и формы детали: диаметр над суппортом, проход шпинделя, тип патрона и револьвера.
Токарный станок с ЧПУ выбирают от конкретной детали: максимального диаметра обработки, длины между центрами, диаметра прохода прутка через шпиндель (если нужна работа из прутка), типа и диаметра патрона, набора инструмента в револьверной головке и необходимости задней бабки или люнета для длинных деталей. Каталожное сравнение по цене или общей «мощности» станка без сопоставления этих параметров с деталью почти всегда приводит либо к переплате за избыточный станок, либо к покупке оборудования, которое физически не закроет часть номенклатуры.
Максимальный диаметр обработки
Диаметр обработки над станиной и рабочий диаметр над суппортом — разные величины: первый показывает, что физически поместится в станок, второй — что можно обработать резцом с учётом хода суппорта. Для реальной детали ориентируются на рабочий диаметр над суппортом, а не на паспортный максимум над станиной, который на практике почти никогда не используется целиком.
Длина обработки и проход шпинделя
Длина обработки между центрами определяет максимальную длину детали, которую можно установить в патрон и центр задней бабки. Отдельный параметр — диаметр прохода прутка через шпиндель: он важен, если планируется работа из прутка без предварительной нарезки заготовок, и должен быть больше диаметра самого толстого прутка в номенклатуре с запасом на биение и подающий механизм.
Патрон: тип и диаметр
Трёхкулачковый самоцентрирующийся патрон — стандарт для деталей правильной цилиндрической формы. Для несимметричных или требующих индивидуальной выверки заготовок нужен четырёхкулачковый патрон с независимым перемещением кулачков. Диаметр патрона подбирают по максимальному диаметру заготовки в зоне зажима с запасом хода кулачков — станок с патроном впритык по диаметру номенклатуры не оставляет резерва под нестандартные заготовки.
Револьверная головка: количество и тип инструмента
Количество позиций револьверной головки определяет, сколько разных операций (черновое и чистовое точение, отрезка, сверление, нарезание резьбы) можно выполнить за одну программу без остановки на переоснащение. Для простых деталей достаточно 8–12 позиций; для деталей со сложным набором переходов, особенно при использовании приводного инструмента (см. отдельный материал о приводном инструменте), может понадобиться 12–24 позиции.
Задняя бабка и люнет
Задняя бабка с вращающимся центром нужна для длинных деталей, где консольное закрепление только в патроне не обеспечивает достаточной жёсткости при точении — без неё деталь отжимается под усилием резания, и точность и чистота поверхности снижаются к свободному концу. Для деталей с большим отношением длины к диаметру задней бабки может быть недостаточно — тогда добавляют подвижный или неподвижный люнет, поддерживающий деталь в средней части.
Программа выпуска и автоматизация
| Программа выпуска | Типовая конфигурация |
|---|---|
| Единичное, мелкосерийное | Ручная загрузка в патрон, работа из прутка не обязательна |
| Среднесерийное | Работа из прутка через подающее устройство (barfeeder), увеличенный магазин инструмента |
| Крупносерийное | Токарный автомат продольного точения или станок с роботом-загрузчиком/автоподатчиком, минимизация ручных операций |
Работа из прутка через подающее устройство исключает ручную установку каждой заготовки и позволяет станку работать без постоянного присутствия оператора — это оправдано при устойчивом среднесерийном и крупносерийном объёме, но избыточно для единичных заказов, где смена заготовки и переналадка происходят чаще, чем успевает окупиться автоматическая подача.
Когда простой токарный станок не подходит
Частые вопросы
Что важнее — диаметр над станиной или диаметр над суппортом?
Для реальной оценки, что станок сможет обработать, важнее диаметр над суппортом — это фактический предел с учётом хода резца. Диаметр над станиной — паспортная теоретическая величина, которая на практике почти не используется целиком.
Нужен ли барфидер для мелкосерийного производства?
Как правило, нет — при частой смене номенклатуры и небольших партиях время на настройку автоматической подачи прутка не окупается. Барфидер оправдан при устойчивом среднесерийном и крупносерийном потоке однотипных деталей.
Сколько позиций револьверной головки нужно для простой детали?
Для деталей с 3–4 переходами (черновое, чистовое точение, отрезка, возможно сверление) обычно достаточно 8–12 позиций. Более сложные детали с фрезерованием и несколькими диаметрами сверления требуют 12–24 позиции.
Как понять, нужна ли задняя бабка?
Если отношение длины детали к диаметру превышает примерно 3–4, консольное закрепление в патроне обычно не обеспечивает достаточной жёсткости, и нужна поддержка задней бабкой; для ещё более длинных и тонких деталей — дополнительно люнет.
Можно ли обработать корпусную деталь на токарном станке?
Нет, токарный станок предназначен для тел вращения. Корпусные и плоские детали со сложной геометрией обрабатываются на фрезерных обрабатывающих центрах.
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.