
Как выбрать портальный обрабатывающий центр для крупногабаритных деталей
Межколонное расстояние, стол, ходы, масса детали, ползун и шпиндельные головки.
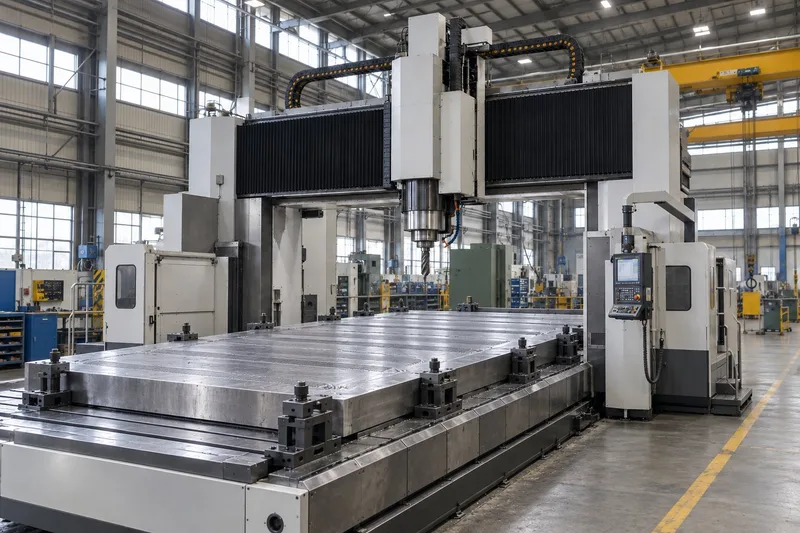
Портальная компоновка рассчитана на крупногабаритные детали, для которых обычный обрабатывающий центр не подходит по размеру рабочей зоны.
Портальный обрабатывающий центр выбирают, когда габарит детали превышает рабочую зону обычного вертикального центра — типовой порог порядка 1,5–2 м и больше по одной из осей. Ключевые параметры выбора: межколонное расстояние (ширина, которую можно обработать между стойками портала), длина хода стола или портала, грузоподъёмность стола под массу конкретной детали и тип шпиндельной головки — она определяет, какие операции доступны помимо фрезерования в одной плоскости.
Межколонное расстояние и ходы
Межколонное расстояние — ширина рабочей зоны между стойками портала — это первый ограничивающий параметр: деталь и оснастка для её крепления должны помещаться между стойками с запасом на ход инструмента и коллизии. Длина хода по продольной оси (обычно X) определяет максимальную длину детали, а ход по вертикали (Z) — глубину обработки и высоту детали с учётом оснастки.
Стол и грузоподъёмность
Крупногабаритные детали — рамы, станины, плиты, корпуса тяжёлого машиностроения — могут весить от сотен килограммов до нескольких тонн. Грузоподъёмность стола указывается как равномерно распределённая нагрузка; для деталей с неравномерным распределением массы или большим вылетом за пределы опорных точек нужен запас по грузоподъёмности и, при необходимости, дополнительные опоры или подкладки для равномерного распределения веса.
Ползун и шпиндельные головки
Базовая шпиндельная головка портального центра работает как вертикальный фрезерный шпиндель. Для деталей со сложной геометрией применяют сменные или универсальные головки — угловые, с наклоном, с независимым поворотом — которые расширяют возможности станка до обработки боковых и наклонных поверхностей без переустановки крупногабаритной детали, переустановка которой сама по себе трудоёмка и рискованна с точки зрения повторного базирования тяжёлой заготовки.
Жёсткость на больших вылетах
Чем больше пролёт портала и вылет ползуна, тем ниже собственная жёсткость конструкции при удалении инструмента от опорных точек — это напрямую влияет на виброустойчивость при черновой обработке. Для тяжёлых съёмов на больших вылетах имеет значение тип направляющих (см. отдельный материал о линейных и роликовых направляющих) — на крупногабаритных портальных станках чаще применяют роликовые направляющие именно из-за более высокой жёсткости под нагрузкой.
Когда портальный центр избыточен
Частые вопросы
С какого размера детали имеет смысл рассматривать портальный станок?
Единого порога нет — он зависит от рабочей зоны конкретных моделей вертикальных центров, доступных на рынке. Ориентир — когда габарит детали по одной из осей превышает примерно 1,5–2 м, стандартные вертикальные центры перестают закрывать задачу.
Чем подвижный портал отличается от подвижного стола?
При подвижном портале (гантри) деталь неподвижна, а портал перемещается над ней — это удобно для очень тяжёлых деталей. При неподвижном портале и подвижном столе деталь перемещается вместе со столом — такая схема обычно даёт более высокую жёсткость и точность при умеренных габаритах.
Нужна ли портальному центру дополнительная оснастка для крепления детали?
Как правило да — крупногабаритные детали крепят прижимами, упорами и подкладками индивидуально под геометрию, а не в универсальном патроне или тисках. Это стоит закладывать в проект отдельно от самого станка.
Можно ли на портальном центре обрабатывать наклонные поверхности?
Да, при наличии универсальной или угловой шпиндельной головки с изменяемым положением. Базовая головка без такой опции работает только как вертикальный шпиндель.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.