
Как проходит пусконаладка металлообрабатывающего оборудования
Инженерный чек-лист: установка, уровни, геометрия, функции, тестовая обработка и документы.
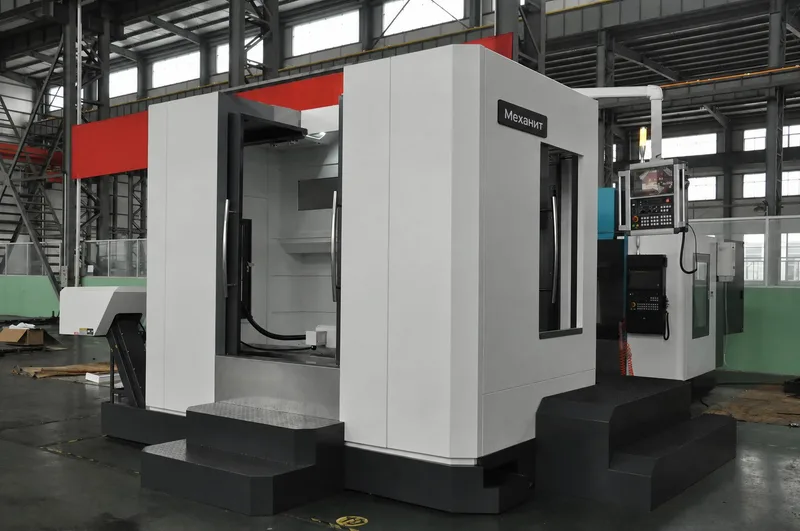
Пусконаладка — это последовательность инженерных проверок, подтверждающих готовность станка к производственной эксплуатации.
Пусконаладка металлообрабатывающего оборудования включает пять последовательных этапов: установку и выверку станка на площадке, проверку геометрической точности осей измерительными приборами, функциональные тесты всех механизмов в динамике, тестовую обработку контрольной детали с измерением результата и оформление документов о приёмке. Этот чек-лист в целом одинаков для большинства типов станков — конкретное содержание каждого этапа для отдельных классов оборудования (горизонтальных центров, шлифовальных станков, токарных центров) разобрано в соответствующих материалах о вводе станков в эксплуатацию.
Установка и выверка
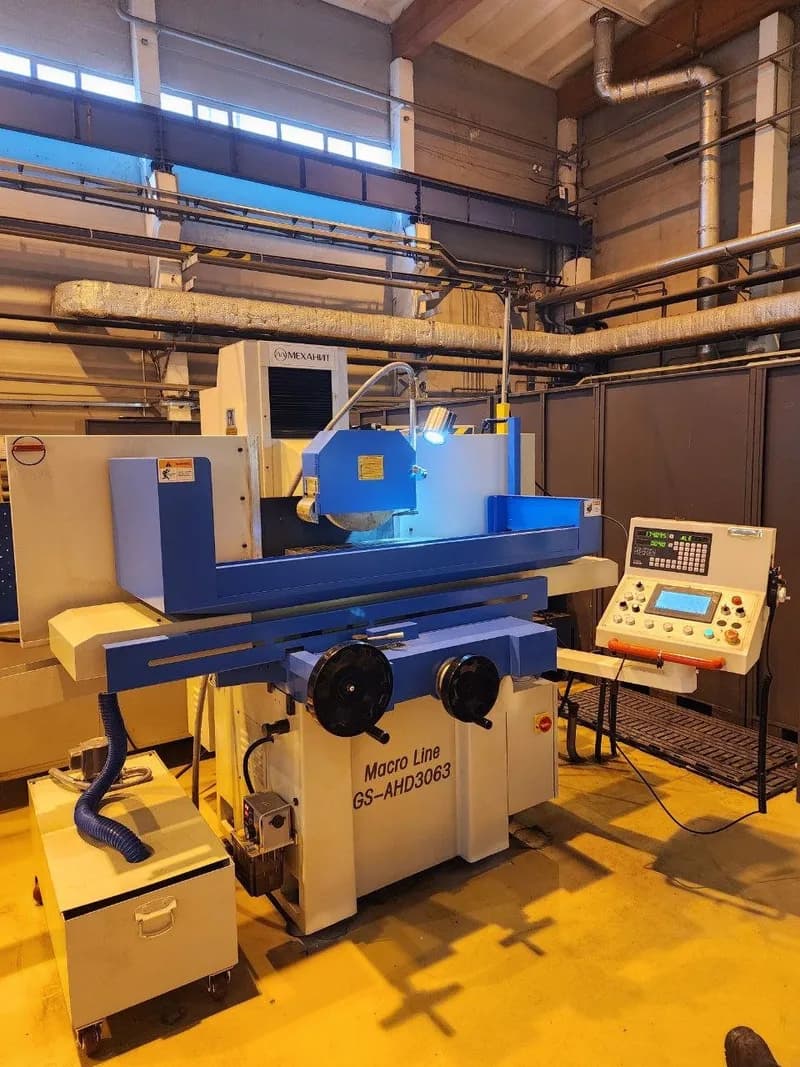
Станок устанавливают на подготовленную площадку — фундамент или виброопоры в соответствии с требованиями производителя — и выверяют по уровню в нескольких контрольных точках станины. Отклонение от горизонта на этом этапе становится системной погрешностью, которая будет сопровождать станок весь срок его эксплуатации, если не устранена при монтаже.
Проверка геометрии
Геометрическую точность осей — прямолинейность хода, перпендикулярность, точность позиционирования и повторяемость — проверяют измерительными приборами (индикаторами, уровнями, контрольными оправками) и сверяют с паспортными данными станка. Это отдельная процедура, которую нельзя заменить визуальным осмотром или доверием к заводским характеристикам без проверки после транспортировки и монтажа на конкретной площадке.
Функциональные тесты
Тестовая обработка контрольной детали
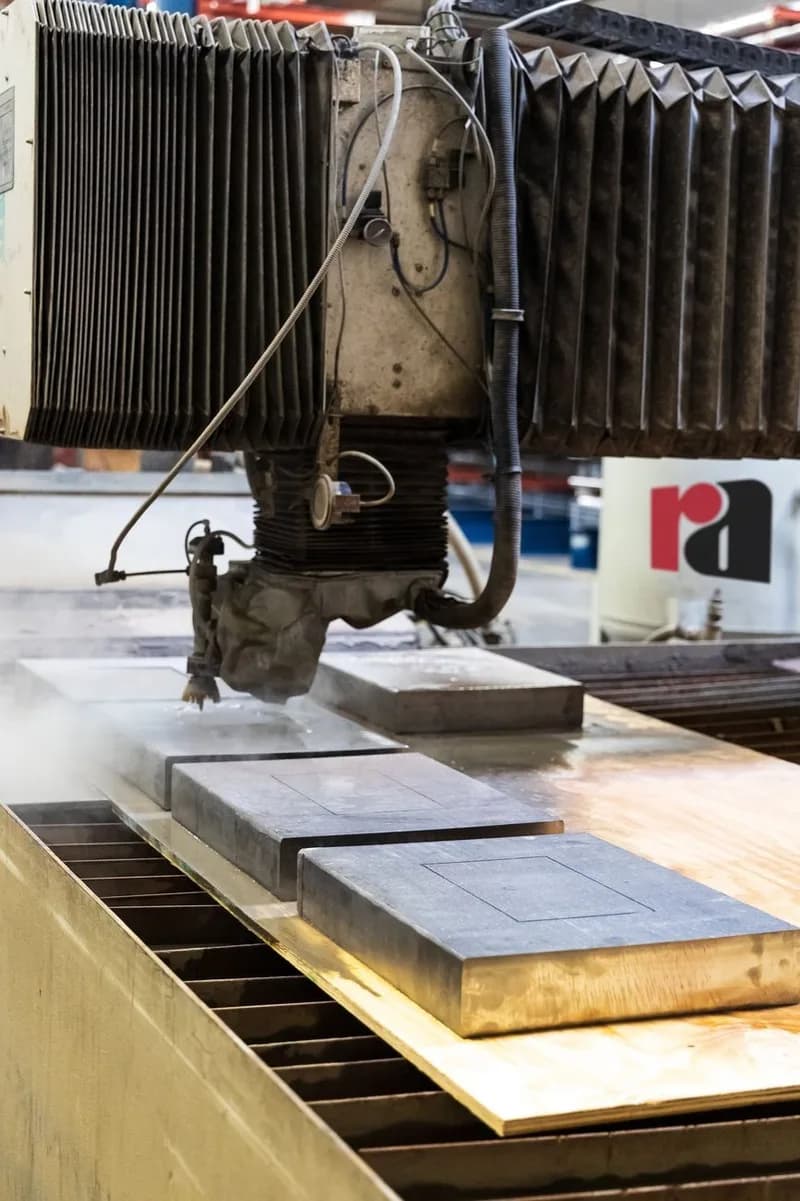
Контрольную деталь обрабатывают с использованием инструмента и оснастки, максимально близких к будущим производственным условиям, а не абстрактной тестовой программой. Результаты измерений сравнивают с паспортными характеристиками станка и требованиями к будущей продукции — это финальное подтверждение того, что вся технологическая система (станок, оснастка, инструмент) готова к работе.
Оформление документов
Завершающий этап — оформление акта пусконаладочных работ с зафиксированными результатами проверок, что служит отправной точкой отсчёта гарантийных обязательств и справочным материалом при последующем обслуживании станка.
Частые вопросы
Сколько времени занимает пусконаладка?
Зависит от сложности станка и объёма функций, требующих проверки — простой станок с базовым набором опций проходит пусконаладку быстрее, чем станок с автоматизацией, дополнительными осями или сложной комплектацией.
Можно ли начать работу до завершения всех этапов пусконаладки?
Не рекомендуется — обработка деталей до подтверждения геометрической точности и функциональных тестов создаёт риск получить брак уже на производственной партии, который было бы дешевле выявить на этапе контрольной детали.
Кто проводит пусконаладку — поставщик станка или заказчик?
Как правило, пусконаладку проводят специалисты поставщика оборудования совместно с представителями заказчика, которые в дальнейшем будут эксплуатировать станок.
Что фиксируется в акте пусконаладочных работ?
Результаты проверки геометрии, функциональных тестов и тестовой обработки контрольной детали — этот документ служит отправной точкой гарантийных обязательств и справочным материалом на будущее.
Похожие материалы

Чем занимается сервисный инженер на производстве заказчика
Задачи сервисного инженера: диагностика, обслуживание, обучение, связь с технологами и заказчиком.
Читать →
Как инженер Механита подбирает станок по чертежу детали
Реальный процесс: входные данные, технологическая оценка, shortlist, риски, проверка конфигурации.
Читать →
Как проверяется станок перед передачей заказчику
Комплектность, геометрия, функции, безопасность, тестовые режимы и фиксация результатов.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.