
3+2 или одновременная пятиосевая обработка: в чём разница
Разница кинематики и применения: позиционная 3+2 против simultaneous 5-axis.
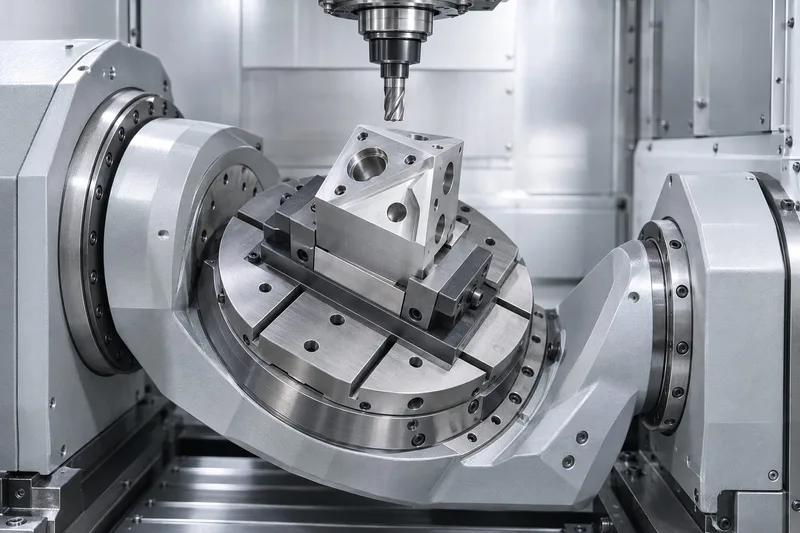
Позиционная обработка «3+2» разворачивает деталь в нужный угол перед резанием — без синхронного движения осей во время реза.
«3+2» (позиционная пятиосевая обработка) — это когда поворотные оси станка фиксируют деталь под нужным углом, а резание идёт только по трём линейным осям, как на обычном 3-осевом станке. Одновременная (simultaneous) 5-осевая обработка — когда все пять осей двигаются синхронно прямо во время резания, формируя сложную пространственную траекторию. Оба режима работают на одном и том же 5-осевом станке — это не два разных станка, а два разных способа использовать его кинематику, и для большинства деталей на производстве достаточно первого.
3+2: позиционная обработка
В режиме «3+2» станок использует пять осей только для позиционирования: две поворотные оси устанавливают деталь под фиксированным углом относительно шпинделя, после чего они останавливаются, и обработка идёт как на обычном 3-осевом станке — по X, Y и Z. За одну установку деталь можно позиционировать под несколько разных углов последовательно, обрабатывая элементы с разных сторон без ручной переустановки.
Практическое преимущество: программирование близко к привычному 3-осевому, требования к CAM-системе и постпроцессору проще, а результат предсказуем и легко проверяем. Большинство задач многосторонней обработки корпусных деталей, наклонных отверстий и плоскостей закрывается именно этим режимом.
Одновременная 5-осевая интерполяция
В режиме одновременной интерполяции все пять осей двигаются синхронно во время самого резания, что позволяет держать оптимальный угол контакта инструмента с поверхностью на протяжении всей траектории — это необходимо для поверхностей с непрерывно меняющейся кривизной: лопаток, сложных пресс-форм, аэродинамических элементов.
Обратная сторона: программирование требует специализированного CAM-модуля с поддержкой 5-осевых стратегий обработки, тщательно настроенного постпроцессора под кинематику конкретного станка, а также более высокой квалификации наладчика — ошибка в траектории при синхронном движении пяти осей на высоких оборотах с меньшей предсказуемостью, чем в позиционном режиме.
Сравнение применения
| Критерий | 3+2 (позиционная) | Одновременная 5-осевая |
|---|---|---|
| Движение осей во время резания | Только X/Y/Z, поворотные оси зафиксированы | Все пять осей синхронно |
| Типовая деталь | Корпусные детали с наклонными элементами на разных гранях | Лопатки, сложные пресс-формы, аэродинамические поверхности |
| Сложность программирования | Близка к 3-осевой обработке | Требует специализированного CAM и постпроцессора |
| Квалификация наладчика | Стандартная для многоосевой обработки | Повышенная |
| Технологический эффект | Устранение переустановок | Качество и время обработки сложной кривизны |
Как выбрать режим под деталь
Когда ни один из режимов не нужен
Частые вопросы
Можно ли на одном 5-осевом станке использовать оба режима?
Да, это два режима работы одной и той же кинематики станка, а не два разных станка. В рамках одной программы обработки детали разные операции могут выполняться то в позиционном режиме «3+2», то с одновременной 5-осевой интерполяцией.
Что проще освоить технологу — «3+2» или одновременную 5-осевую обработку?
«3+2» — программирование по логике близко к обычной 3-осевой обработке с добавлением позиционирования. Одновременная интерполяция требует отдельного обучения работе с 5-осевыми CAM-стратегиями и понимания коллизий инструмента и оснастки в динамике.
Нужен ли особый постпроцессор для 3+2?
Постпроцессор должен поддерживать вывод программы под конкретную кинематику 5-осевого станка в любом случае, но для одновременной интерполяции требования к точности и корректности постпроцессора значительно выше, так как ошибка проявляется прямо во время реза, а не только при позиционировании.
Дешевле ли обработка в режиме 3+2, чем одновременная 5-осевая?
Как правило, да — с точки зрения времени программирования, наладки и квалификации персонала. Само время цикла обработки зависит от геометрии детали, а не от режима как такового.
Как понять, какой режим нужен для конкретной детали?
Нужно посмотреть на геометрию: если поверхность имеет постоянную кривизну или является набором плоскостей и цилиндров под разными углами — подходит «3+2»; если кривизна поверхности непрерывно меняется вдоль траектории — нужна одновременная интерполяция. Технолог Механита может разобрать чертёж и определить необходимый режим обработки.
Оборудование и решения из материала
Похожие материалы

Таблица подбора мощности лазерного источника в зависимости от толщины материала и марки стали
Скорость резки по толщине металла для источников от 1 до 6 кВт — отдельно по чёрной стали, нержавейке, алюминию и латуни.
Читать →
Что спросить у поставщика станка про сервис до подписания договора: 12 вопросов
12 вопросов про пусконаладку, гарантию, сервис и запчасти: что уточнить и что зафиксировать в договоре. Чек-лист для переговоров в PDF.
Читать →
Как выбрать вертикальный обрабатывающий центр: 10 параметров, которые определяют возможности станка
Практический алгоритм выбора VMC от детали: X/Y/Z, стол, шпиндель, магазин, точность и автоматизация.
Читать →Разберём вашу задачу
Пришлите чертёж, материал и программу выпуска — технолог предложит маршрут обработки и подберёт оборудование.