
Подробнее →
Горизонтально-расточной станок с ЧПУ TK6111-CNC / TK6113-CNC
Диаметр шпинделяØ110 мм
Размеры поворотного стола1400×1200 мм
Ход по осям X/Y/Z1600 (опц. 2000) мм × 1400 (опц. 2000) мм × 1300 мм
ИсполнениеСтоловый
Ценапо запросу


Точное растачивание корпусных деталей
Выберите, как деталь встаёт на станок, — от этого зависит компоновка: столовая, планерная или напольная.
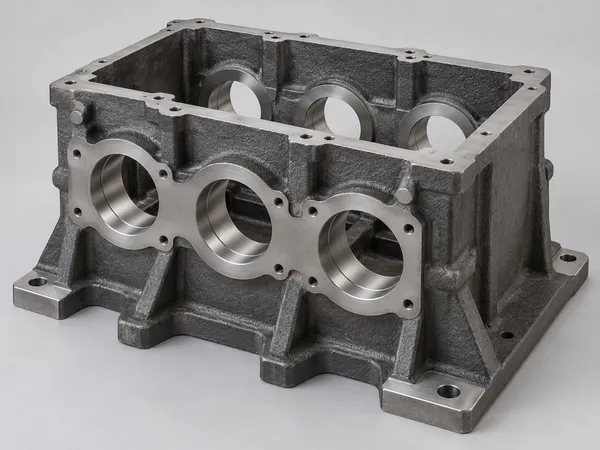
Соосные отверстия, торцы и плоскости в детали, которая встаёт на стол станка.
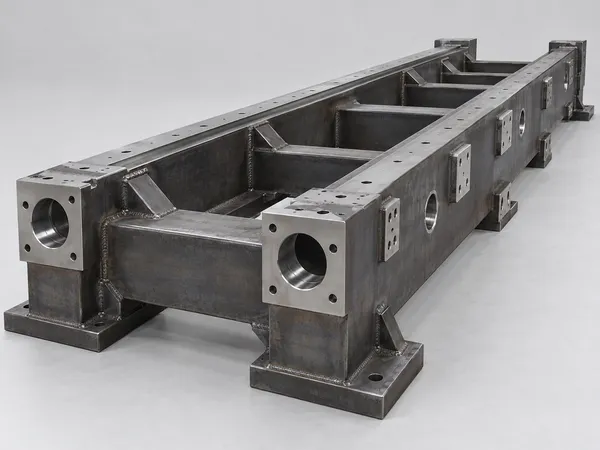
Деталь ложится на большой стол и обрабатывается с нескольких сторон за установ.
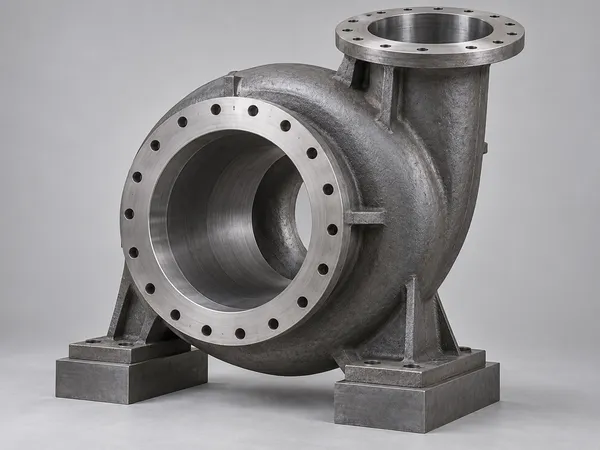
Длинная или тяжёлая деталь стоит на плите перед станком — стол не нужен.
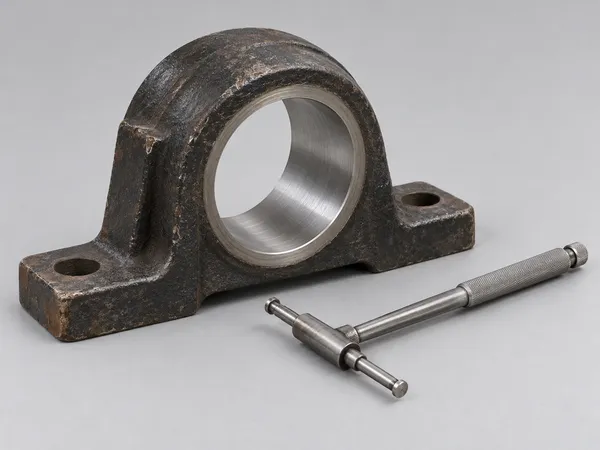
Разовые работы без программиста: отсчёт по индикации, наладка прямо у станка.
Ценапо запросу

Ценапо запросу

Ценапо запросу

Ценапо запросу
Ценапо запросу
Ценапо запросу
Ценапо запросу
Ценапо запросу

Ценапо запросу
Сравните способ установки детали и управление. Ссылки на исполнения с ЧПУ открывают подраздел с соответствующим фильтром. Комплектацию уточняйте для выбранной модели; число моделей учитывает исполнения внутри серий.
| Тип станка | Какие детали | Ø шпинделя, мм | Стол, мм | Нагрузка на стол, т | Ход по X, мм | Планшайба | Управление | Моделей |
|---|---|---|---|---|---|---|---|---|
| Столовые с ЧПУ | Корпуса редукторов и коробки: установка на крестовом столе; проверить размеры, нагрузку и доступ инструмента | 110–130диаметр шпинделя | 1 400–1 800 × 1 200–1 600стол | 5–8 | 1 600–3 000 | По заказу: Ø600 мм, ход U 200 мм | ЧПУ | 2 модели |
| Планерные с ЧПУ | Станины и рамы: оценить перемещения стола, габариты детали и схему базирования | 110–160диаметр шпинделя | 1 400–2 500 × 1 250–2 000стол | 5–20 | 2 000–5 000 | По заказу: Ø600 мм, ход U 200 мм | ЧПУ | 5 моделей |
| Напольные с ЧПУ | Деталь не встаёт на стол — её ставят на плиту перед станком | 130–260диаметр шпинделя | — | — | 4 000–25 000 | По заказу: Ø600 мм, ход U 200 мм | ЧПУ | 4 модели |
| Станки с УЦИ | Ремонт и единичные детали с ручным управлением и цифровым отсчётом перемещений | 110–130диаметр шпинделя | 1 250–1 800 × 1 100–1 600стол | 3–8 | 1 600–2 000 | В комплекте: Ø600–750 мм, ход U 180–250 мм | УЦИ | 3 модели |
Диапазоны собраны по заполненным данным разных моделей: их крайние значения не обязательно относятся к одному станку. Размер стола, ход оси и размер обрабатываемой детали — разные величины. Прочерк означает отсутствие данных в сводке, а не отсутствие возможности у станка. Точные значения и комплектацию проверяйте в карточке выбранной модели.
Горизонтально-расточной станок берут под крупную корпусную деталь: корпус редуктора, станину, раму, плиту. Главное, что он делает лучше других, — растачивает соосные отверстия, выдерживая их положение относительно друг друга, и в том же установе фрезерует плоскости, сверлит и подрезает торцы. Отраслевые задачи — в решениях.
Начните с габарита и массы детали. Ходы по осям показывают, какую деталь станок обойдёт шпинделем, а грузоподъёмность стола — какую выдержит. Это первый отсев: деталь, которая не укладывается в ход по X, на станок не встанет, сколько бы мощности у него ни было. В каталоге ход по X — от 1 600 мм у столовых до 25 000 мм у напольных, нагрузка на стол доходит до 20 т.
Решите, встаёт ли деталь на стол. Для столового и планерного исполнения сопоставляют габариты и массу заготовки с размерами, допустимой нагрузкой и перемещениями стола. Для крупной или неудобной для закрепления детали рассматривают напольное исполнение с плитным настилом: заготовку закрепляют в рабочей зоне, а стойка перемещается вдоль неё. При подборе учитывают оснастку, доступ инструмента и допустимые нагрузки.
Посмотрите, какие отверстия нужны. Диаметр шпинделя — это запас по жёсткости и по моменту: чем больше отверстие и глубже растачивание, тем толще нужна борштанга. В каталоге шпиндели Ø110–260 мм. Глубину закрывает выдвижение пиноли W — у разных исполнений от 600 до 1 600 мм; когда и его не хватает, деталь переставляют или берут станок с ползуном, который выдвигается вместе с пинолью. Торцы, канавки и выточки большого диаметра делает планшайба с радиальным суппортом: резец идёт по радиусу (ось U), и деталь при этом не переставляют.
Посчитайте, с каких сторон нужно обрабатывать. Поворотный стол (ось B) разворачивает деталь к шпинделю, и корпус обходят с четырёх сторон за один установ — именно так держат соосность и взаимное положение отверстий. У напольного исполнения поворотного стола нет: деталь стоит на плите неподвижно, и стороны либо переставляют краном, либо берут отдельную поворотную плиту.
Сопоставьте с программой выпуска. УЦИ показывает координаты и помогает оператору вести обработку. ЧПУ выполняет предусмотренные программой перемещения и циклы. Для выбора сравнивают сложность маршрута, требования чертежа, повторяемость деталей и время подготовки производства. Наличие ЧПУ или УЦИ само по себе не определяет точность: её оценивают по характеристикам конкретного исполнения и условиям обработки.
Если на чертеже сошлось сразу на двух исполнениях, присылайте деталь: технолог посмотрит маршрут и скажет, где меньше установов и оснастки.
Столовые модели с ЧПУ по шпинделю и столу близки к станкам с УЦИ — выбор между ними зависит не от размера детали, а от того, нужна ли программа.
Поставка по России, сервисная база и склад — в Нижнем Новгороде. На складе держим базовые ходовые модели под типовые задачи; перечень и наличие — по запросу. Пусконаладка и инструктаж двух операторов входят в запуск, гарантия — от 12 месяцев с момента ввода в эксплуатацию. Что именно проверяют при вводе расточного станка — в статье «Ввод горизонтально-расточного станка в эксплуатацию». Подробнее — в разделе «Сервис и пусконаладка».
Пришлите чертёж детали, материал и партию или паспорт заменяемого станка — технолог подберёт исполнение и типоразмер. Обсудить задачу с технологом.
В карточках цены нет. Она складывается из исполнения (столовое, планерное, напольное), диаметра шпинделя, ходов по осям, грузоподъёмности стола и опций: планшайбы с радиальным суппортом, системы ЧПУ, измерительного щупа, транспортёра стружки. Две модели с одинаковым шпинделем могут заметно отличаться, если у одной ход по X втрое длиннее. Пришлите чертёж — посчитаем под вашу деталь.
Столовые и планерные станки выбирают с учётом размеров и нагрузки стола, перемещений и схемы закрепления детали. У напольного исполнения заготовку можно закреплять на плитном настиле, а стойка перемещается вдоль рабочей зоны. Дополнительные поворотные устройства и их характеристики зависят от комплектации. Выбор определяют размеры и масса детали, доступ к поверхностям и необходимый маршрут обработки.
УЦИ показывает координаты, а управление перемещениями остаётся за оператором. ЧПУ выполняет предусмотренные программой перемещения и циклы. Выбор зависит от сложности маршрута, повторяемости деталей, требований чертежа и подготовки производства. Сначала сравнивают рабочую зону и возможности конкретных станков, затем затраты на наладку и обработку. Посмотрите станки с ЧПУ и станки с УЦИ.
Вместо 2620, 2А620, 2А622 и 2А614 обычно предлагаем TPX6111B-3; вместо 2636 и 2А636 — TPX6113F2-Manual; вместо 2Е656 — напольные станки с ЧПУ TK6913 … TK6926. Окончательно подбираем по паспорту вашего станка: нужны диаметр шпинделя, размер стола и его грузоподъёмность, ходы по осям и наличие планшайбы. Пришлите паспорт или фото шильдика — ответим, что подходит, а где отличия.
Планшайба — диск на шпинделе, на котором стоит суппорт с резцом. Суппорт двигается по радиусу (ось U), и резец описывает окружность любого диаметра в пределах хода. Это нужно, когда у детали есть торец, канавка или выточка большого диаметра: без планшайбы их пришлось бы делать на другом станке или с переустановкой. Если деталь — это только отверстия и плоскости, планшайба не нужна. В нашем каталоге планшайба есть у всех расточных: у станков с УЦИ (TPX) она входит в поставку — Ø600–750 мм с ходом суппорта 180–250 мм; у станков с ЧПУ (TK) идёт по заказу — Ø600 мм с ходом 200 мм.
Нет. Поставляем только новые серийные станки с гарантией и пусконаладкой. Восстановленный станок дешевле на входе, но его ресурс и точность никто не подтверждает документом, а запчасти к снятым с производства моделям приходится искать поштучно.
Пусконаладка на площадке заказчика и инструктаж двух операторов входят в запуск. Гарантия — от 12 месяцев с момента ввода в эксплуатацию, инженер выезжает по Нижнему Новгороду и области за 1–2 рабочих дня. Работаем с лизинговыми компаниями; условия считаем вместе с подбором. На складе держим базовые ходовые модели под типовые задачи, перечень и наличие — по запросу.
Пришлите чертёж, материал и годовую программу — технолог предложит типоразмер, оснастку и сроки поставки.